医疗检测治具的长底座不一定要在每个工位都设置定位柱。首末工位承担额外限位、中间留出活动空间时,风险会集中在两端位置关系和中间净空。配合件在单端试放顺畅,整段跨接时仍可能因两端的相对偏差出现顶住或偏转。本案例以一款首末四柱底座为例,讨论长跨距定位及中心区避让如何同步验收。
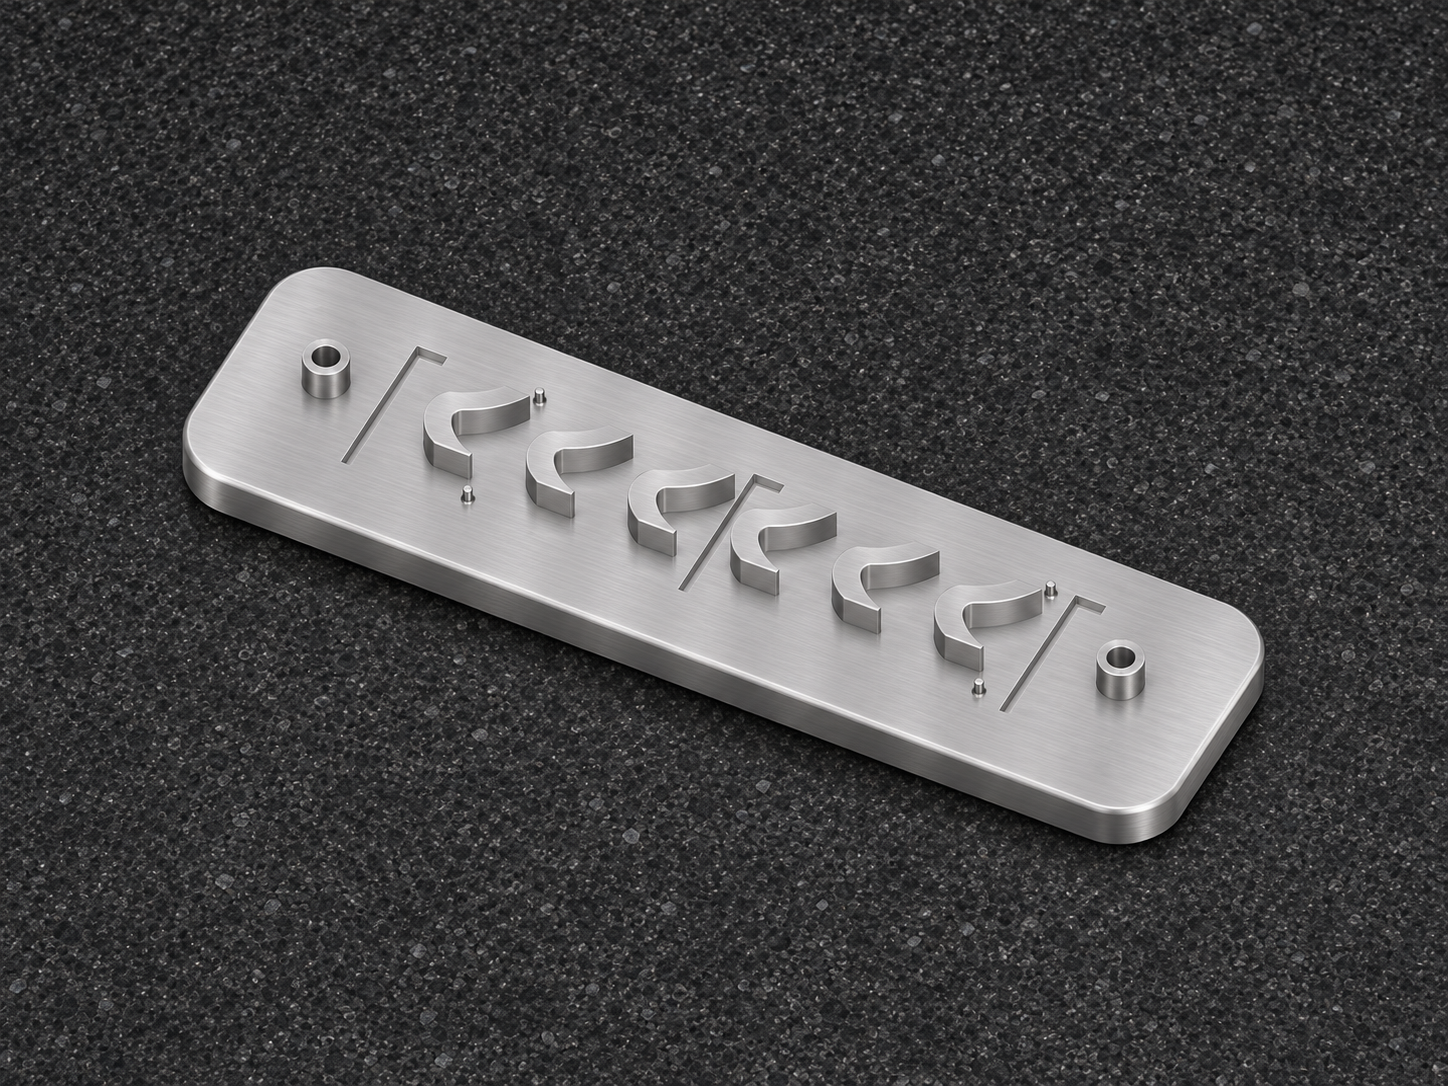
一、零件结构:四个小柱只设在首末工位
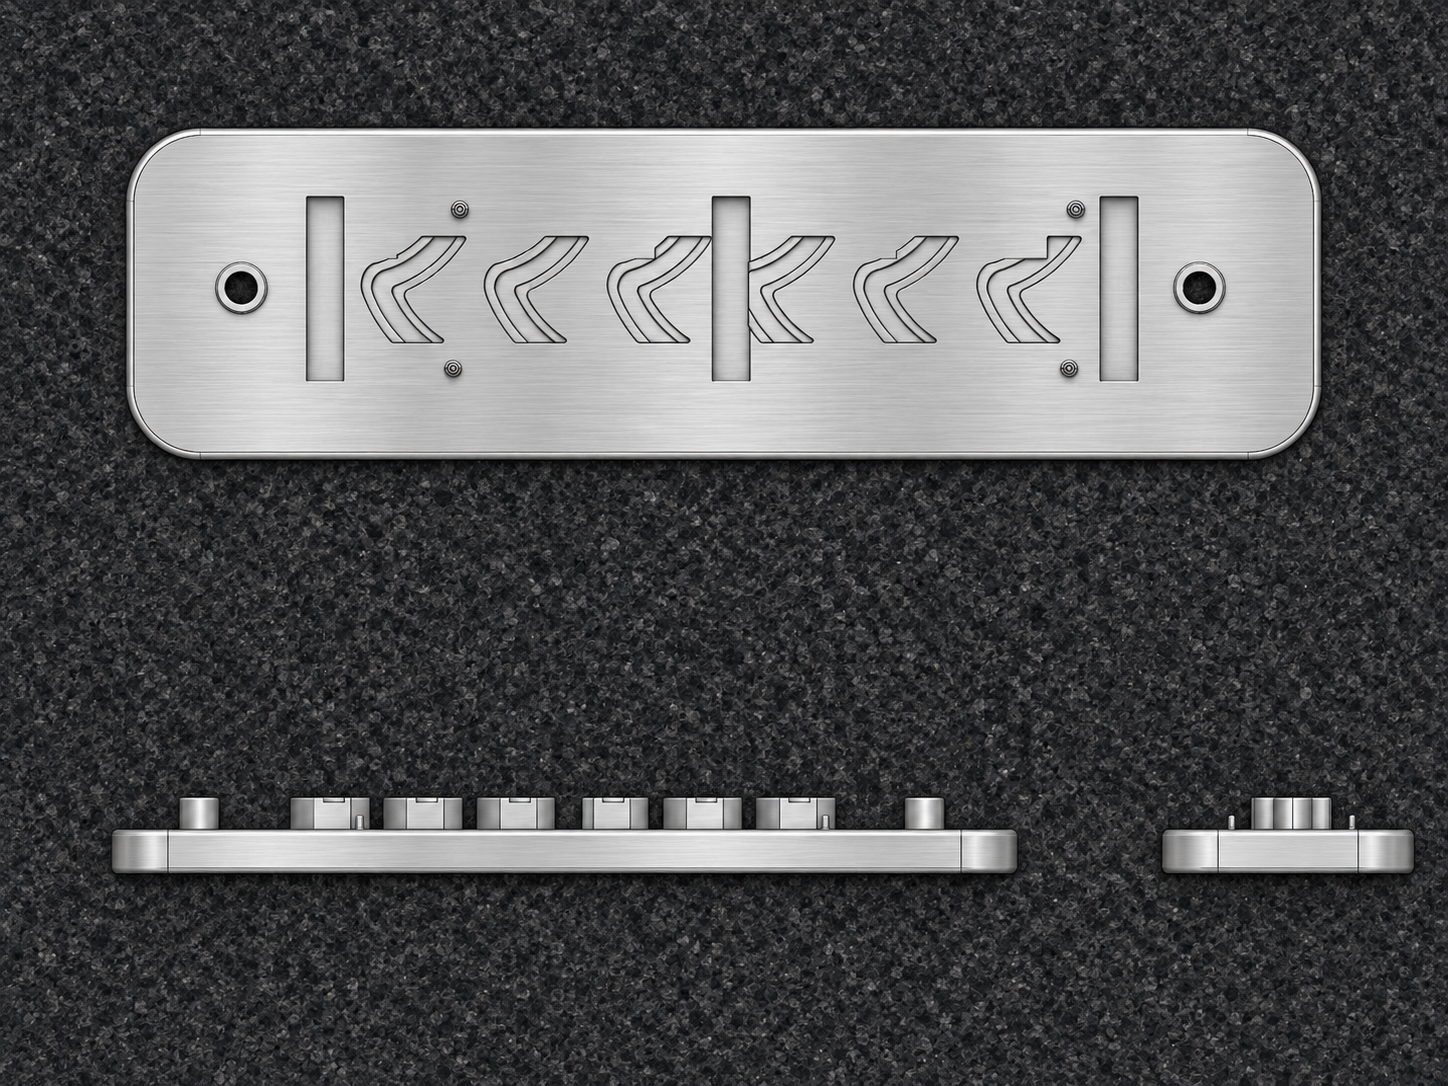
长条底座设有六处弧形座和两端带孔圆台。小柱仅分布在第一处与最后一处弧形座旁,每端各两处,中间四处没有这一对小柱。工作面还保留横向凹槽,凹槽在外轮廓内终止。虽然中段没有小柱,中间的弧形面和通行边界仍要检查,不能将整段视为对装配无影响的普通表面。
二、基准安排:分清安装基准和四柱相对关系
两端孔座提供安装接口,但端孔中心与附近两根小柱之间还存在局部关系。工艺上先明确底面、长向和端向各负责限制什么方向,再用统一坐标控制两端小柱的跨度和横向错位。不要用一端各自找正的办法代替长距离复核,否则两组局部尺寸可能分别合格,配合件跨过整段时却无法顺利落下。
三、加工顺序:保持中段支承,预留精修空间
加工前确认毛坯底面和支承点,避免两端压紧后中心悬空。粗加工先建立轮廓和横槽,适当保留末端小柱周边余量。精加工先控制底座姿态,再在统一基准下完成两端柱组和相邻轮廓。中段弧形座加工时留意刀柄与凹槽附近的进退刀距离,不能为了延长刀具寿命而留下会占用净空的接刀凸起。
四、检测路径:先验全长,再查局部净空
先测量底面状态、端部孔座和两组小柱之间的跨距,同时复核每组小柱相对相邻弧形座的位置。然后从实际装配方向检查中段弧面与凹槽边界,尤其关注跨过中间凹槽时是否有接触。若探针或量规难进入局部区域,可把影像、轮廓检查和配合样件结合使用,并记录每种方法对应的检验项目。
五、试装确认:端部能定位,中段也要能通过
先分别确认首末工位能否正常进入,再用整体配合件或经过确认的检具跨接两端。若只在跨接时出现干涉,应比较两端相对偏斜、底面支承和中段净空;若单端就发紧,先复查该端局部柱位与毛刺。清洁、包装和周转时避免让细小端柱直接接触托盘或相邻零件。
需要复产时,可保留首末两端和中段的检查顺序,并把全长方向设为单独的复核项目。夹具换位、维修或重新找正后,即使首端测量合格,也应重新看另一端及中段边界。对于需要反复取放的配合件,试装还应观察进入和退出过程中是否剐碰,而不是只检查最终静止姿态。若装入方向改变,应按新的路径重查净空,不能沿用仅针对旧方向的测点。
莱图加评估此类底座时,会把端部限位与中段通行空间分开确认。若图纸上未定义装入方向或配合边界,可在报价前补充说明。
常见问题 FAQ
1、为什么两个端部单独合格,跨接还是可能卡住?
单端测量不能代表两端之间的跨度与横向关系。应以同一坐标检查两组位置,再做整体试装。
2、中间没有小柱,还需要检查什么?
中段仍有弧形面、槽边和过渡位置,应按配合件的通过路径检查高度和净空。
3、可以用紧固力把底座拉平吗?
不宜用这种方式掩盖零件偏差。先明确自由状态与装配状态要求,并分别检验。
4、四柱为什么不能在翻面后各自找正?
分别找正可能引入基准转换误差。若必须转换,需要统一定位定义并复测全长关系。
5、报价时最好同时提供什么?
建议提供配合件或跨接区域说明、定位和避让要求、首件验收方式与批量数量。
有零件加工需求扫一扫,唐经理:17706216422