本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文从机器人轻量化需求出发,分析镁合金壳体在材料确认、装夹、切屑管理、工序存放和防腐处理中的特殊要求。 项目评估时应首先确认:镁合金加工必须把现场安全、变形控制和表面防护作为一条连续工艺链,由具备相应制度与设施的团队实施。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕机器人镁合金零件加工 安全变形与防腐控制整理。对于这类项目,莱图加建议先确认镁合金牌号、毛坯状态、薄壁结构、切屑管理和表面防护要求,再确定打样、检测和量产方案。
先确认材料和使用环境
镁合金密度低,适合对运动惯量敏感的机器人结构,但具体牌号、毛坯方式和使用环境会影响强度、加工性和腐蚀风险。图纸应明确材料状态、热处理状态、表面处理和禁碰伤区域。若零件与钢、铝或碳纤维等材料接触,还要评估电偶腐蚀和隔离方案,不能只依据减重比例决定材料。
加工安全必须由工厂制度控制
镁及其细小切屑、粉尘具有可燃风险。现场需要针对材料形态、设备和收集方式进行风险评估,建立清洁、排屑、存放、接地和应急处置制度。本文不提供消防操作指令;具体措施必须依据当地法规、材料安全数据、设备说明和工厂消防方案,由受训人员执行。普通金属加工经验不能直接代替镁合金安全管理。
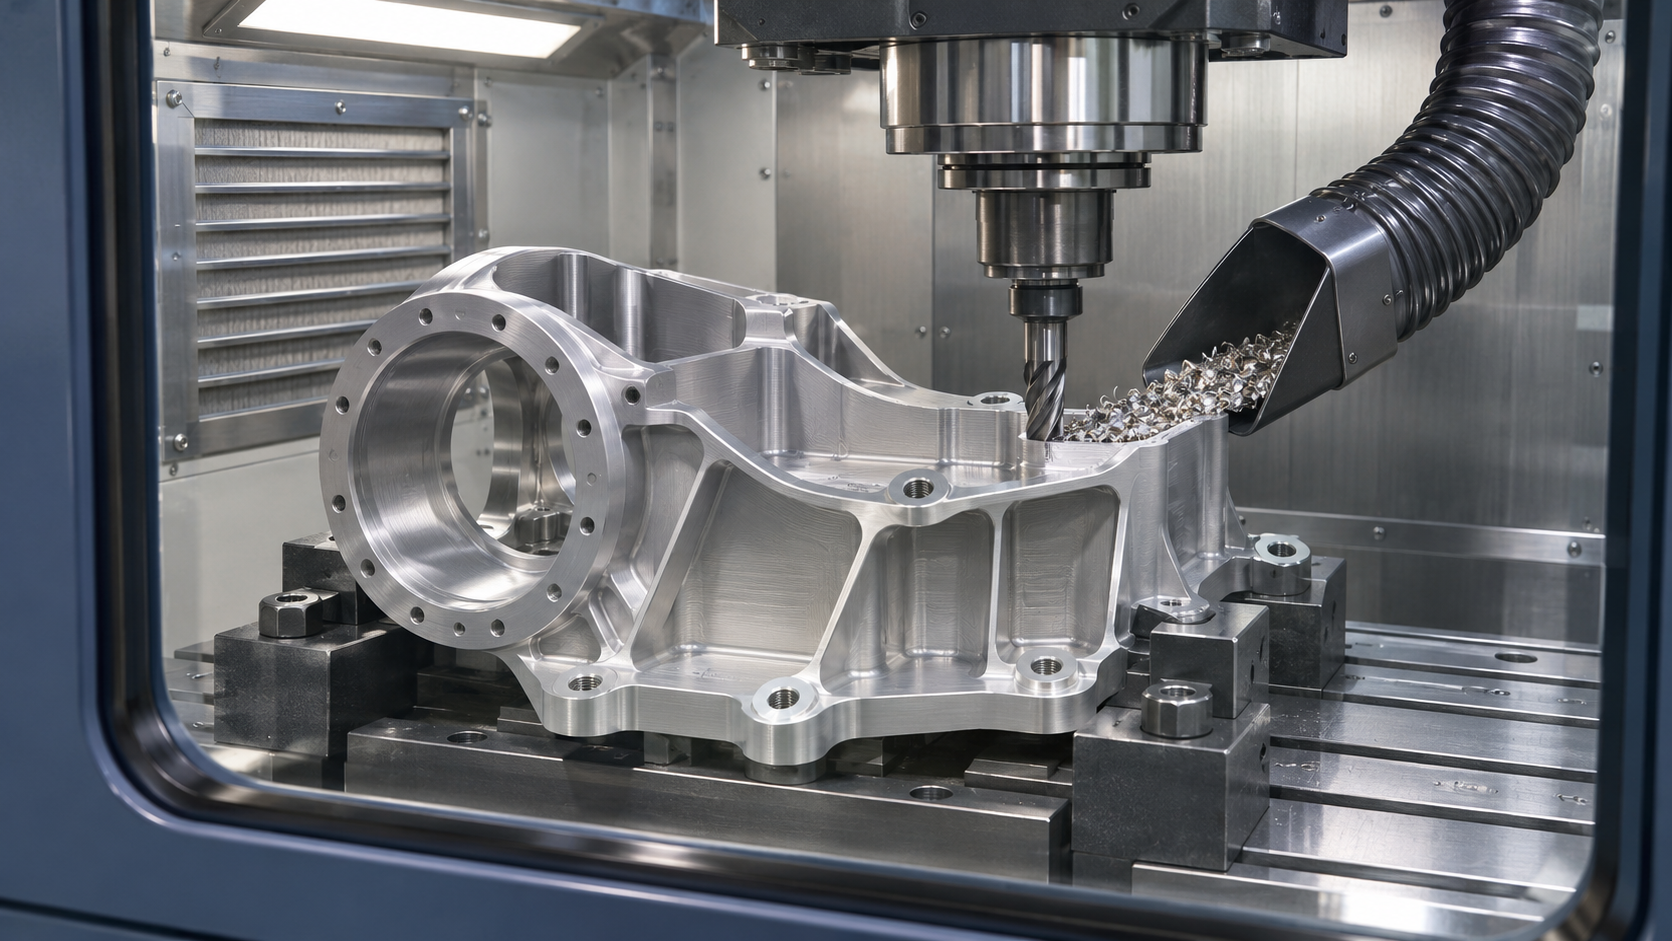
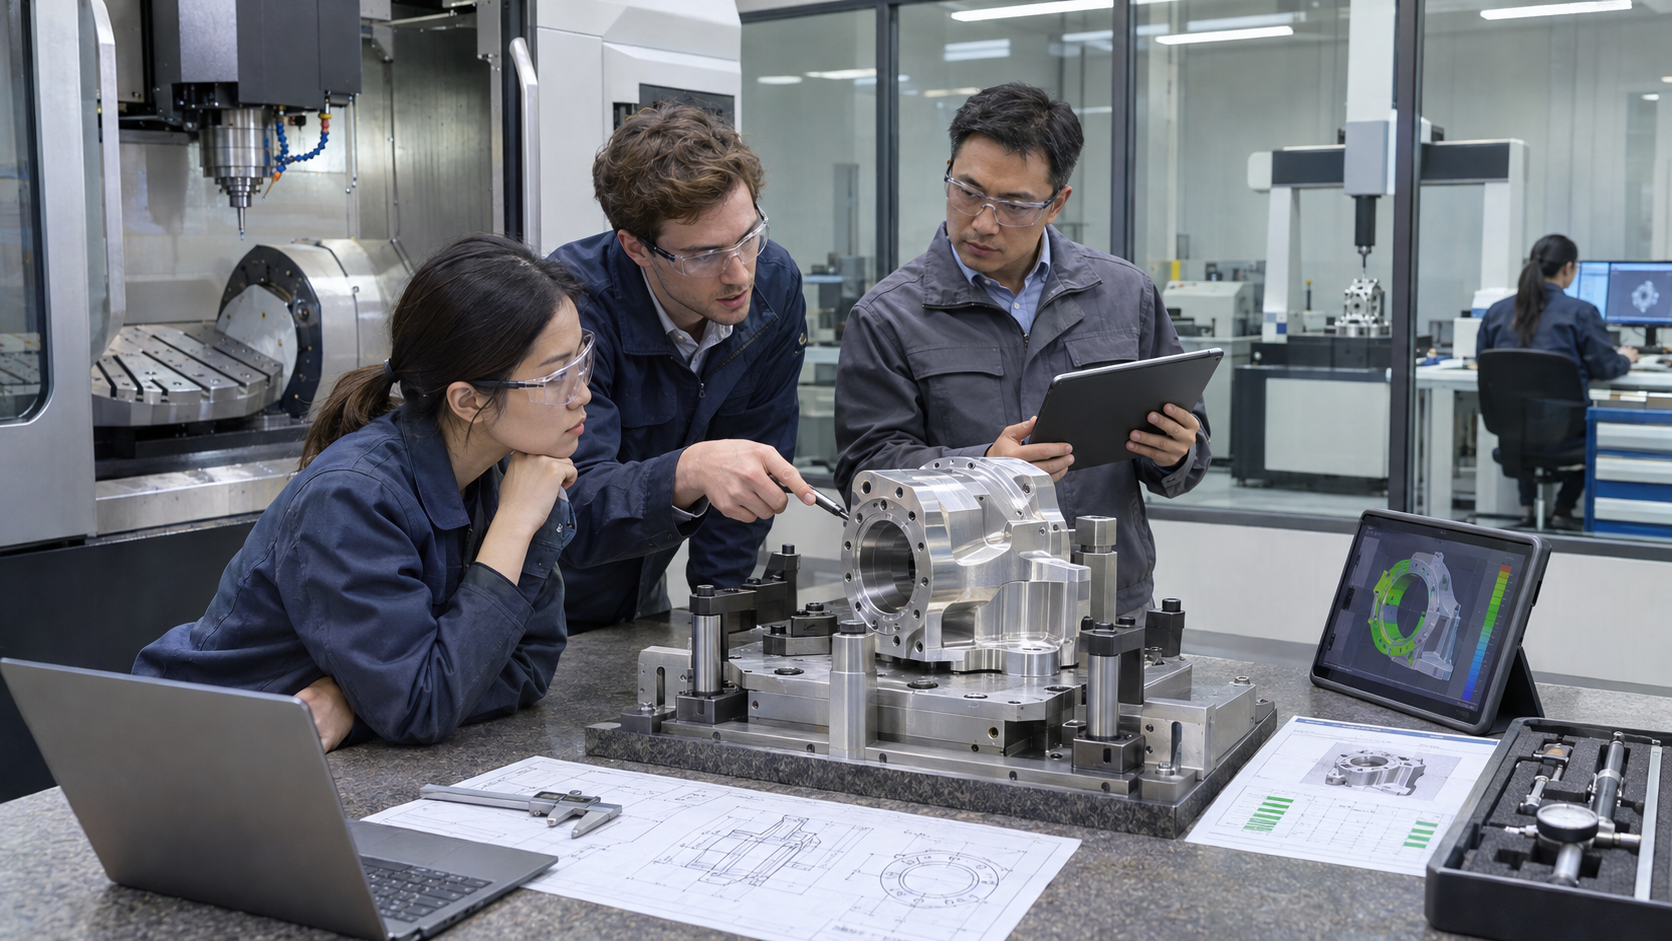
图 1 镁合金加工需要专业排屑和现场风险管理。
薄壁件仍要控制装夹变形
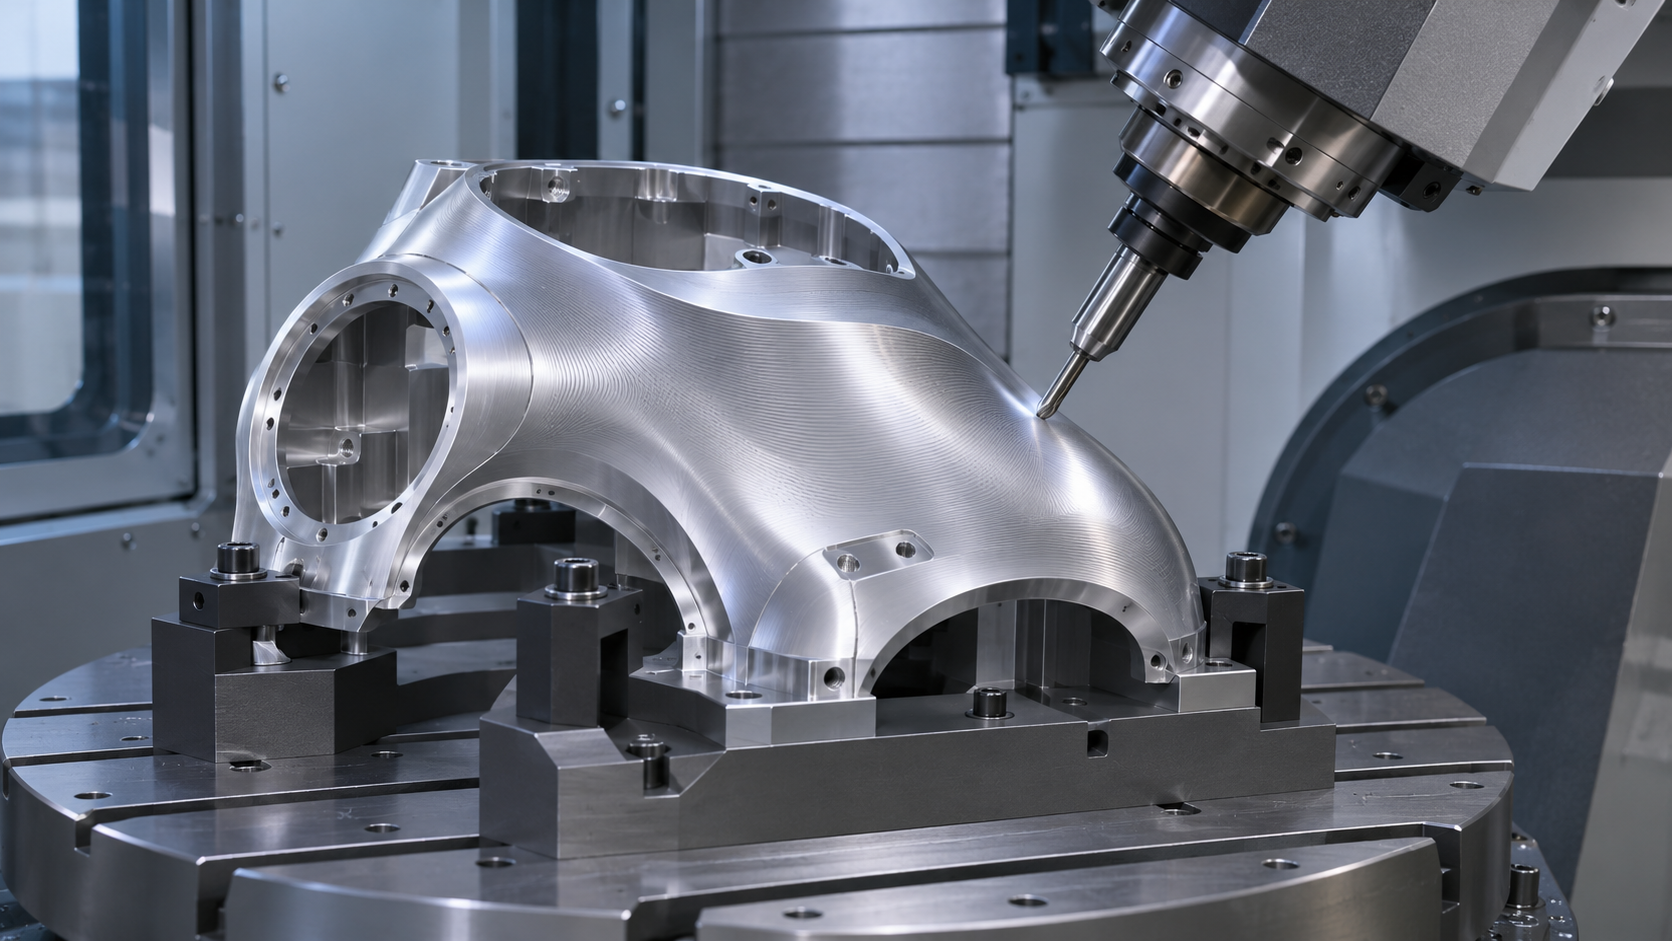
镁合金零件常被设计成薄壁筋板结构,夹紧和材料去除都可能造成形状变化。工装应支撑刚性区域,使用可控夹紧力,并避免大面积悬空。粗加工后安排松夹复测,再根据变形决定半精加工和精加工余量。若毛坯来自铸造,还要关注皮下缺陷和组织差异对局部加工的影响。
刀具状态和排屑直接影响稳定性
加工应使用适合镁合金的锋利刀具和可靠刀具系统,减少摩擦、积屑和异常升温。切屑应及时从切削区域移走,不能在机床和风道内长期积聚。冷却或润滑方案必须由具备经验的工艺与安全人员结合设备、材料和供应商资料确定,不能套用其他金属的做法。任何异常气味、烟雾或温升都应按现场程序停机处理。
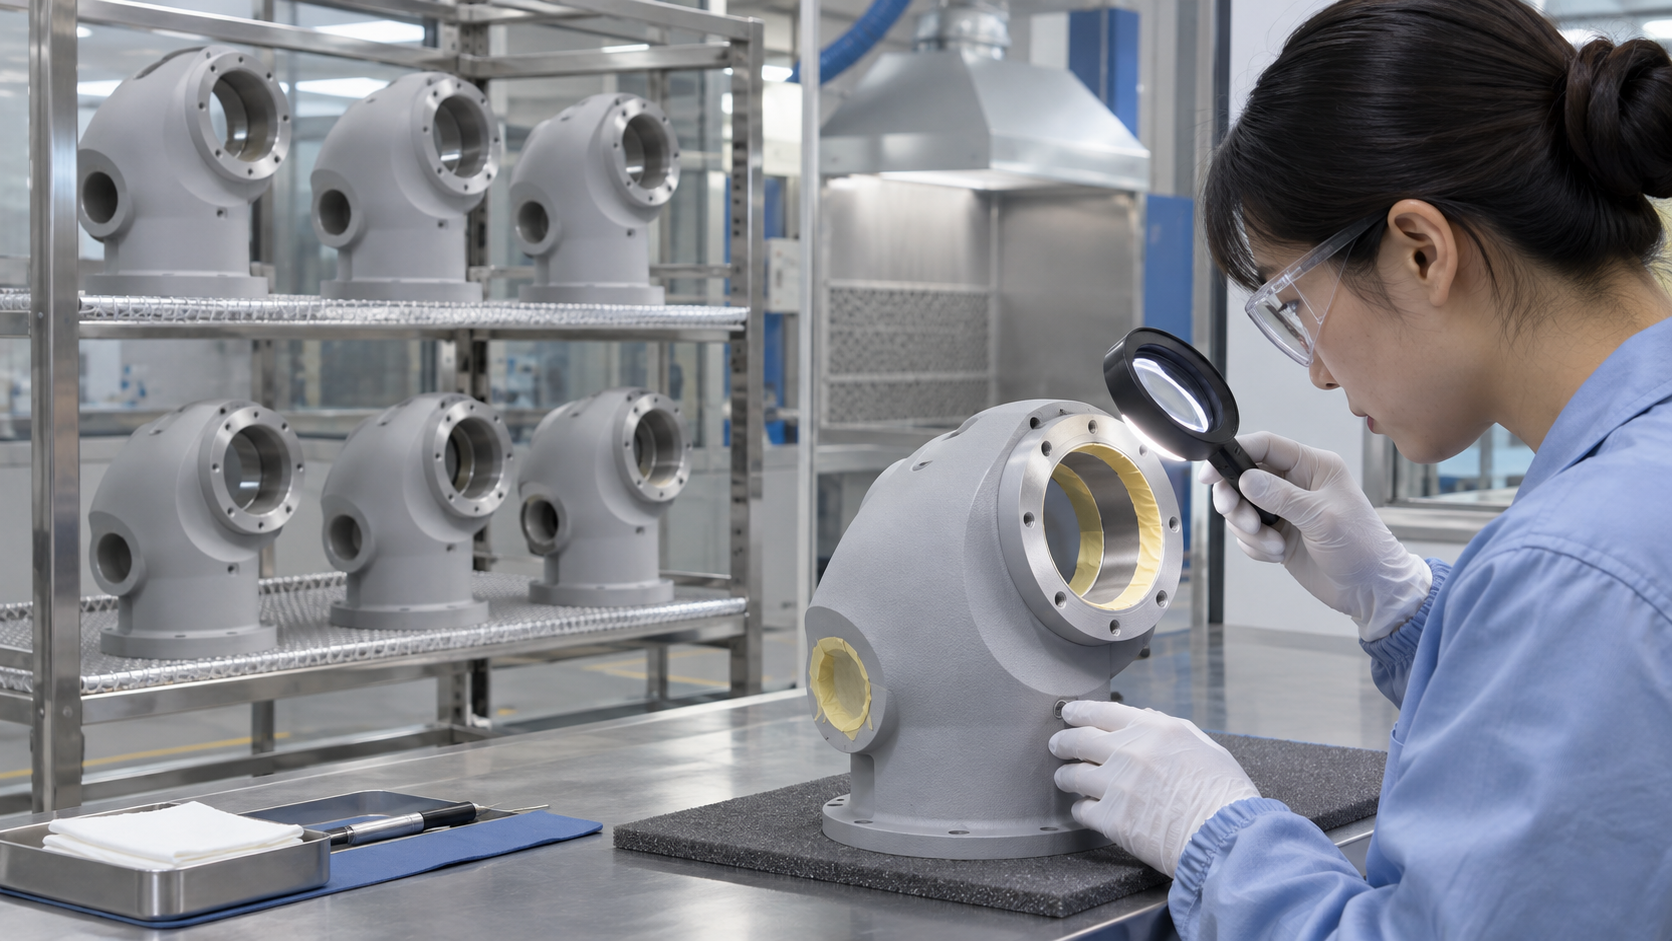
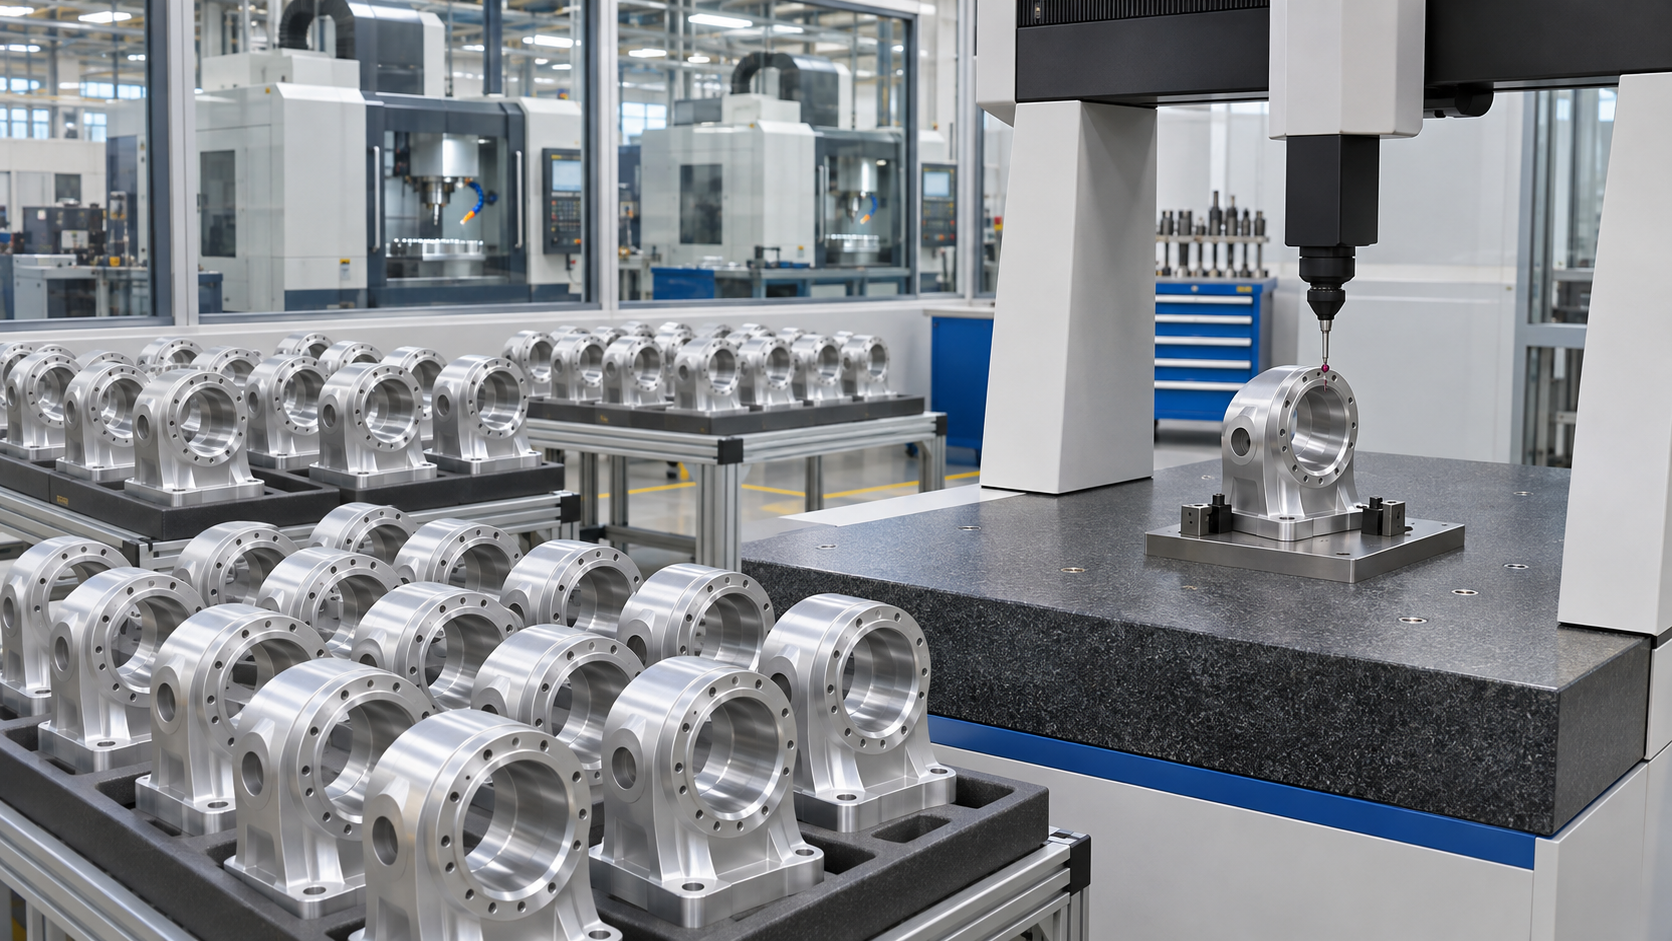
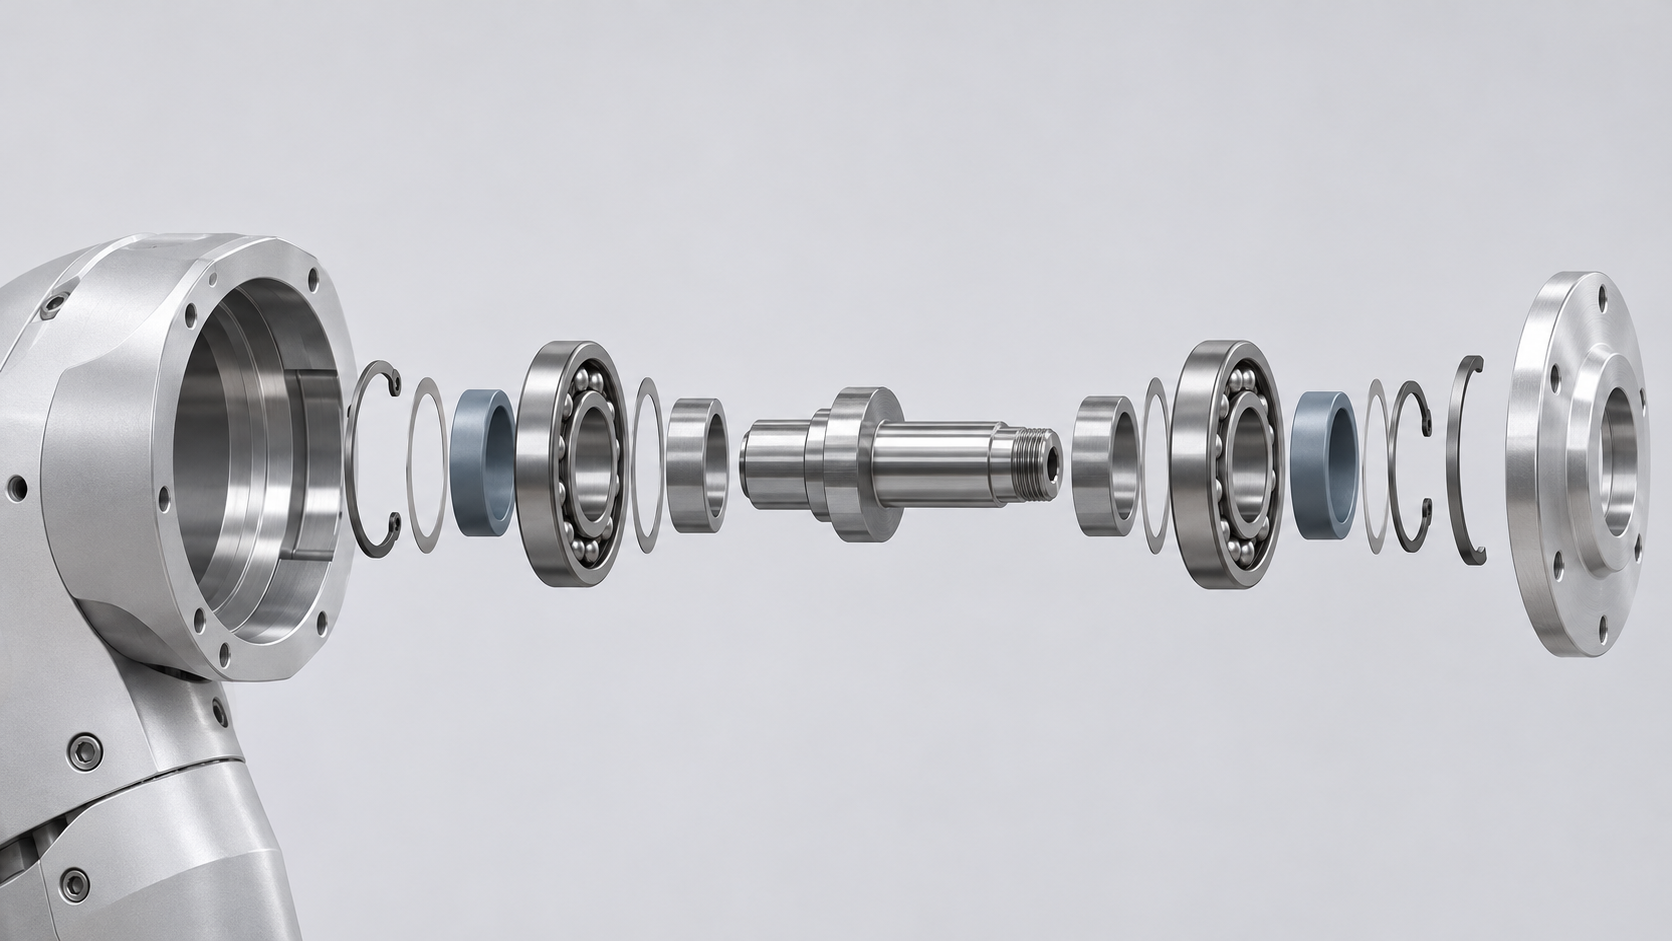
图 2 处理后应复检配合面、螺纹和装配基准。
工序间防护不能等到最后
新加工表面在清洗、搬运和存放阶段也可能受到污染或腐蚀。工序间应使用与后续处理兼容的清洁和临时防护方法,控制手汗、潮湿和异种金属接触。零件转移到外部表面处理供应商时,要规定包装、最长等待时间和可接受表面状态,避免加工合格却在流转中失效。
防腐处理要保护精密配合面
转化膜、涂装或其他防护方案要根据使用环境和装配关系选择。轴承位、螺纹、接地面和精密配合面通常需要明确遮蔽或尺寸补偿。处理后应检查膜层连续性、外观和关键尺寸,并确认遮蔽边界没有残留或毛刺。不同处理供应商和批次变化也需要验证,不能只凭颜色判断质量。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 切屑聚集带来燃烧风险 | 排屑不及时、摩擦或异常温升 | 按现场安全方案设置排屑、清洁、停机和消防措施 | 班前检查、切屑清理和异常处置记录 |
| 薄壁镁合金件变形 | 夹紧力、去料顺序和毛坯组织共同影响 | 支撑刚性区,限力夹紧,分阶段去料并松夹复测 | 自由状态轮廓、壁厚和关键孔位置记录 |
| 加工后腐蚀或涂层失效 | 清洁、转序和表面防护衔接不当 | 缩短裸露时间,规范清洁、转运、前处理和防护 | 清洁状态、膜层质量和腐蚀试验记录 |
常见问题
镁合金能否在普通机床上直接加工
是否可行取决于设备、排屑、通风、消防和管理制度。没有完成风险评估和现场准备前,不应直接安排生产。
镁合金零件是否一定要做表面处理
取决于牌号、环境和装配条件,但多数机器人结构需要明确防护方案,尤其要考虑异种材料接触。
能否用肉眼判断防腐处理合格
不能。外观只能发现部分问题,还需按技术要求检查膜层、附着、遮蔽和关键尺寸。
莱图加项目建议
在工艺评审阶段同步确认安全设施、排屑路径、刀具状态、清洁转序和防腐方案。具体安全措施必须服从当地法规、材料安全资料、设备条件和现场消防预案。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于机器人镁合金零件加工 安全变形与防腐控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
镁合金加工必须把现场安全、变形控制和表面防护作为一条连续工艺链,由具备相应制度与设施的团队实施。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月6日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://www.osha.gov/otm/section-2-health-hazards/chapter-2/
https://www.osha.gov/metalworking-fluids/manual
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864