本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文将机器人零件迭代拆分为结构、装配、性能和量产验证阶段,说明如何通过前置评审、版本冻结和工装复用减少重复等待。 项目评估时应首先确认:每轮样件只验证清晰目标,设计变更必须冻结版本并同步工艺和检测要求,周期才能真正缩短。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕机器人零件快速打样 多轮迭代周期优化整理。对于这类项目,莱图加建议先确认本轮验证目标、版本基线、关键风险、可交付数据和下一轮决策条件,再确定打样、检测和量产方案。
先定义每轮样件的验证目标
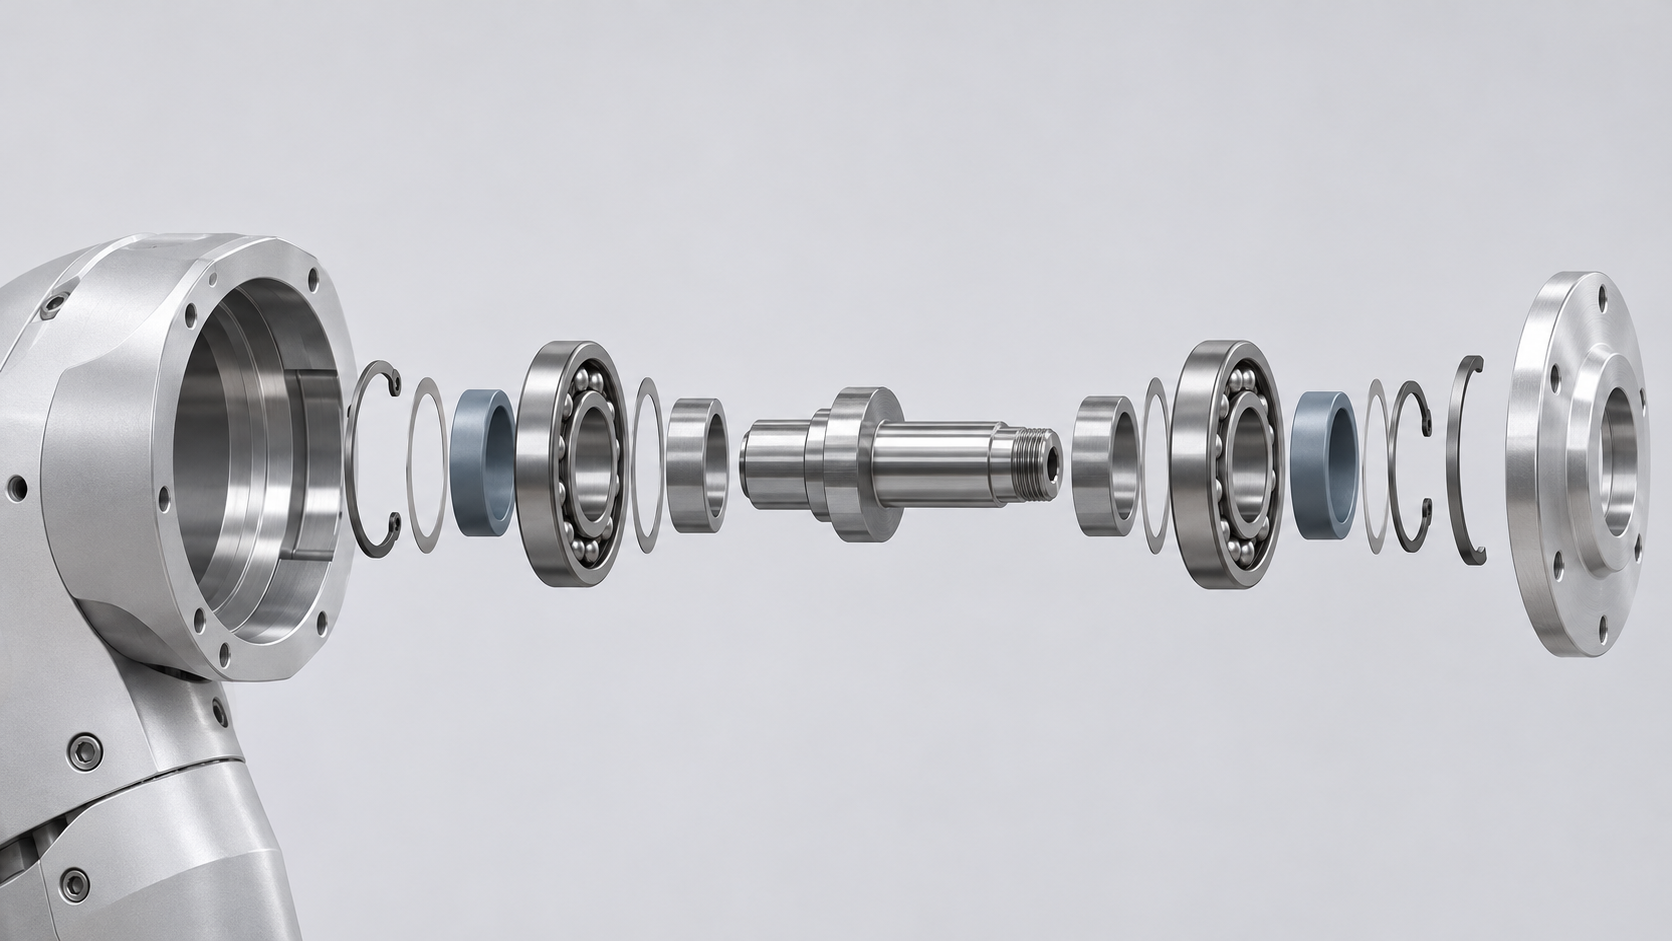
首轮样件不必同时证明结构、外观、寿命和量产成本。团队应明确本轮要验证装配空间、运动干涉、强度、热性能还是制造可行性,并据此确定材料、精度和表面处理。目标不清会导致所有要求都按最终状态执行,增加成本和时间,却仍无法判断失败来自设计还是制造。
下单前完成一次有效的DFM
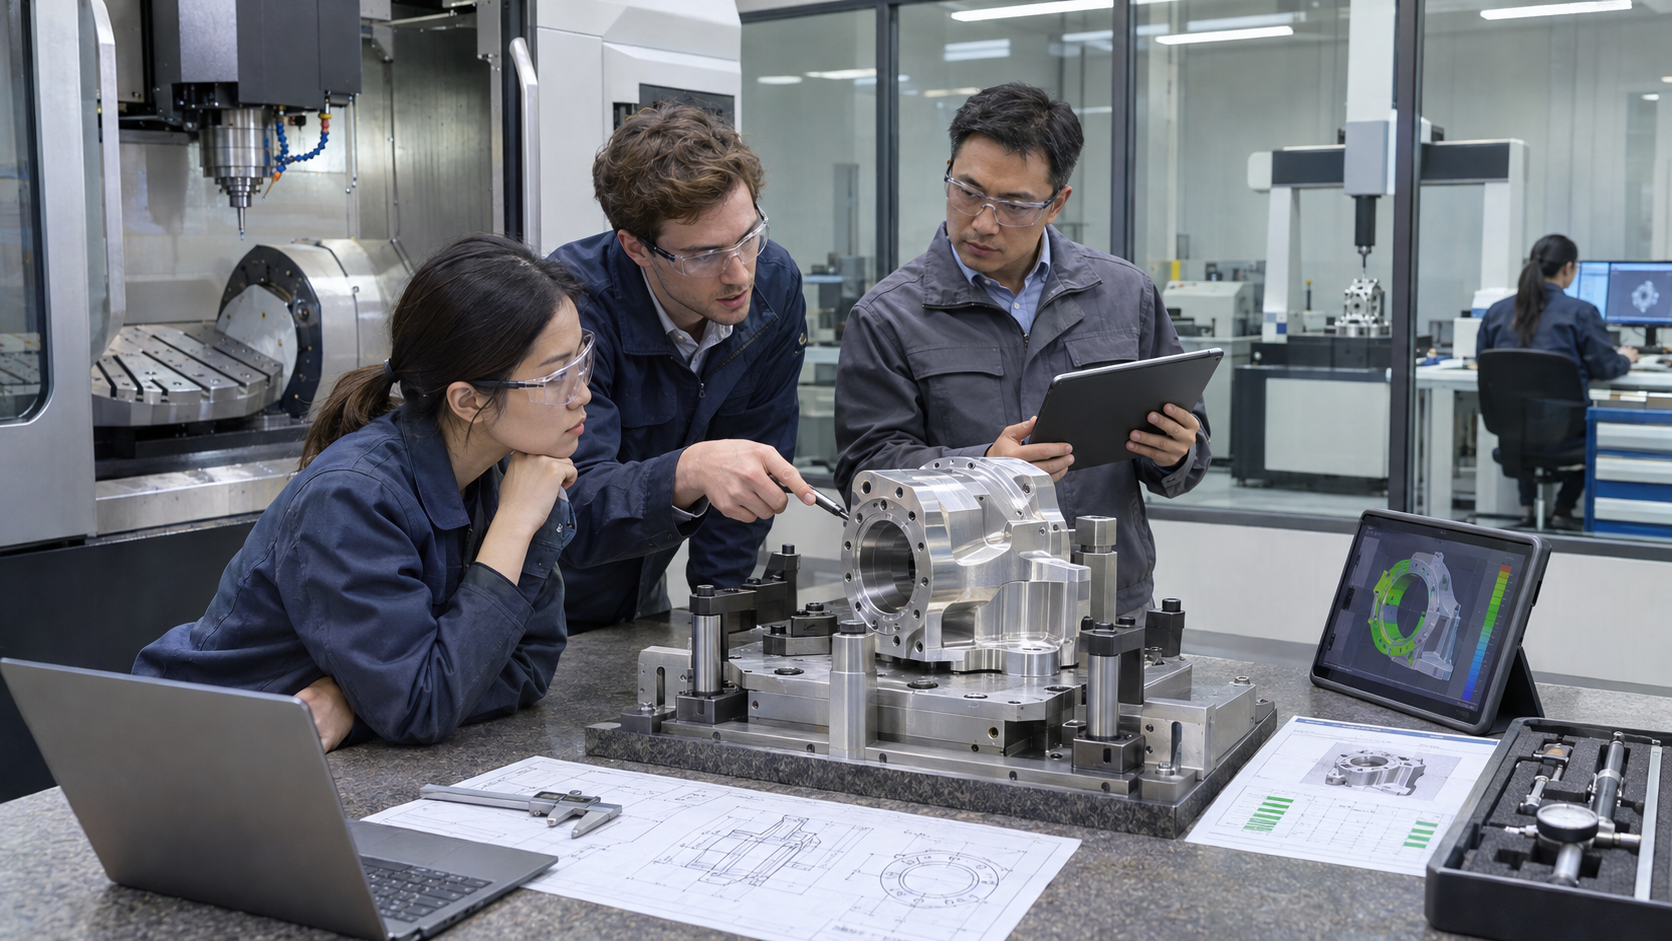
设计冻结前应邀请加工、装配和检测人员评审。重点检查刀具可达性、最小圆角、薄壁支撑、基准、毛刺方向、热处理变形和检测空间。DFM建议必须回到功能要求:有些结构可以调整,有些配合和轴线关系不能为了方便加工而改变。结论应记录在图纸或变更单中,避免口头建议丢失。
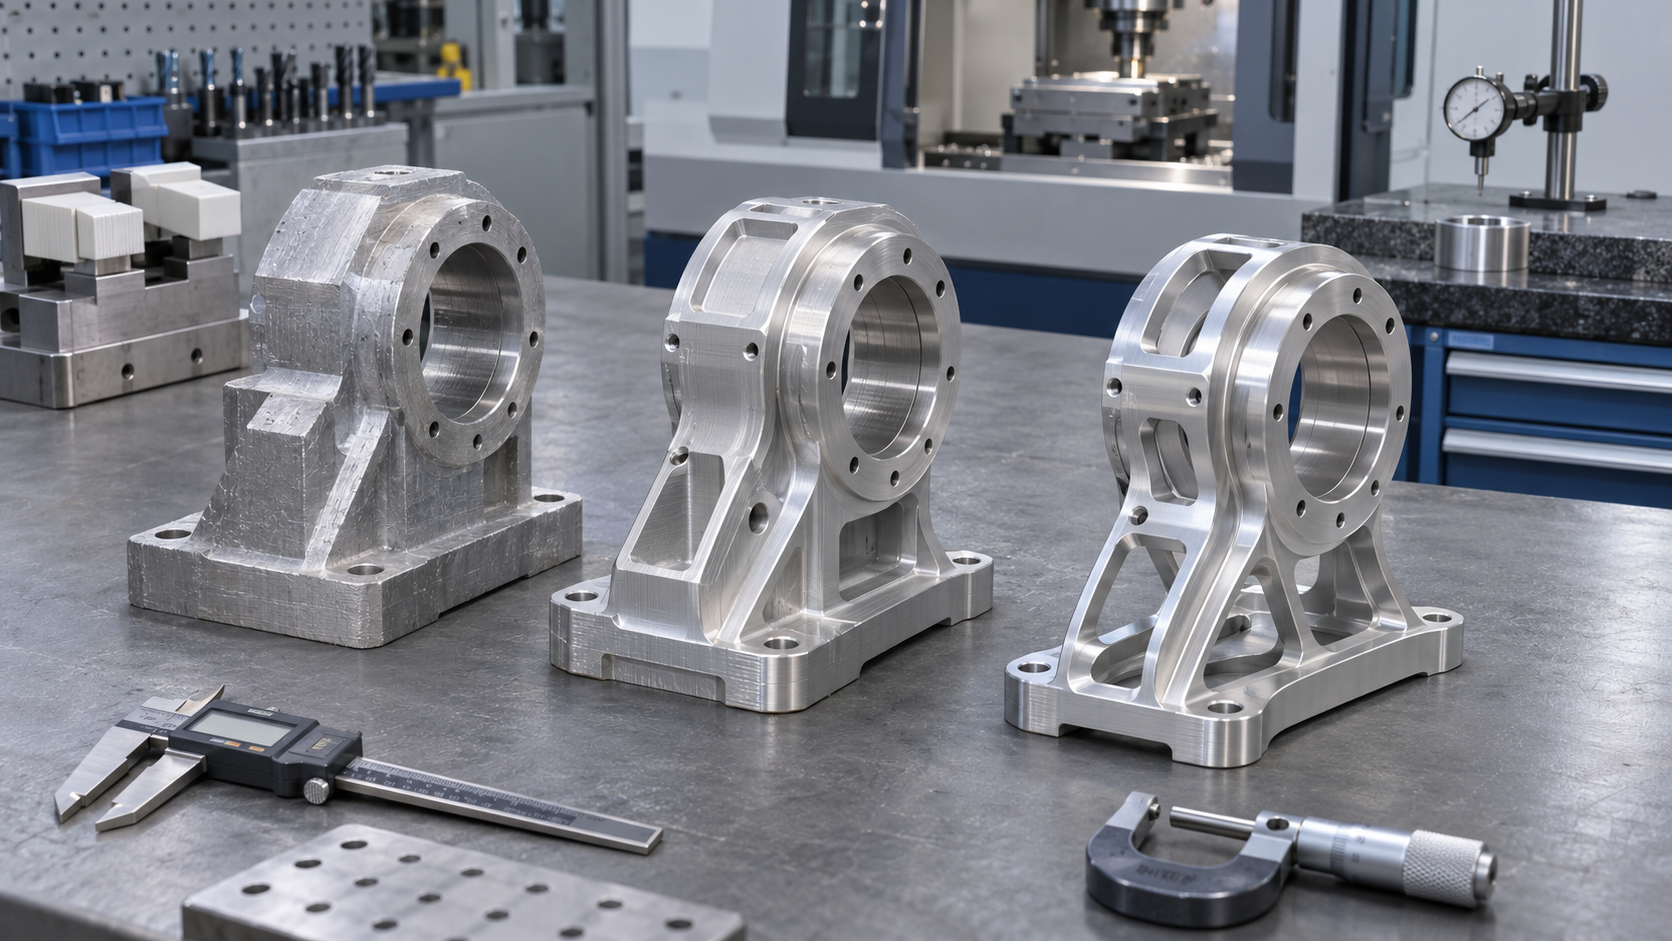
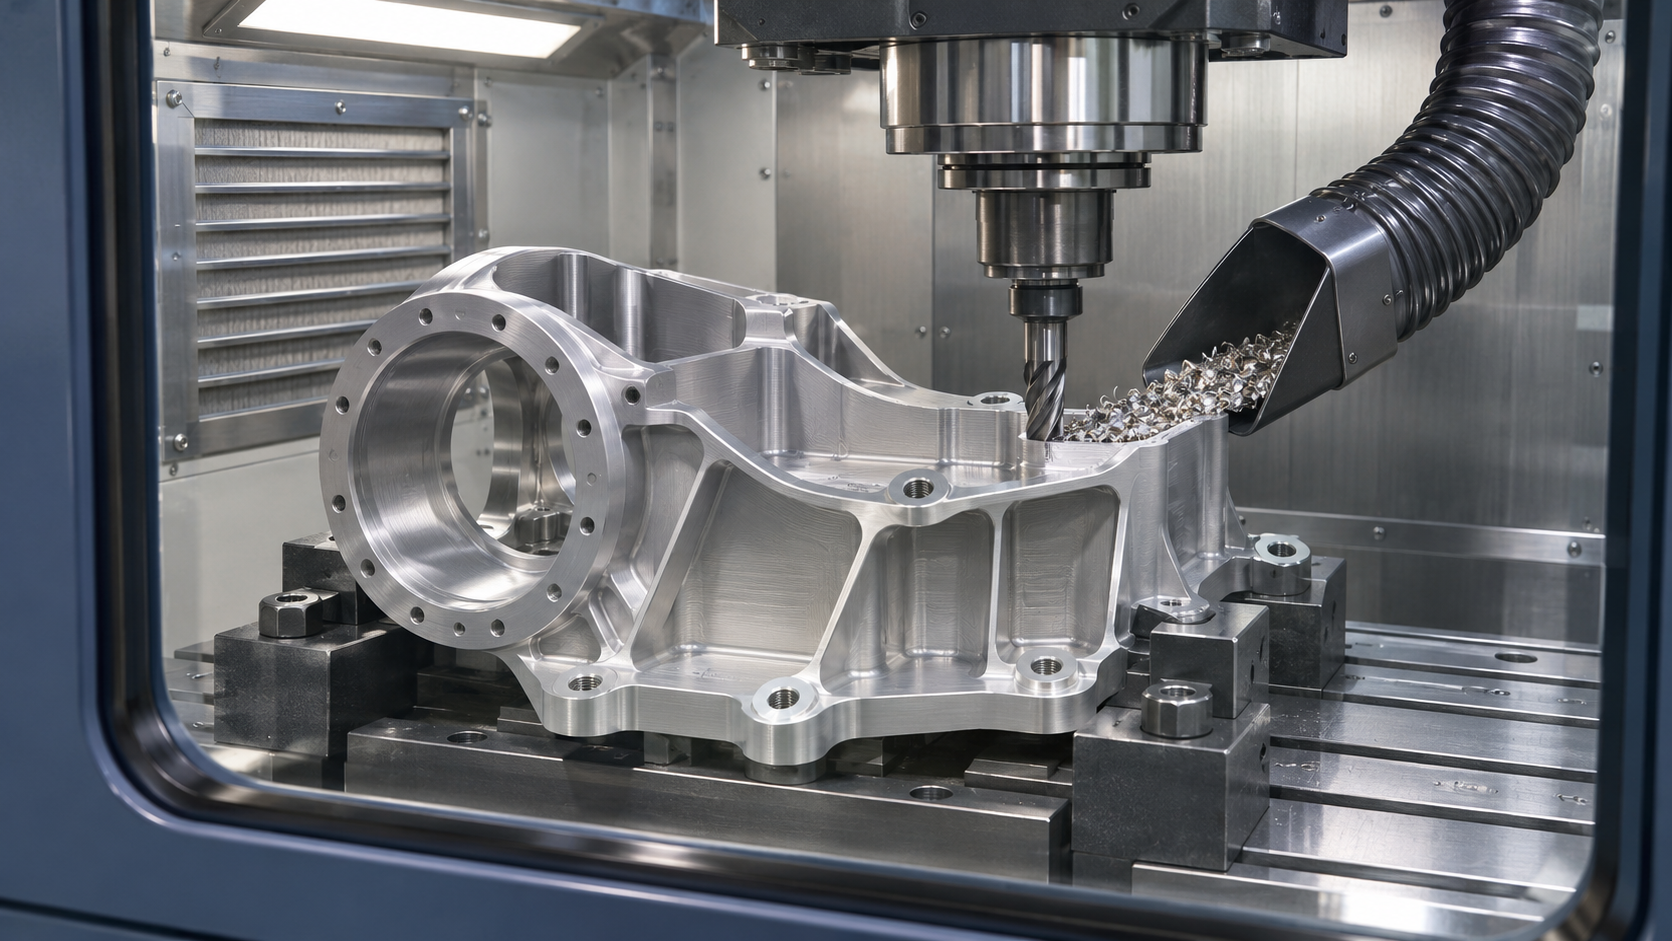
图 1 每轮样件应围绕明确目标变化。
提前准备长周期资源
特殊材料、非标刀具、热处理、表面处理和专用量具往往比切削本身更耗时间。项目启动时应识别长周期项目,提前确认替代材料或临时验证方案。可复用软爪、定位底板和检测支架可在多轮样件中继续使用,但前提是接口和基准尽量稳定。频繁修改基准会让每一轮都重新设计工装。
版本管理要覆盖全部文件
仅修改三维模型而未更新二维图纸、工艺要求和检验表,是多轮打样中常见的返工来源。每轮发布应有唯一版本,明确模型、图纸、BOM、表面处理和技术问题清单。加工方收到变更后要确认在制品状态,决定报废、返工或继续完成,不能让不同版本混入同一批次。
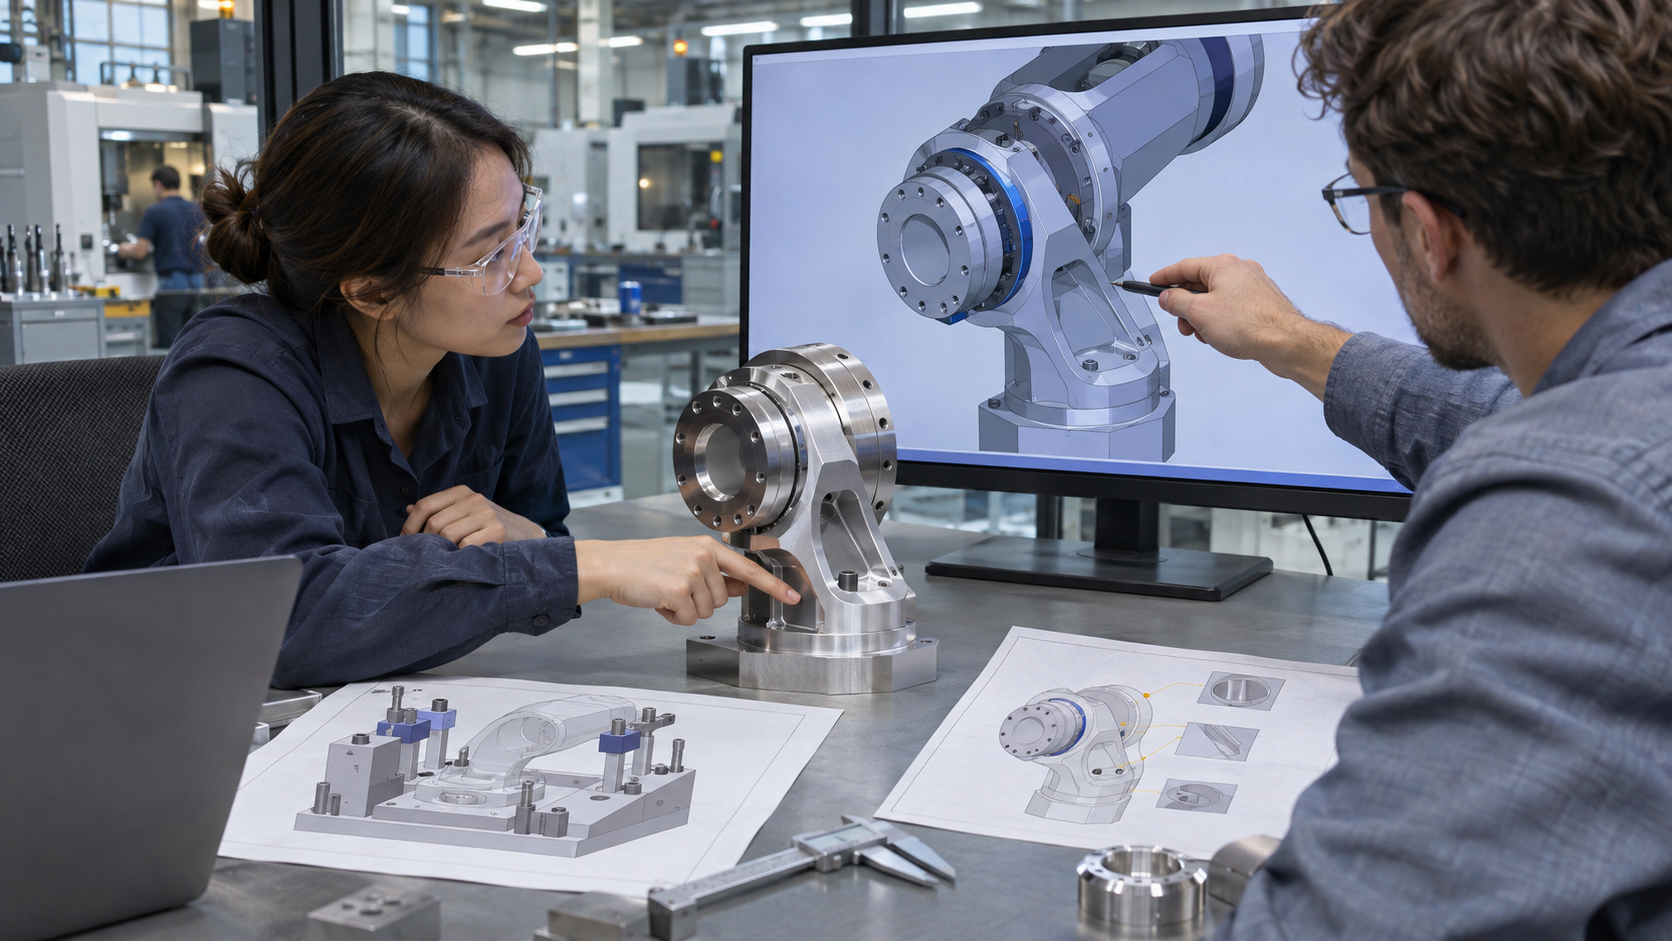
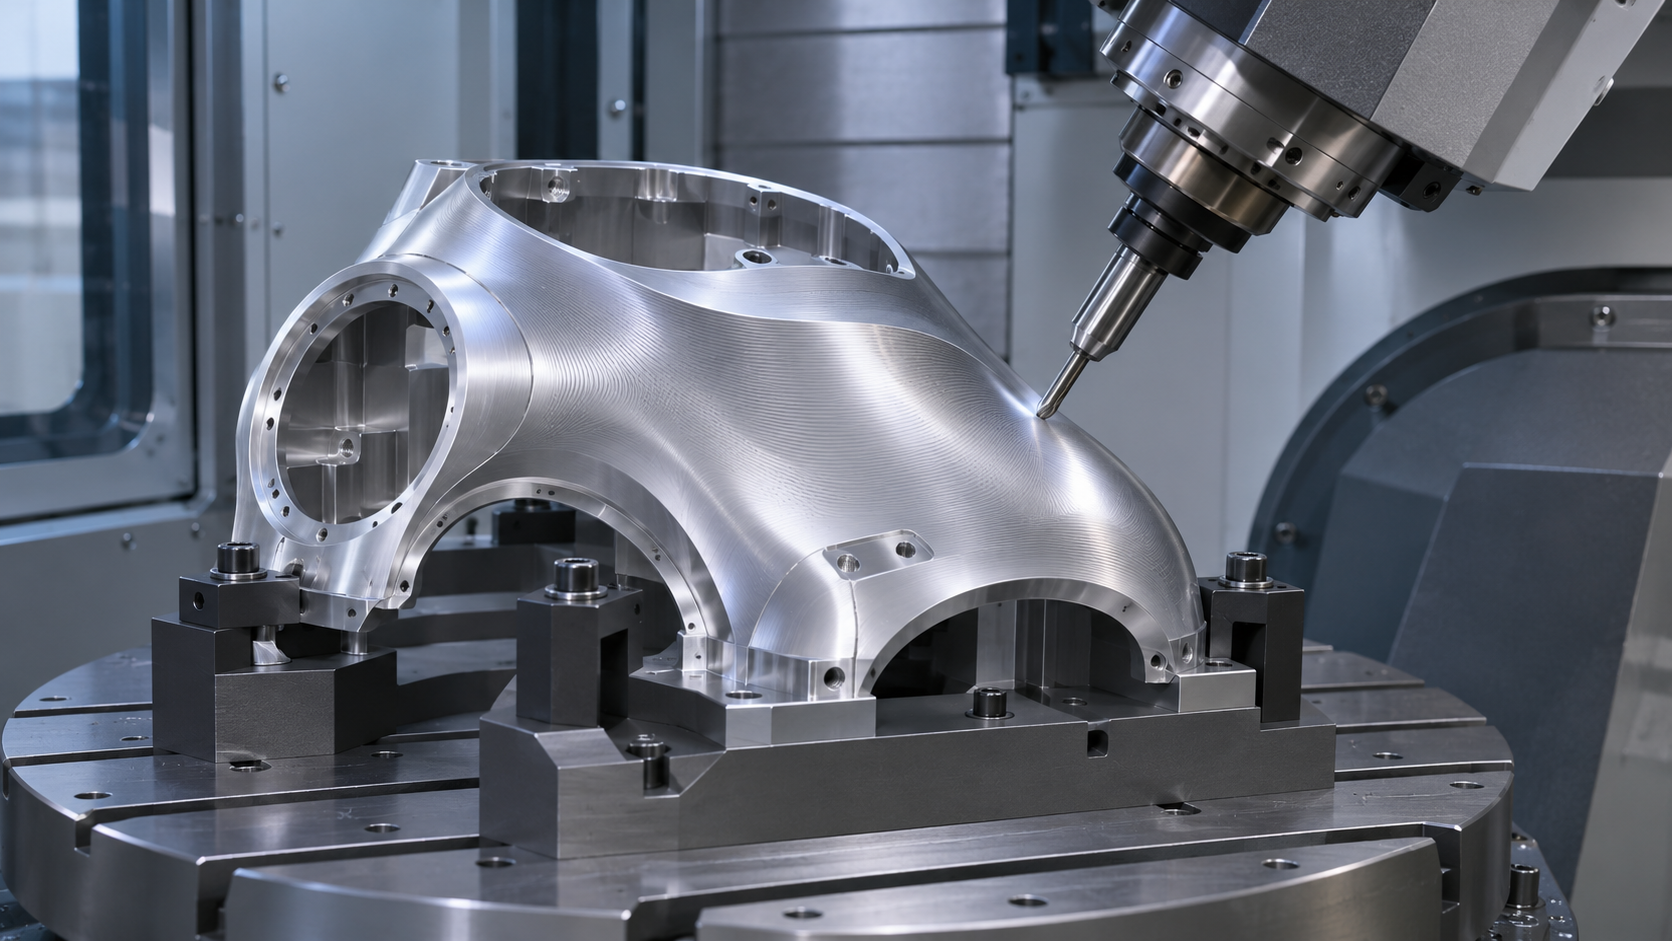
图 2 设计工艺和检测人员前置评审可减少返工。
问题闭环要保留证据
试装后发现问题,应记录零件实测值、装配位置、载荷条件和照片,而不是只写“装不上”或“间隙大”。团队再判断是设计偏差、加工偏差、测量差异还是装配方法问题。修改后要定义验证方法,确保下一轮能够证明问题已解决。没有证据的经验很难复用,也容易在后续版本中再次出现。
量产验证与样件验证不同
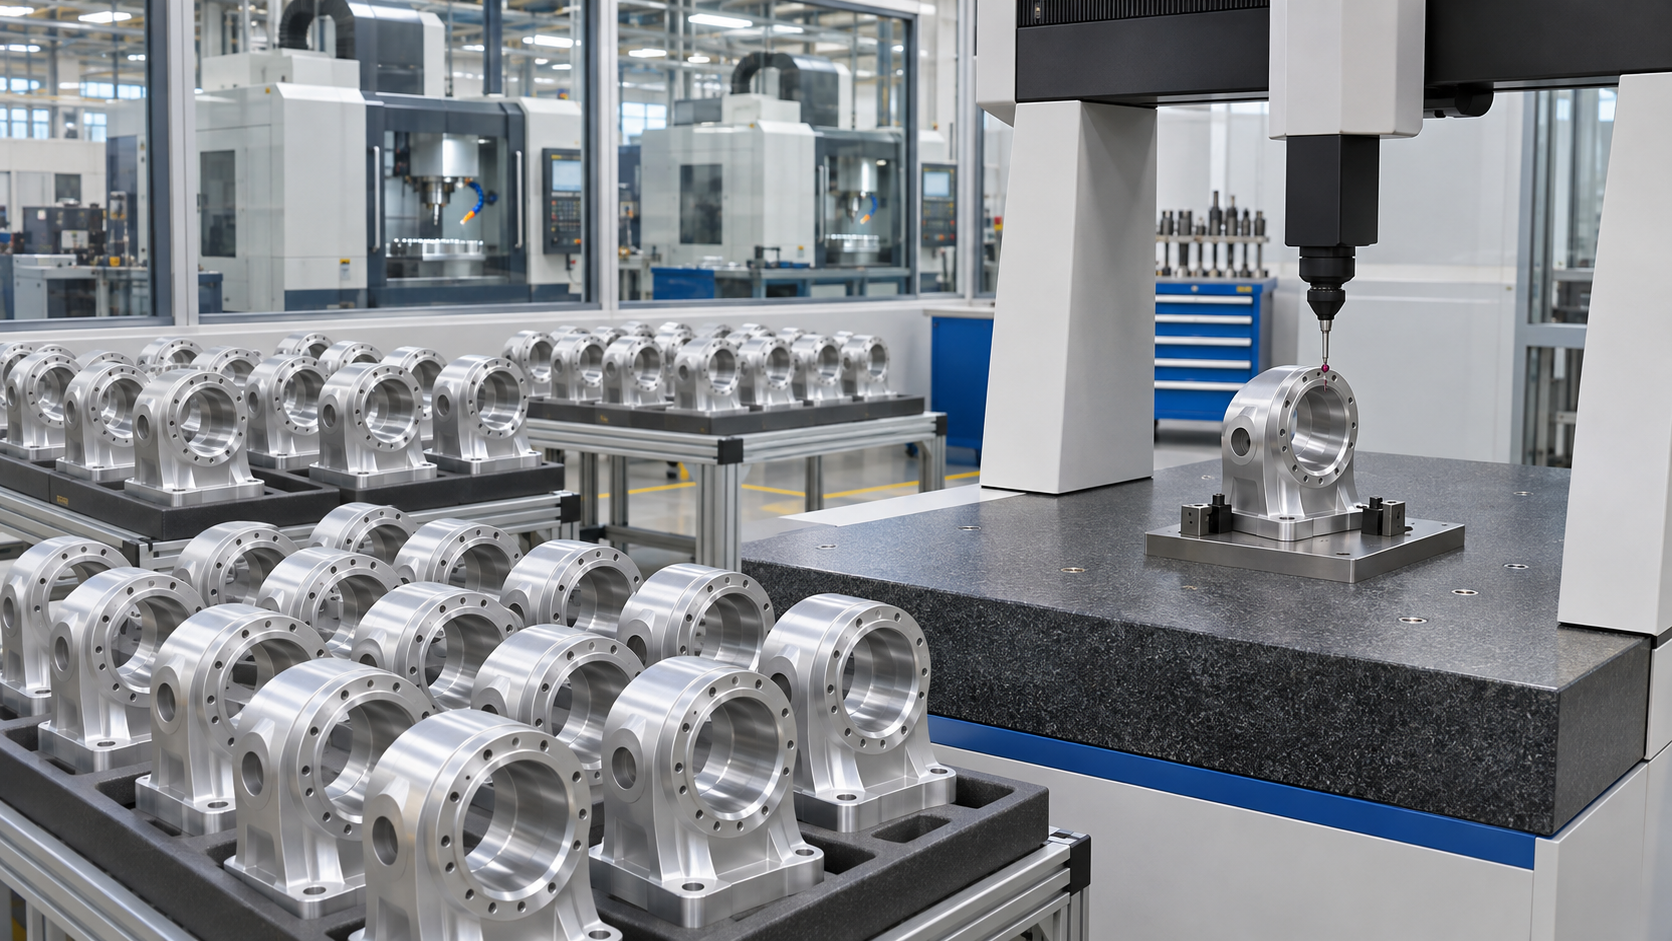
样件阶段可以使用通用工装、更多人工调整和全检,量产则需要稳定节拍、刀具寿命管理、抽检方案和追溯。进入量产前,应单独安排过程验证,确认批量材料、正式工装、外协供应商和检测节拍。把样件成功直接视为量产准备完成,往往会在数量上升后暴露一致性问题。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 多轮打样仍未解决核心问题 | 每轮验证目标不清或同时修改过多变量 | 每轮只验证明确问题并设置进入下一轮的判定条件 | 版本目标、试验结果和决策记录 |
| 生产使用了错误图纸版本 | 图纸、模型、工艺文件和订单版本不一致 | 建立单一版本基线并在下单前完成联合评审 | 版本签收、变更记录和首件批准文件 |
| 不同人员对合格判断不一致 | 检测基准、方法或报告格式未统一 | 在试制前确认测量方案和关键验收证据 | 量具能力、检测报告和复测一致性记录 |
常见问题
首轮样件是否应该使用最终材料
取决于验证目标。若要验证重量、刚度、热或表面性能,应尽量接近最终材料;若只验证空间,可采用更快的替代方案。
所有尺寸是否都要按最终公差加工
不一定。应区分本轮关键特性和非关键特性,但放宽必须经过设计确认并清楚标识。
什么时候开始设计量产工装
接口和基准相对稳定后即可提前规划,正式投入前仍需根据最终版本确认。
莱图加项目建议
每一轮只验证明确问题,并在下单前完成图纸与工艺评审。加工、检测和试装结果应回写到同一版本记录,让下一轮直接使用已经确认的结论。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于机器人零件快速打样 多轮迭代周期优化的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
每轮样件只验证清晰目标,设计变更必须冻结版本并同步工艺和检测要求,周期才能真正缩短。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月6日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://www.itl.nist.gov/div898/handbook/ppc/ppc.htm
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864