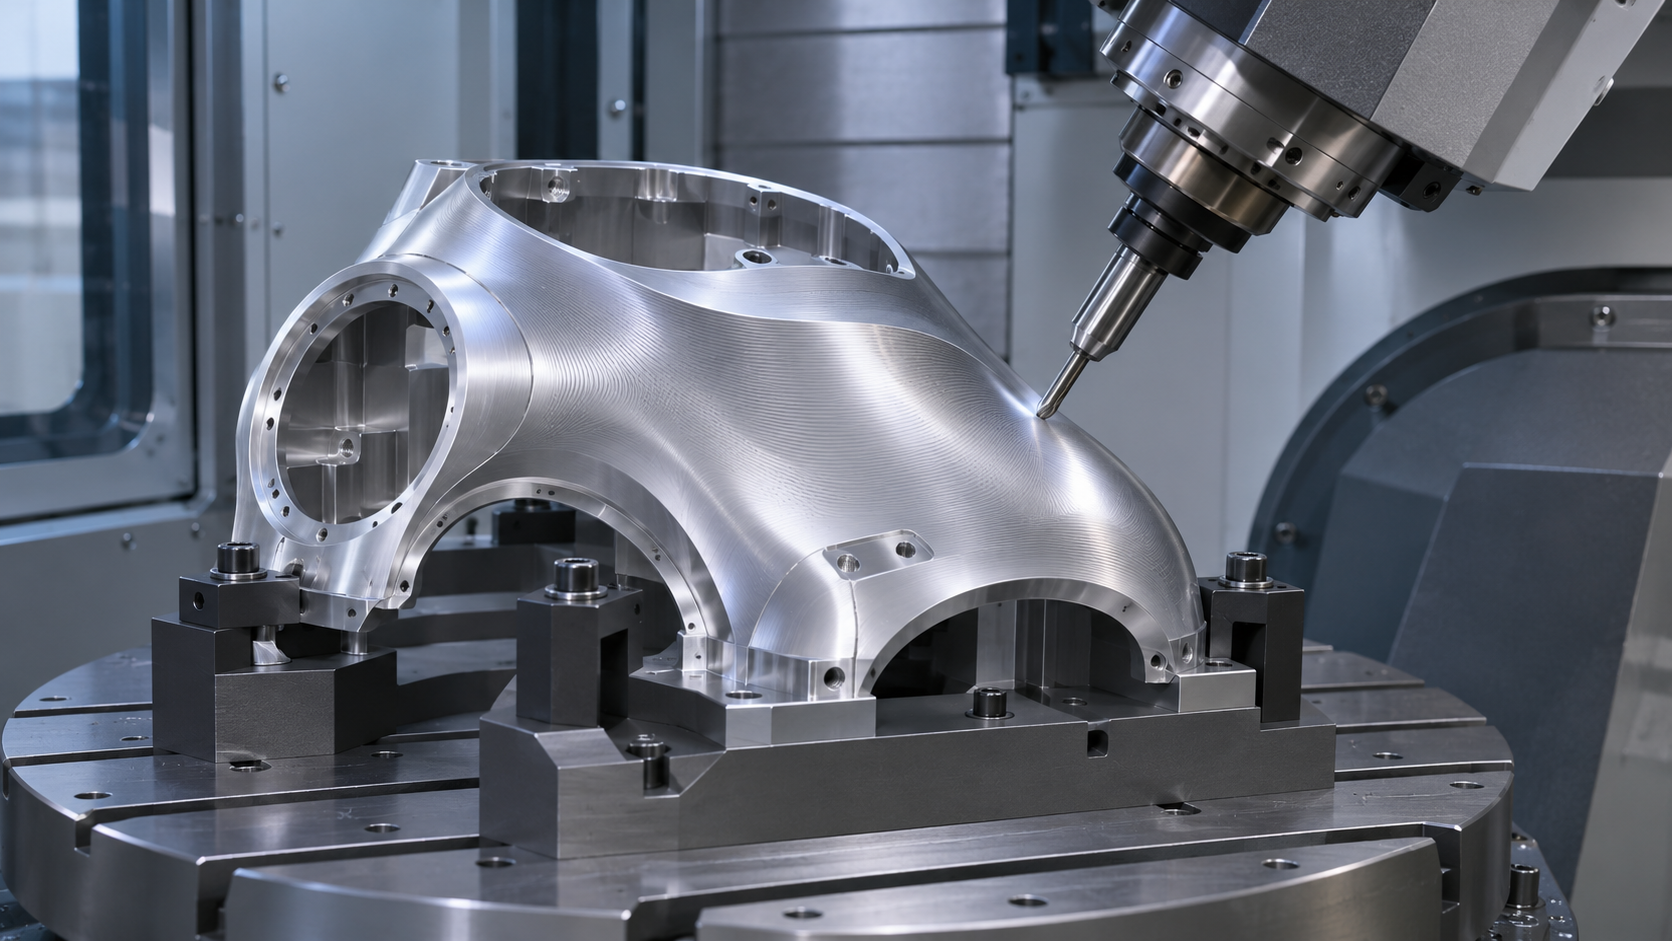
本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文说明尺寸报告合格但装机性能仍有差异的原因,并介绍如何从材料、过程、测量和装机测试建立一致性闭环。 项目评估时应首先确认:合格判定只能说明单件没有越界,批次一致性需要稳定的测量系统、过程趋势数据和零件参数与装机性能的关联。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕机器人关节零件加工 批次一致性控制整理。对于这类项目,莱图加建议先确认材料批次、刀具寿命、机床热状态、工装重复性、测量系统和装配结果,再确定打样、检测和量产方案。
合格区间内仍然存在分布
两件零件都在公差范围内,实际尺寸可能分别靠近上限和下限。多个零件装配后,尺寸组合会形成不同间隙或预紧。若只看合格与不合格,无法识别分布中心是否偏移、离散是否增加。批次管理应关注关键特性的均值、波动和时间趋势,并把它们与装配和性能数据联系起来。
材料和特殊工艺带来批次差异
原材料炉批、毛坯组织、热处理装炉、表面处理和涂层都可能改变尺寸稳定性、硬度、摩擦或耐腐蚀表现。外协工序若缺少批次记录,装机异常发生后很难追溯。采购和质量团队应规定材料证明、热处理批号、处理参数记录及变更通知要求,避免不同状态的零件被视为同一批。
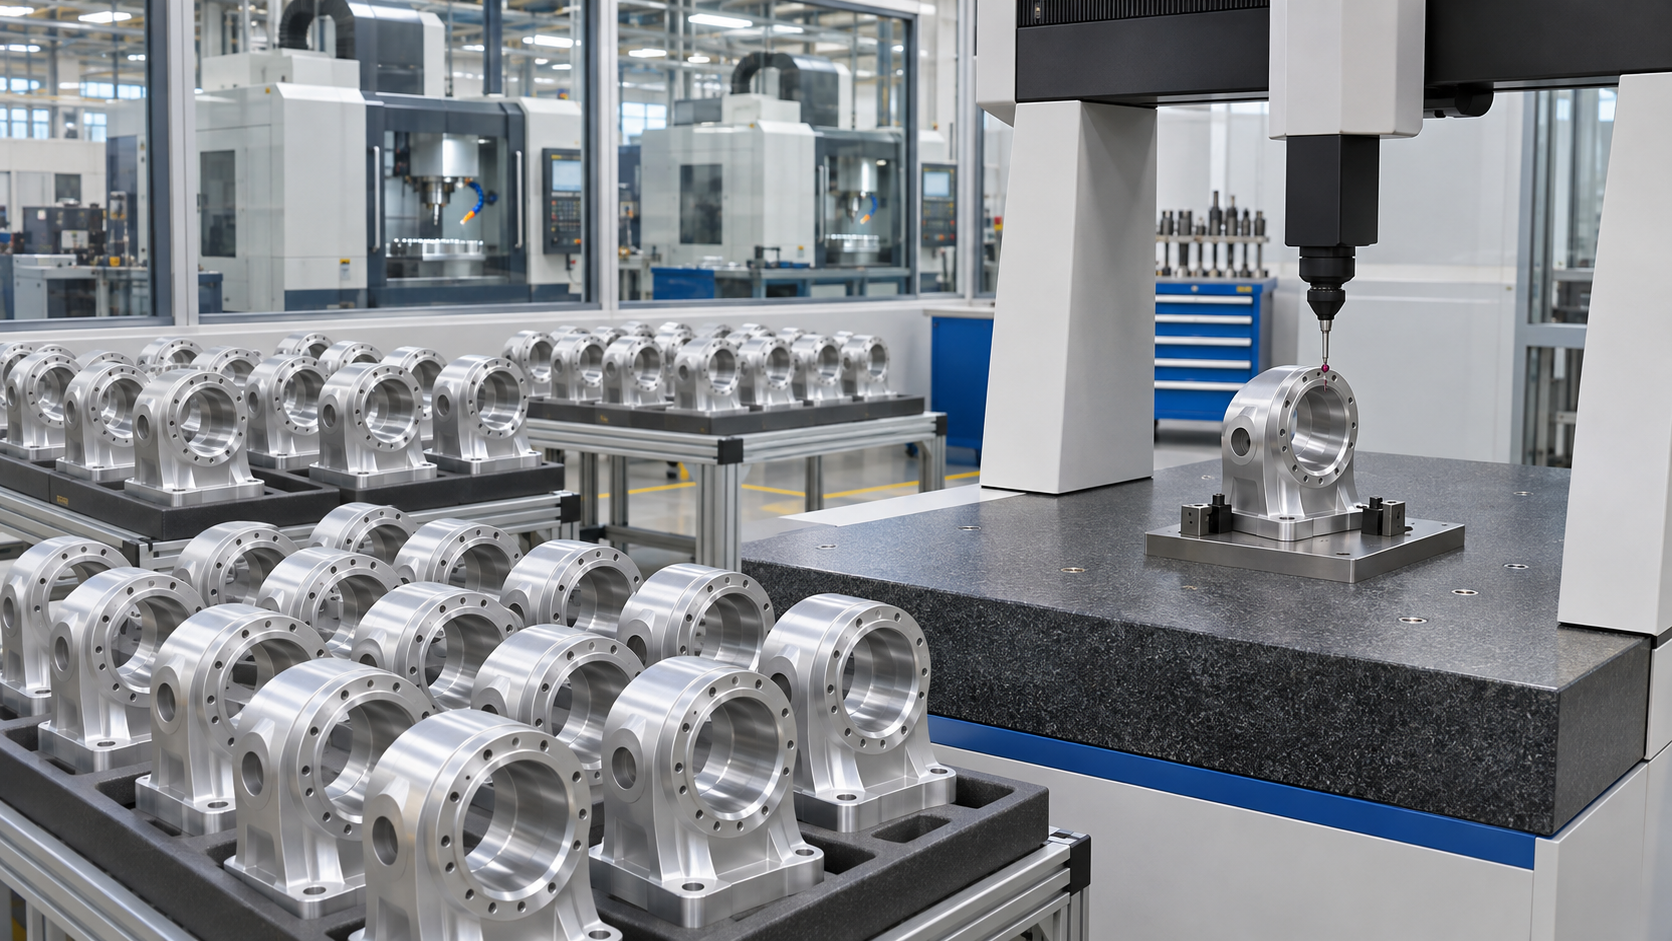
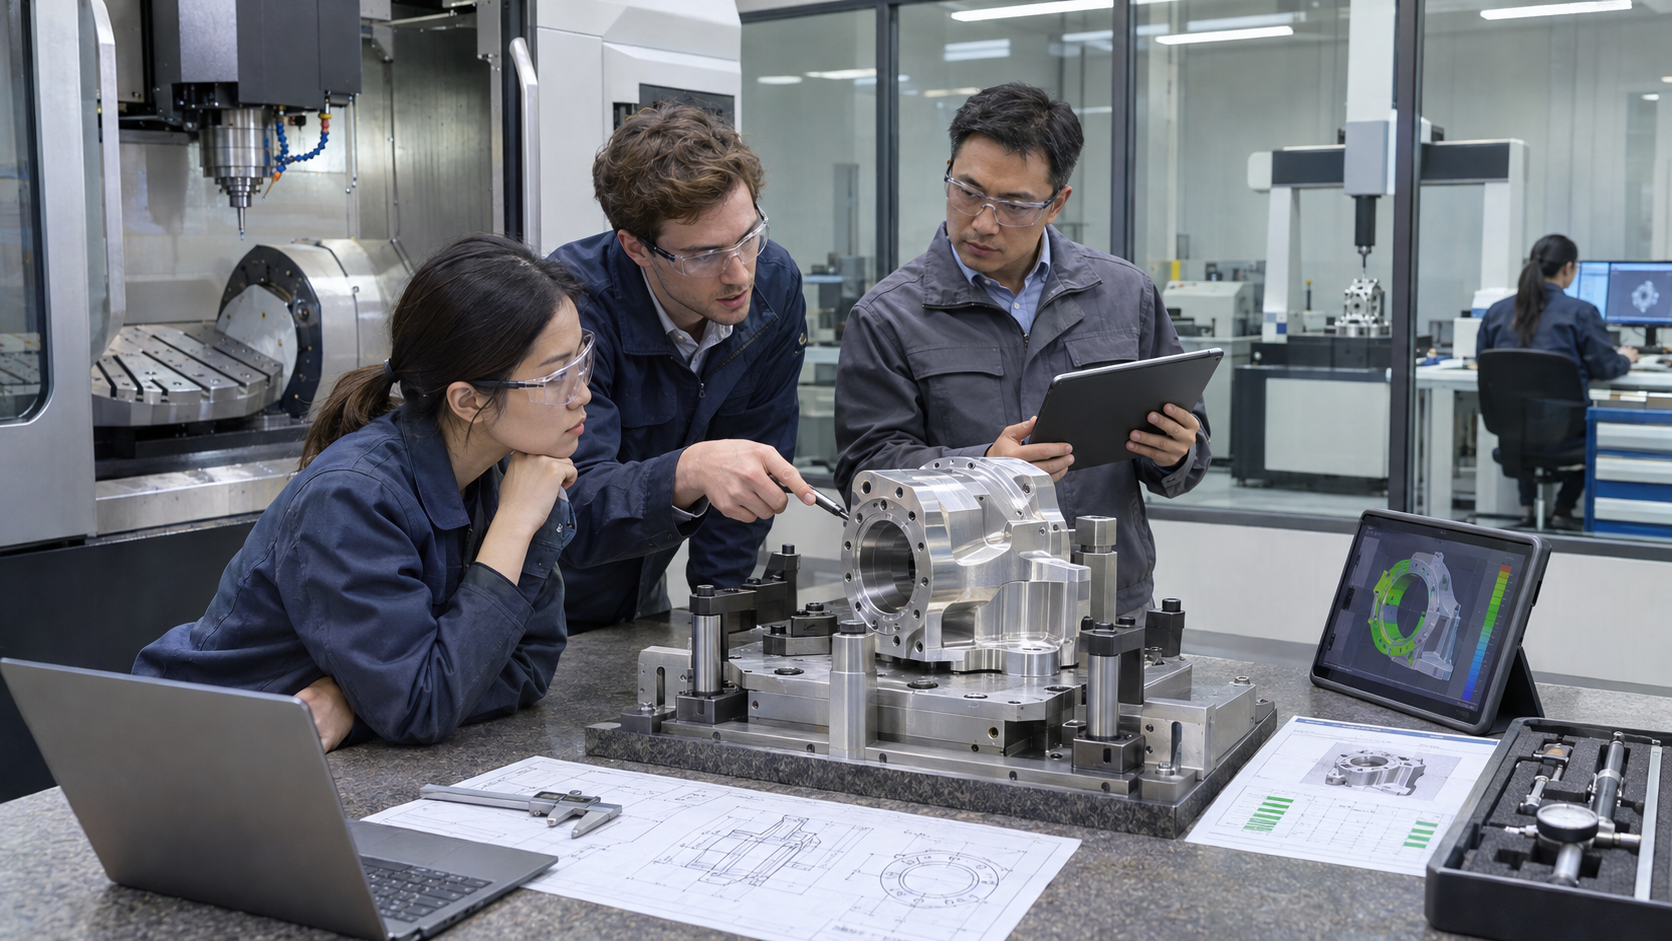
图 1 批量生产要观察关键特性的中心和变化趋势。
刀具和机床状态会持续漂移
刀具磨损通常不是突然发生,而是逐渐改变尺寸、毛刺和表面状态。机床热状态、夹具清洁度和定位元件磨损也会造成缓慢漂移。首件合格不能代表整批稳定,需要根据风险设置巡检频率,并记录刀具寿命、补偿和换刀节点。发现趋势时应处理原因,而不是持续依靠补偿追赶尺寸。
测量系统本身也有波动
不同量具、程序、夹具、操作人员和温度可能导致测量差异。若测量系统的重复性和再现性不足,现场会出现加工端和检验端反复争议。关键特性应统一测量定义、支撑方式、测量位置和环境条件,并通过标准件、重复测量或量具研究确认系统能力。
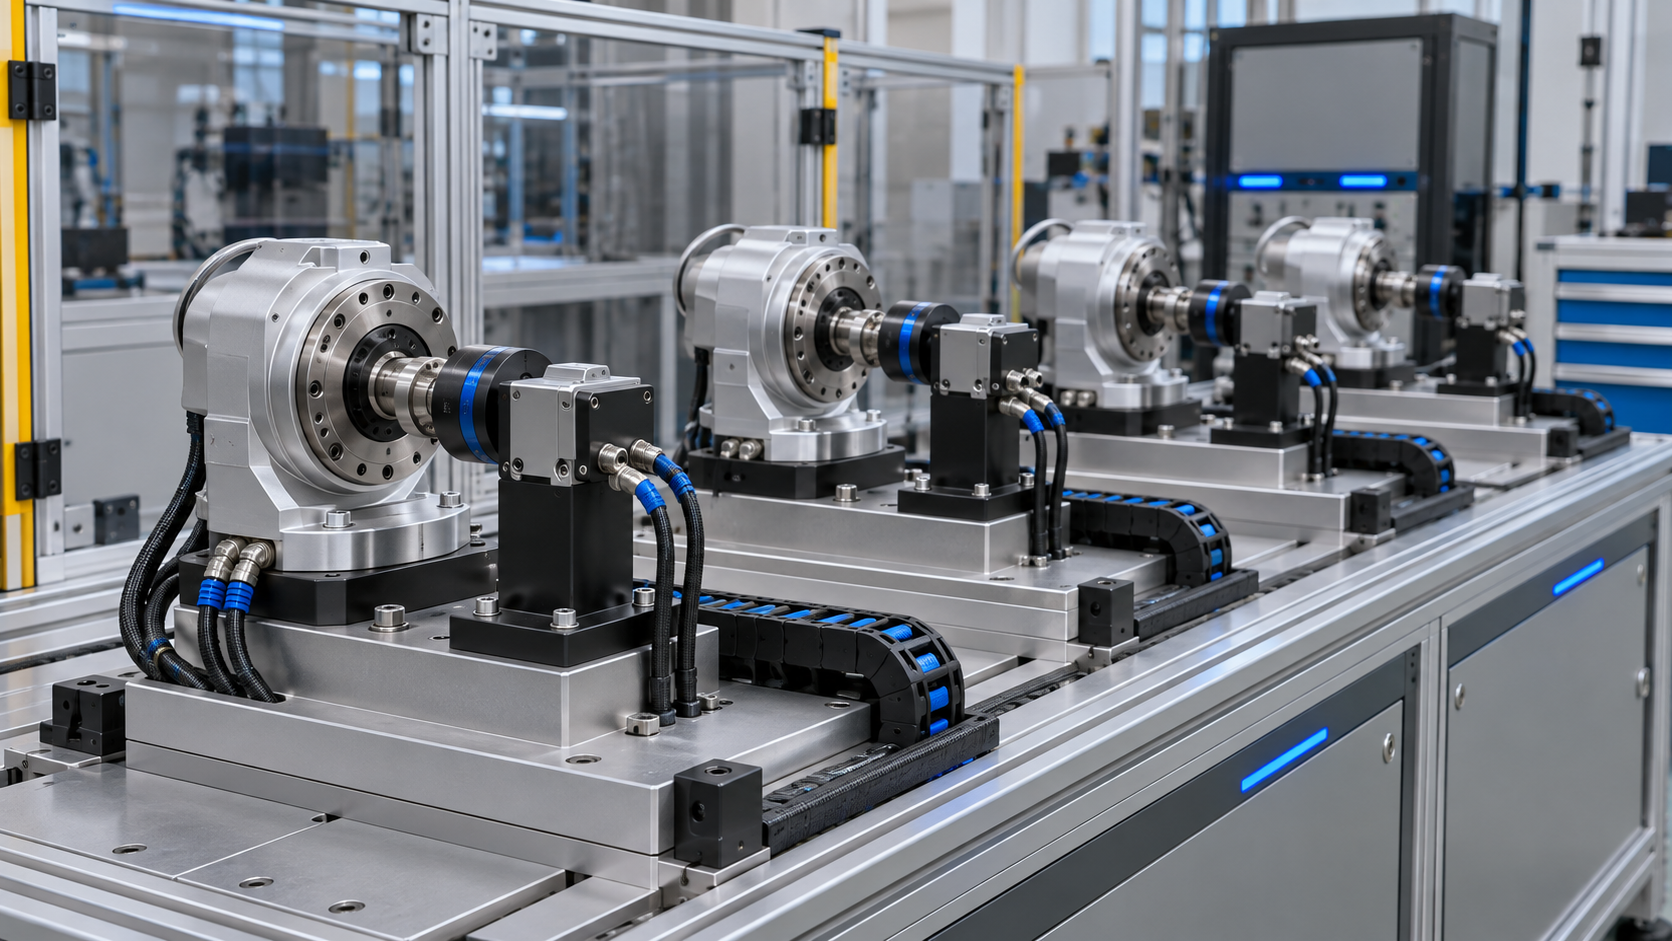
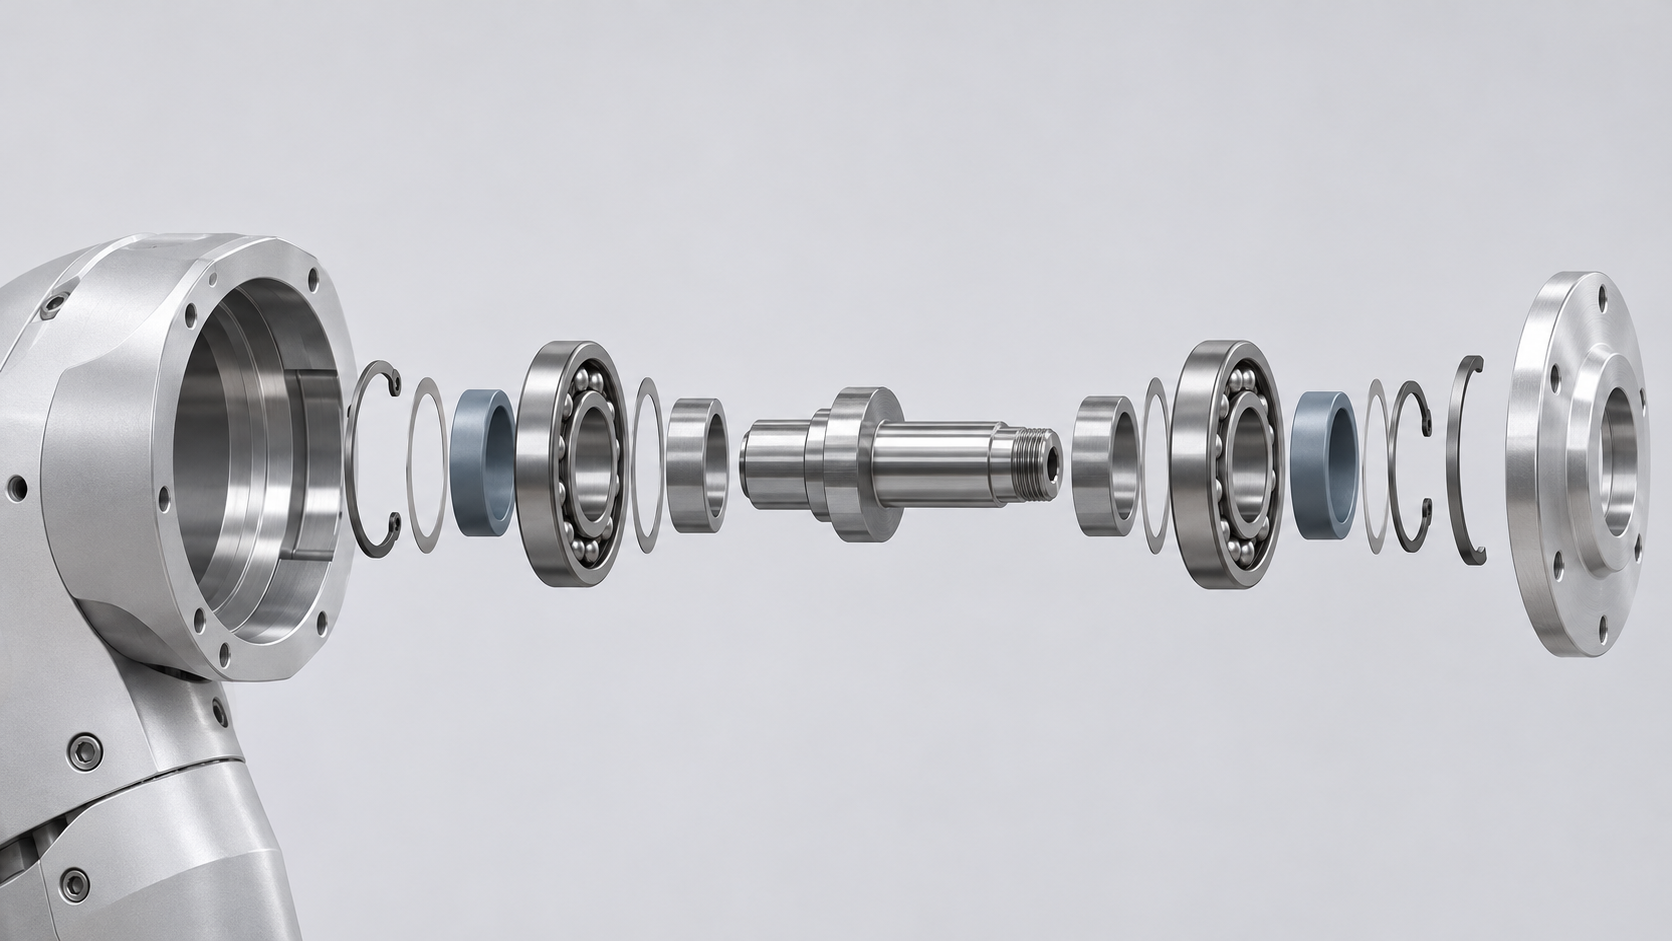
图 2 统一测试可揭示尺寸报告之外的批次差异。
毛刺清洁和装配方法影响性能
微小毛刺、残留切屑、涂层堆积或装配面污染,都可能改变轴承位置和接触状态。装配力、紧固顺序、润滑量和垫片选择也会使相同零件产生不同结果。因此一致性分析不能止于加工报告,还要检查清洁度、包装、装配作业和关键过程记录。
用SPC和性能测试形成闭环
统计过程控制用于判断过程是否稳定,规格限则判断产品是否满足设计要求,两者不能混为一谈。企业可选择少数真正影响功能的特性建立趋势监控,再把尺寸、圆度、预紧、摩擦和回差等数据与关节测试结果关联。关联稳定后,过程控制才能从被动筛选转向提前预警。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 尺寸合格但装机性能不同 | 关键尺寸组合、形状误差和装配条件未关联 | 将零件实测数据与装机转矩、温升和噪声对应 | 零件履历和装机性能关联记录 |
| 不同测量人员结果不一致 | 测量基准、夹持、温度或量具能力波动 | 固定测量程序并验证测量系统重复性和再现性 | 量具校准、测量系统分析和复测数据 |
| 批量尺寸逐渐漂移 | 刀具磨损、机床热状态或工装重复性变化 | 用控制图监控趋势并按过程变量触发调整 | 过程趋势、刀具寿命和设备状态记录 |
常见问题
所有尺寸都全检能否保证一致性
不能。全检仍受测量能力和项目选择影响,也无法替代材料、装配和性能过程控制。
控制图在公差内是否就代表没问题
不一定。过程可能稳定但中心位置不满足功能,或过程尚未稳定但暂时没有超出规格限。
装机表现差异一定是零件问题吗
不一定,还应检查装配方法、润滑、紧固、传感器和测试条件。
莱图加项目建议
建立从原材料到装机表现的数据关联,按批次、设备、刀具和测量时间保留记录。控制图用于识别趋势,异常处理则要追溯到具体过程变量。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于机器人关节零件加工 批次一致性控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
合格判定只能说明单件没有越界,批次一致性需要稳定的测量系统、过程趋势数据和零件参数与装机性能的关联。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月6日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc32.htm
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864