一、多孔导向板的应用场景与基准建立
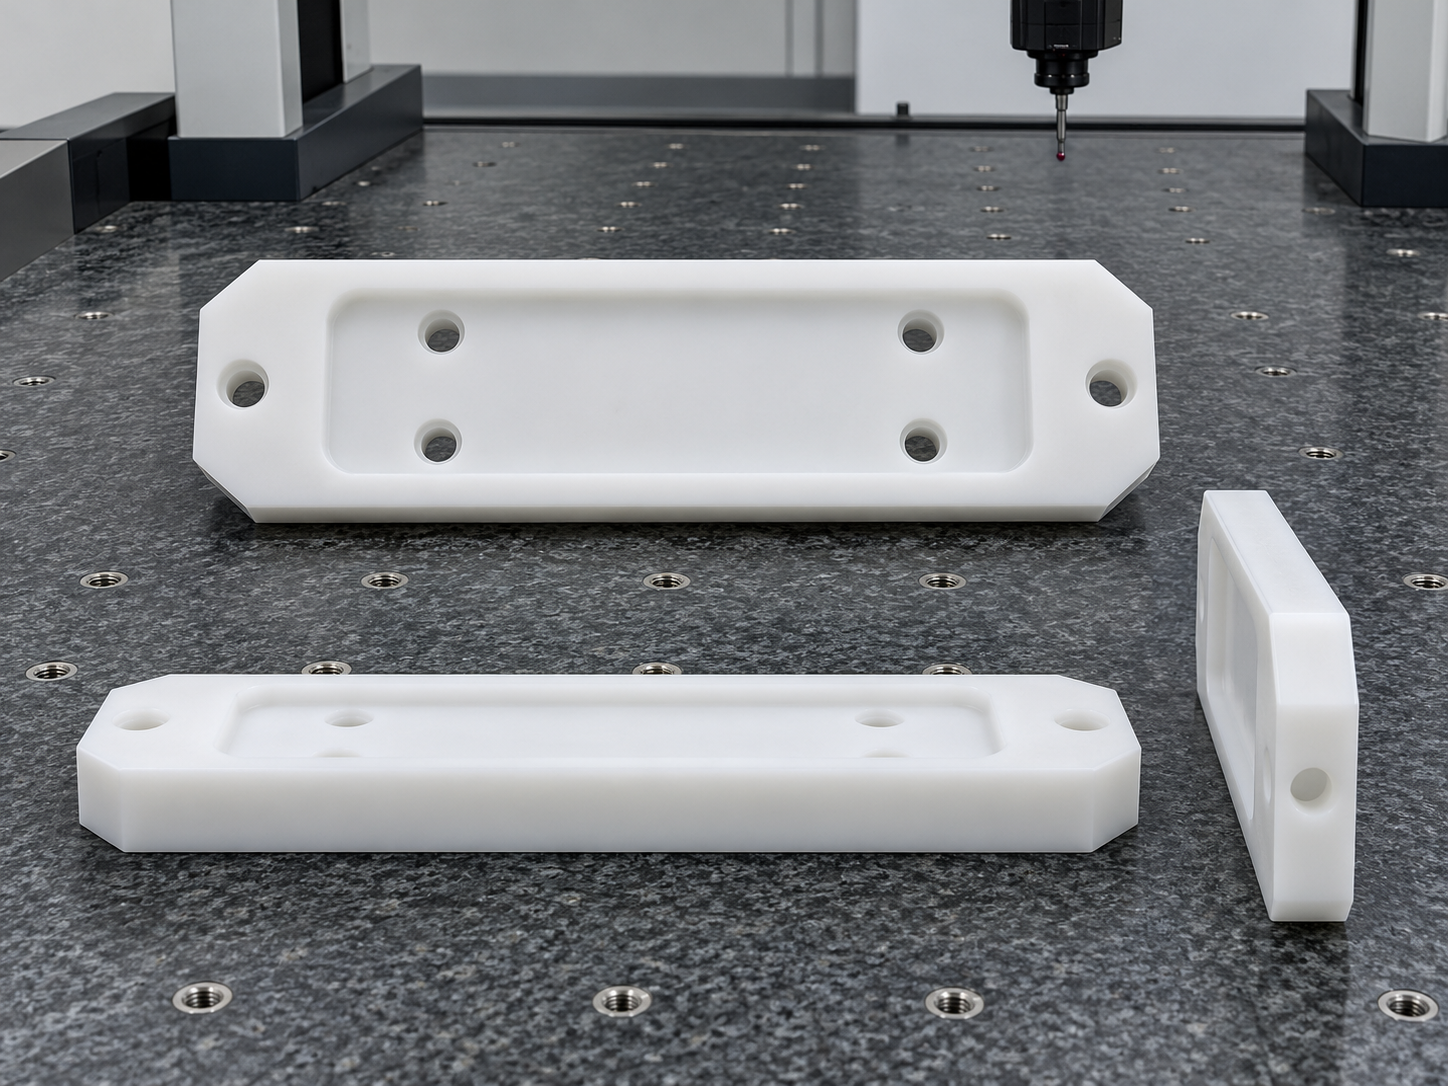
本案例为医疗检测设备内部的PP多孔定位导向板。零件用于引导小型组件安装、形成连接件的通过位置,并为内部附件提供重复定位。它不直接接触患者或样品,但孔位和沉孔的相对关系会影响模块装配节拍以及后续维护的便利性。板件一端设置倒角过渡,中心区域带有沉孔和多组通孔,周边边缘作为与设备骨架配合的安装界面。
工艺规划以较大的安装平面作为主基准,再以长边建立方向基准。所有功能孔、沉孔和端部外形都以这一坐标体系加工和检测。统一基准能够避免“每个孔都合格、组合后却装不上”的问题,特别适合孔距密集、装配关系明确的导向零件。加工前还会确认PP板材的平整状态和厚度余量,为后续夹持提供稳定基础。
二、沉孔与通孔的分区加工
多孔导向板同时具有通孔和沉孔特征。工艺上先完成定位孔和关键通孔,再以这些稳定位置为参照加工沉孔或局部凹腔。这样能减少刀具切入时的偏心风险,也便于控制沉孔与通孔的同轴关系。对PP材料而言,沉孔加工不宜一次切得过深;采用分层下刀和较平稳的进给,可以让底面更平整,孔口边缘更清晰。
对于相邻孔距较小的区域,会合理安排加工顺序,避免前一个孔加工产生的局部热量和应力影响后续孔位。每道工序后检查孔内残屑,防止塑料碎屑压入孔壁。孔口最终以轻量倒角处理,使螺钉头、定位销或配合件进入时保持顺畅,同时不改变设计的功能尺寸。
三、端部倒角与外形轮廓控制
端部倒角不仅改善外观,更是装配导入和避让空间的一部分。加工时先保留外形余量,待孔系加工完成后再精铣轮廓和倒角,可降低板件在前期加工中因刚性变化引起的边缘变形。倒角处的连接线要连续均匀,避免出现台阶、缺口或锐边;这能降低操作人员装配时的刮碰风险,也避免线束和相邻部件在维护中被尖角损伤。
外形精加工采用稳定的刀具补偿和连续走刀,确保长边、端部倒角和安装孔基准之间保持一致。PP件不适合过度打磨,因此去毛刺以小倒角、软质工具清理和目视复检为主。经过处理后,板件表面保持整洁,孔边和外轮廓不留明显毛刺。
四、孔距、平面与清洁度控制
多孔零件最核心的质量指标是孔距和功能面关系。加工中把关键孔群安排在同一装夹内完成,并对不同孔组设置清晰的检测点。这样可以把主基准、方向基准和孔距要求转化为可追溯的坐标数据。对于需要与支撑板或小型模块贴合的区域,还会复核平面状态,避免局部翘起影响安装。
清洁同样是交付的一部分。加工结束后,使用适合塑料件的方法去除切屑和粉尘,检查沉孔底部、盲孔边缘和倒角过渡处是否残留杂质。包装前进行外观筛查,确认没有明显划伤、压痕或色差。对设备内部使用的辅助板件而言,这些细节有助于缩短装配前的处理时间。
五、三坐标检测与交付方法
检验时将导向板稳定放置在三坐标检测台上,以安装平面为主基准、长边为方向基准。检测项目包括关键通孔中心坐标、孔距、沉孔直径与深度、端部倒角关联边的位置,以及与装配有关的外形尺寸。检测并非单纯追求单个数值,而是确认多组孔与基准面之间的整体关系满足装配需求。
首件经检测合格后,小批量生产按相同装夹逻辑和抽检项目执行;如客户有装配治具或配套件,也可在首件阶段协同确认关键配合。通过沉孔分区加工、统一孔系基准、端部轮廓精铣和三坐标复核,PP多孔定位导向板能够获得稳定、可重复的加工质量。
常见问题(FAQ)
1. 多孔导向板适合采用PP加工吗?
可用于医疗检测设备内部的定位、隔离和导向辅助结构,具体材料等级需按图纸和使用环境确认。
2. 沉孔和通孔怎样保证同轴?
先加工稳定的定位孔或通孔,再在同一坐标体系内完成沉孔加工和检测。
3. 孔距很密时如何降低误差?
关键孔群尽量在一次装夹中完成,并以统一主基准进行程序控制与三坐标复核。
4. 端部倒角有什么作用?
它能改善装配导入和避让空间,同时消除锐边,降低刮碰相邻部件的风险。
5. 能否提供小批量首件检测?
可按图纸要求进行首件确认、关键尺寸检测和批次抽检。
有零件加工需求扫一扫,唐经理:17706216422