【本文摘要】轴承由上下两半共同支承时,应规定合盖后的座孔检查状态。需要单独补购上盖时,再确认互换要求和可代表的底座。莱图加建议,分体轴承座CNC加工把单件安装面、合盖状态和设备装配复核分别列在采购单中。
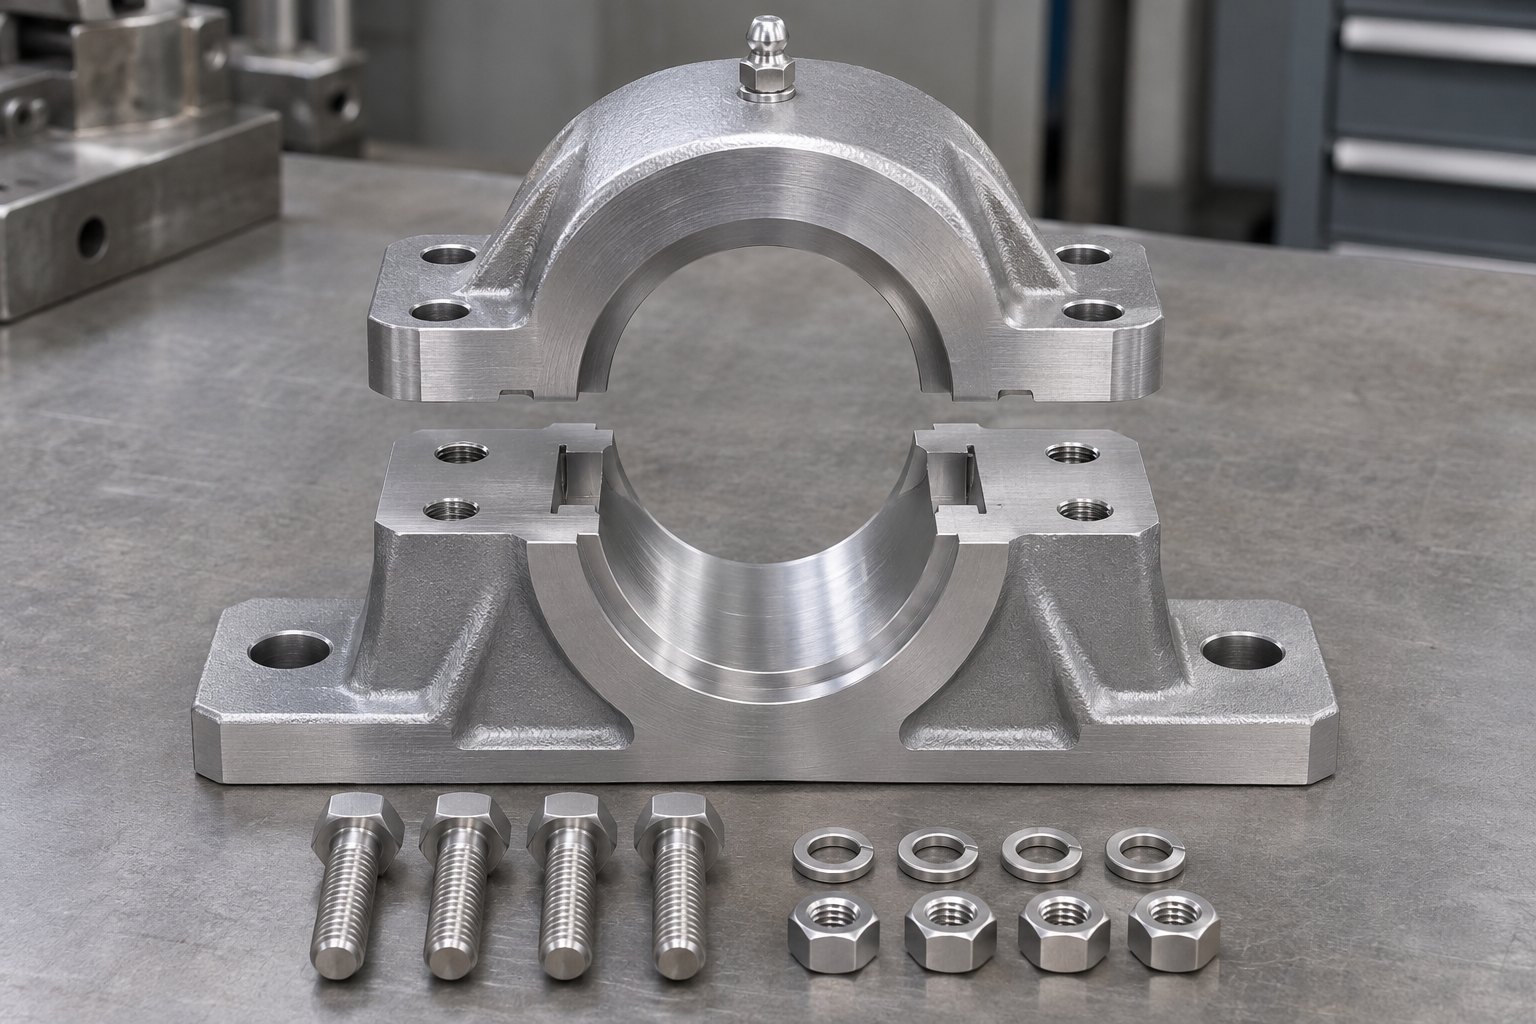
图片为生成的采购主题展示示意,非实际零件或工厂实拍,不作为交付或质量证明。
先确认轴承座如何定位和合盖
分体轴承座通常由底座和上盖组成,两半围成容纳轴承的座孔。采购应先向设计方确认底座定位面、上盖的定位结构、轴承轴向止靠位置及紧固件配置。如果合盖时有定位销、垫片或定位凸台,应在剖视和装配图中注明使用状态。底座未固定、上盖未按规定装配的量测结果,需要记录其所处阶段。
需求若是替换旧座,应查看磨损、维修和分组编号。上盖外形相同,也可能与指定底座成套使用。可从现有图样确认是允许单件互换还是只能同组使用。若旧设备没有完整记录,先让设备方核对旧件及其对应轴承和安装基体,再确定是否单购盖件。
把配合尺寸与装配姿态一起给供应商
GB/T 1800.1—2020的公开目录涉及线性尺寸公差、偏差与配合基础。采购可据此核对图样引用的标准主题与版本。座孔采用的公差、检查位置及合盖状态应由实际设计定义。若需在座孔的多个方向和截面记录读数,应在询价前给出共同基准与接收方式。设计若规定座孔必须在特定支承和紧固状态下复核,应同时写清用什么配件和方式。
底座与上盖分别测量可用于检查分合面、定位结构和紧固接口。装配后需要核对的是完整座孔及其与底座安装面的关系。轴承能够装入只是规定状态下的部分结果。若设备对轴承定位、相邻轴座或轴端位置还有要求,设备方应规定具体装机条件并单独验收。
按备件策略比较供应商报价
| 采购范围 | 必要输入 | 接收关注点 |
|---|---|---|
| 单件底座或上盖 | 适用图号与共同基准 | 分合面、定位、安装接口 |
| 底座和上盖成套 | 配套图、装配方向和紧固条件 | 合盖座孔、套件标识 |
| 带旧座复核 | 原底座编号、状态及可操作范围 | 指定组合和合盖条件 |
| 随轴承试装 | 轴承型号、配件及验收项目 | 装配、轴向止靠与状态记录 |
| 装机复核 | 基体、轴系和批准的工况 | 设备方确认整组要求 |
要求按套交付时,可让供应商写明合盖检查和配对标识是否已含在价格中。若采购计划在库存中混用上盖和底座,应提供允许组合、复核范围和统一测量条件。样件组合只覆盖约定范围,不能在采购记录中扩大为所有历史件都可互换。带真实轴承试装时,还要注明由谁提供、如何保护及是否归还。
首件座孔出现差异时先保留条件
合盖前确认分合面没有异物,定位件已按图装入。合盖后记录底座支承、所用紧固件、紧固状态、检查位置和配套编号。若不同状态下读数有变化,可先在批准条件下重测并核对测点,再检查定位件、分合面、基体和上盖的相对状态。未核对这些信息前,局部修磨会改变座孔或分合关系,后续复查也更难找到原因。
若发现异常只在替换另一只上盖后出现,应保留两种组合的记录。设备方可据此判断是成套管理、互换要求还是旧件状态的问题。若需补加工,先规定修改范围以及复验所用底座和上盖,并确认是否影响其他装配接口。
交付分装要与检查记录一一对应
莱图加公开提供小批量非标精密零件加工和CNC加工。询价可提供底座、上盖、轴承及定位件资料,说明是同套使用、单件备件还是按图互换。若零件后续还要进行表面处理,应明确分合面与座孔的交付状态,以及成品是否再次合盖检查。
到货可查看座孔边缘、分合面和定位件的防护,再按套件或机位核对包装。更换底座后,安装人员可对照原机位资料检查轴系关系。采购若要存放长周期备件,可将原配关系、装配状态、受控图样和可替换范围一并保存,便于下次确认适用性。
若订单包含不同规格轴承,应在合盖记录中标明每套对应的轴承规格和止靠方向。采购也可以指定保存一套经批准的配套件供后续补购复查,并注明保存条件和可代表的批次。供货方分两次交付时,先发的上盖和后发的底座也需要有共同的配套编号,确保到货后能按原组合复核。
常见问题
可以只订一个上盖吗?
答:可以评审。先确认原底座状态、接口图和允许互换的条件。
底座和上盖各自尺寸合格就能接收吗?
答:若图样要求合盖座孔验收,应按规定支承和紧固状态复核完整座孔。
试装轴承能代替座孔量测吗?
答:应按订单各自执行。试装主要验证指定轴承在约定姿态下的配合与止靠。
成对供货为什么还要标号?
答:便于保留合盖量测对应的底座和上盖,并在运输和备件管理中识别原配关系。
更换了紧固件还能用旧记录吗?
答:先核对型号、连接条件及其对合盖状态的影响,再判断需要重查的项目。
参考来源
联系与图纸评审
扫一扫添加与我们联系
联系人:石工
联系电话(微信):18915717716