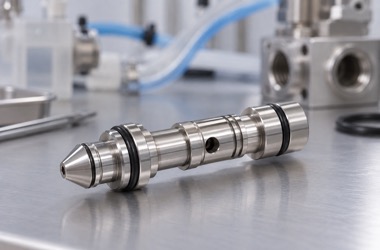
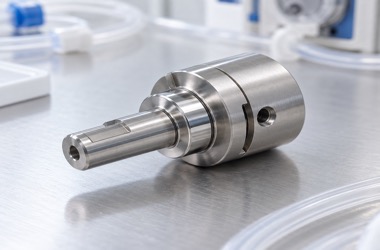
腹腔镜吻合器推钉滑块需要在狭小机构内稳定滑动并传递推力。本文围绕钛合金滑块的滑动面、导向槽、推力端面、微毛刺和检测控制,说明手术器械零配件加工要点。
推钉滑块为什么要关注滑动稳定性
腹腔镜吻合器内部空间紧凑,推钉滑块通常负责把手柄或驱动机构的力传递到钉仓组件。零件虽然尺寸小,但滑动面、导向槽和推力端面会影响动作顺畅度。如果滑动面有台阶、刀纹过深或边角毛刺,可能造成卡滞、推力不均或机构磨损。对于一次性或多次使用的手术器械零件来说,稳定的滑动手感和一致的尺寸控制同样重要。
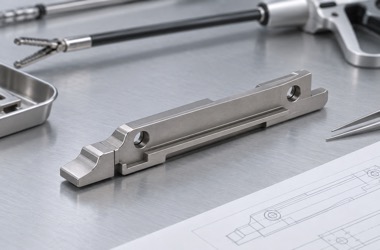
钛合金加工的主要难点
Ti-6Al-4V钛合金强度高、耐腐蚀性好,适合部分医疗器械结构件,但导热性差、弹性回复明显,加工小槽和薄壁台阶时容易产生毛刺和刀具磨损。工艺上应使用锋利刀具、稳定装夹和合理冷却,尽量减少二次装夹。导向槽宽度、槽底粗糙度和推力端面垂直度需要重点控制,必要时通过精铣、去毛刺和显微检查组合保证一致性。
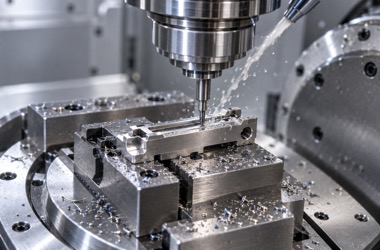
倒角不是越大越好
推钉滑块的倒角主要用于去除锐边、降低装配刮擦和改善滑动,但倒角过大可能改变导向接触线或推力接触面积。图纸中应明确关键边的倒角范围,尤其是推力端面、导向槽入口和安装孔口。加工后可用显微镜或影像仪检查边缘毛刺,批量时建议对关键滑动面做首件和巡检,避免刀具磨损后毛刺突然增加。
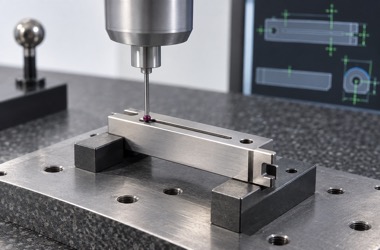
从样件到批量的验证
客户提供来图时,建议明确材料牌号、热处理或表面处理要求、滑动面粗糙度、槽宽公差、孔位位置度和清洁包装要求。样件阶段可配合实际导轨或钉仓结构进行滑动验证。莱图加可根据手术器械小型结构件的复杂程度,制定钛合金、不锈钢和工程塑料零件的试样及小批量加工方案,帮助客户控制滑动、装配和毛刺风险。
FQA
问:推钉滑块为什么可以用钛合金?
答:钛合金强度高、重量轻、耐腐蚀性好,适合对强度和轻量化有要求的手术器械结构件。
问:滑动面粗糙度如何控制?
答:通过稳定刀具、精加工余量、合理走刀和检测确认控制,必要时配合后处理改善表面。
问:钛合金小槽容易出毛刺吗?
答:容易,尤其是窄槽和薄边位置,需要控制刀具磨损并做显微检查。
问:倒角过大会有什么问题?
答:可能改变导向接触位置或推力面面积,导致装配间隙和滑动手感变化。
问:是否可以提供首件检测?
答:可以,可根据图纸对槽宽、孔位、滑动面和外形尺寸进行首件检测。
问:莱图加能加工钛合金医疗零件吗?
答:可以,支持钛合金小型结构件、滑块、支架和连接件来图加工。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com