一、零件背景:腕部连接叉关系到机器人末端动作精度
手术机器人末端腕部需要在有限空间内完成偏转、旋转和夹持动作,钛合金连接叉常用于连接关节轴、传动杆或器械接口。它既要轻,又要保持足够刚性和疲劳可靠性。零件上通常有双耳结构、销孔、减重腔、圆角过渡和局部薄壁,尺寸看似简单,但对五轴加工、装夹和检测提出了较高要求。
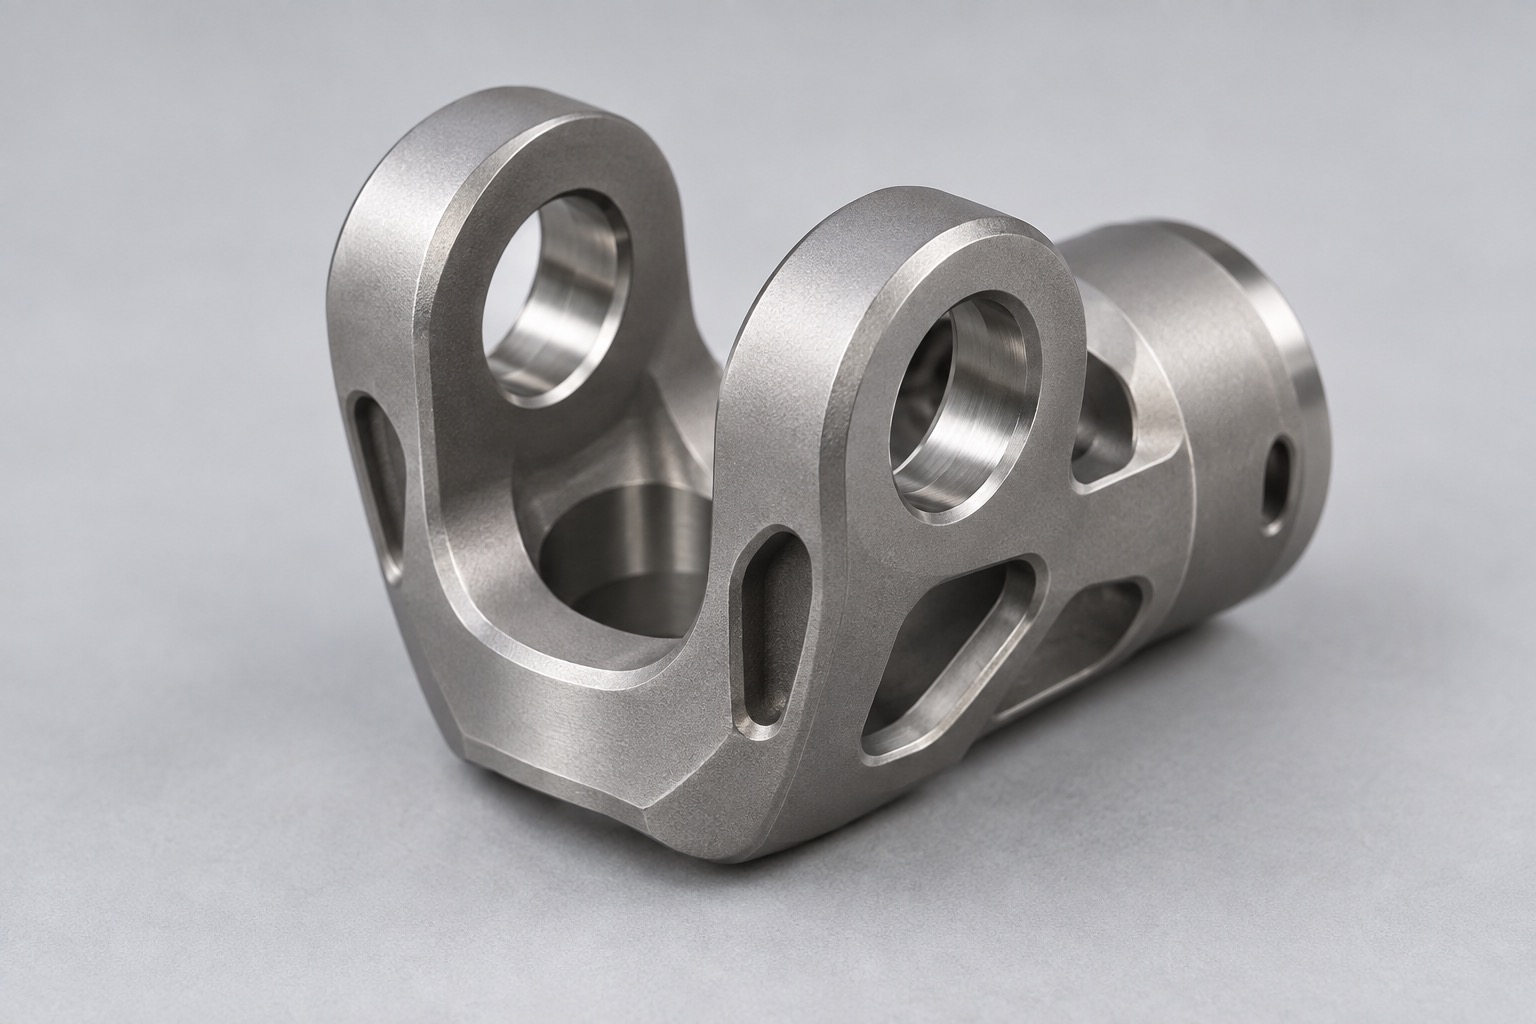
钛合金材料强度高、密度低,适合高端医疗器械结构件。但钛合金导热差、弹性回复大,加工时容易刀具磨损、让刀和表面发热。连接叉销孔如果同轴度不足,装配后关节会产生阻滞;双耳厚度如果不一致,锁紧后可能偏载;减重腔体若有尖角或刀痕,则可能影响疲劳寿命。
二、加工难点:双耳销孔、薄壁腔体和钛合金切削热
这类连接叉通常需要多面加工。若采用普通三轴反复装夹,基准转换次数多,容易造成双耳孔位偏差。莱图加会根据结构选择四轴或五轴联动方案,尽量在一次装夹中完成关键耳孔、端面和减重腔体加工。粗加工阶段保留足够余量,先释放材料内应力,再进行半精和精加工。
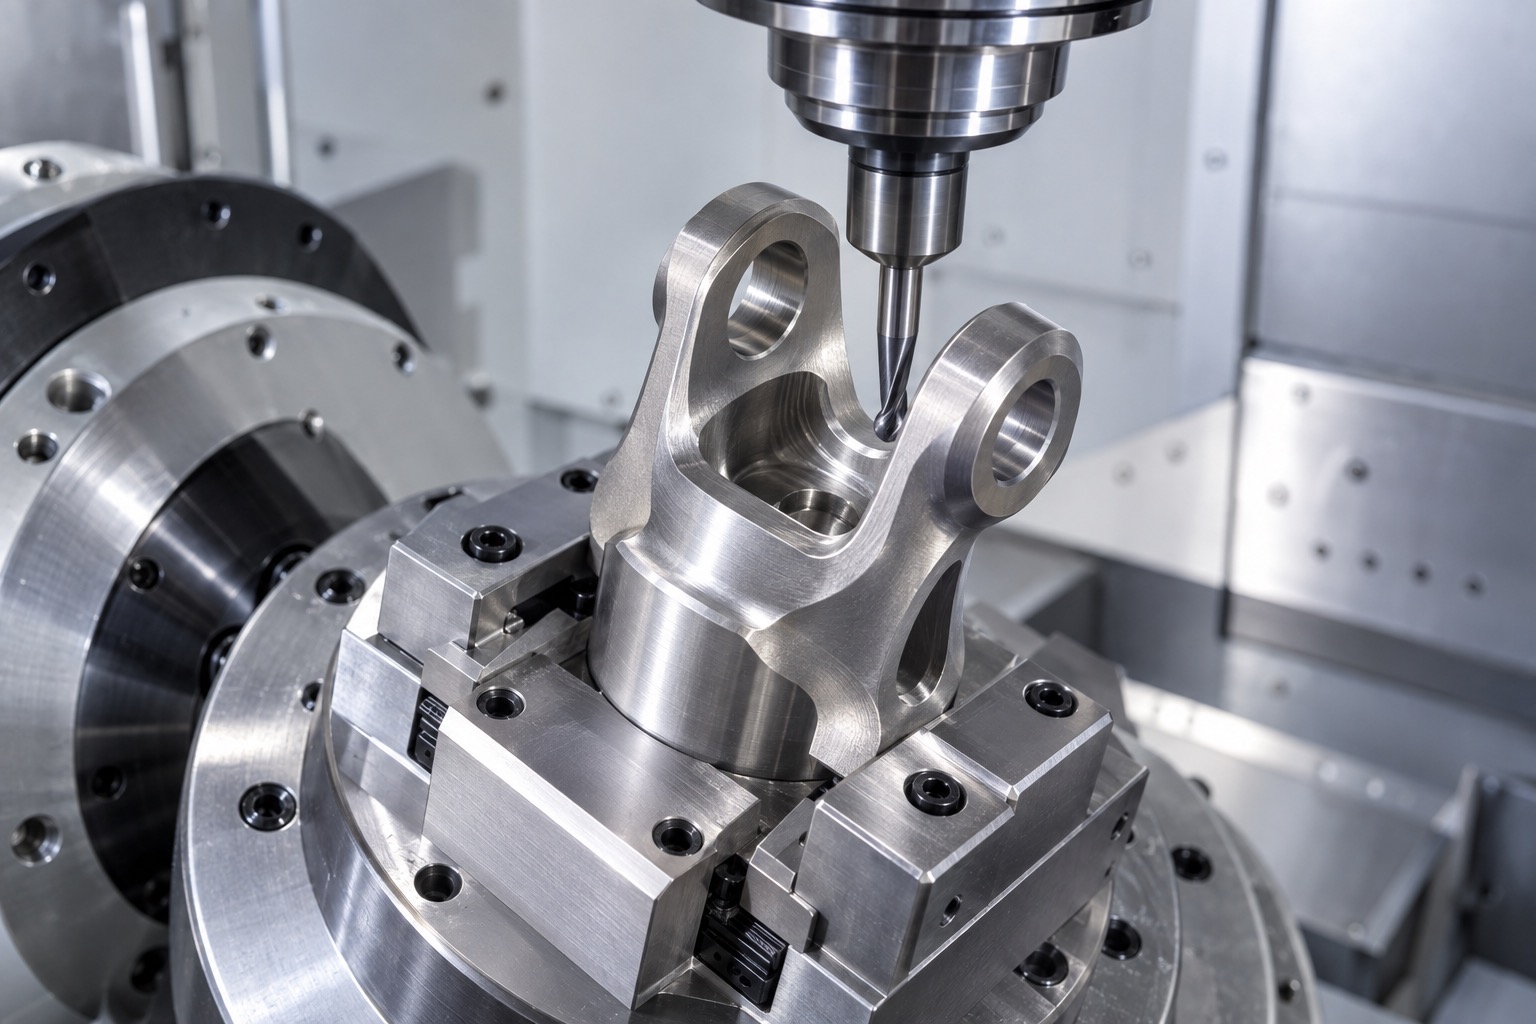
钛合金切削要控制刀具锋利度、冷却方式和切削参数。薄壁区域采用分层、对称和小切深策略,避免局部受热变形。销孔加工可采用预钻、扩孔、铰孔或精镗组合,关键配合孔需要控制圆度、孔径和两耳同轴。所有内腔转角尽量按图纸形成均匀圆角,避免锐角残留。
三、检测与交付:不仅看尺寸,还要看装配手感
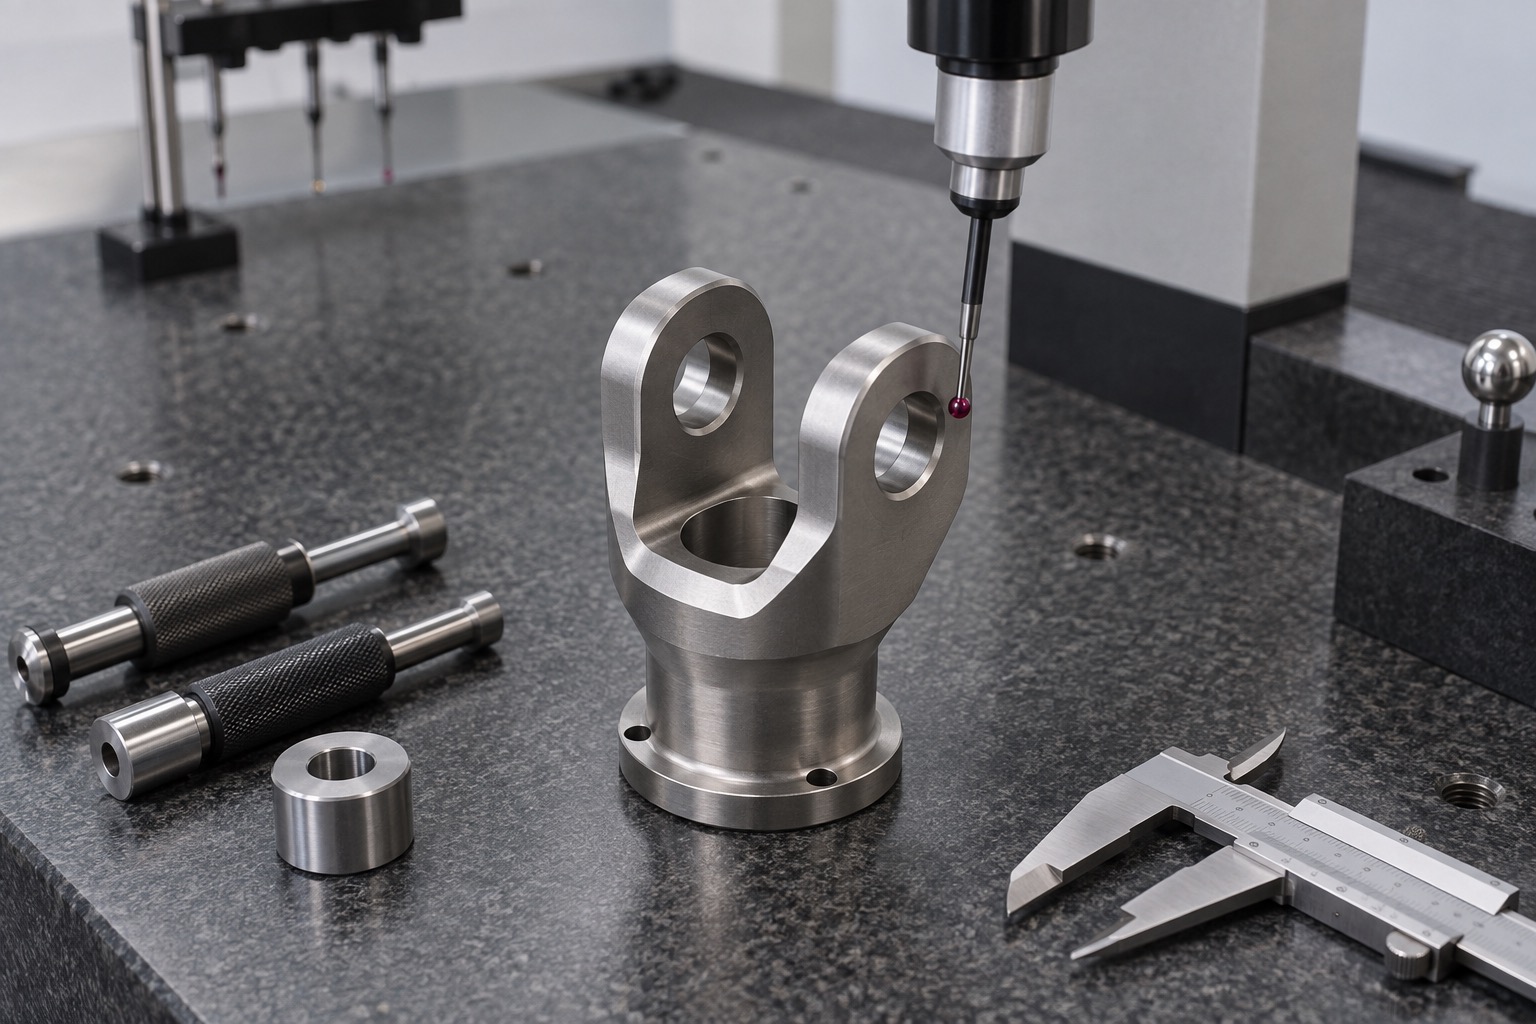
钛合金连接叉检测重点包括双耳间距、耳厚、销孔孔径、同轴度、端面垂直度、腔体壁厚和外形轮廓。三坐标检测可用于复核关键孔系和空间位置;针规或专用检具可用于快速验证配合孔。对于手术机器人类零件,外观磕碰、毛刺和尖边同样需要严格控制。
莱图加在交付前会进行去毛刺、清洗和防护包装。钛合金零件边缘倒角既要保护装配人员和相邻线缆,也不能过度破坏设计承载边界。若客户后续有喷砂、阳极氧化、钝化或激光打标要求,可在样件阶段同步验证,减少量产变更风险。
FQA
Q1:手术机器人连接叉为什么选钛合金?
A1:钛合金兼具轻量化、强度和耐腐蚀性,适合高端医疗器械运动结构件。
Q2:双耳销孔同轴度如何保证?
A2:优先减少装夹转换,采用四轴/五轴加工和精镗、铰孔等工艺,并通过三坐标或检具复核。
Q3:薄壁减重腔容易变形吗?
A3:容易。需要控制去料顺序、切削热和夹紧力,必要时保留工艺筋或分阶段精加工。
Q4:钛合金加工成本为什么高?
A4:钛合金刀具磨损快、加工效率低,对冷却、刀具和设备刚性要求更高,因此成本高于普通铝件。
Q5:样件阶段可以优化结构吗?
A5:可以,常见优化包括增加圆角、调整壁厚、改善刀具可达性和减少不必要深腔。
Q6:莱图加能做一件起加工吗?
A6:可以,适合手术机器人、内窥镜、实验室自动化等医疗器械研发样件和小批量零件。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com