本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文针对机器人关节、躯干和外观罩壳的复合曲面,说明刀轴变化、步距、刀具伸出量和接刀位置对表面质量的影响。 项目评估时应首先确认:曲面质量要从装夹、刀具可达性和刀路连续性一起设计,不能把抛光当作掩盖刀路问题的最后手段。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕机器人外壳五轴加工 曲面刀路与表面质量控制整理。对于这类项目,莱图加建议先确认曲面功能区、装夹基准、刀具可达性、表面纹理方向和检测方法,再确定打样、检测和量产方案。
先定义功能面和外观面
机器人外壳同时承担结构连接、内部空间约束和外观表达。工艺评审应区分轴承位、安装面、密封面和可见曲面,分别定义尺寸、轮廓和表面要求。若只给一个统一粗糙度,现场很难判断接刀痕、纹理方向和局部起伏是否允许。外观面最好提供样件或可执行的限度标准。
装夹位置决定刀具可达性
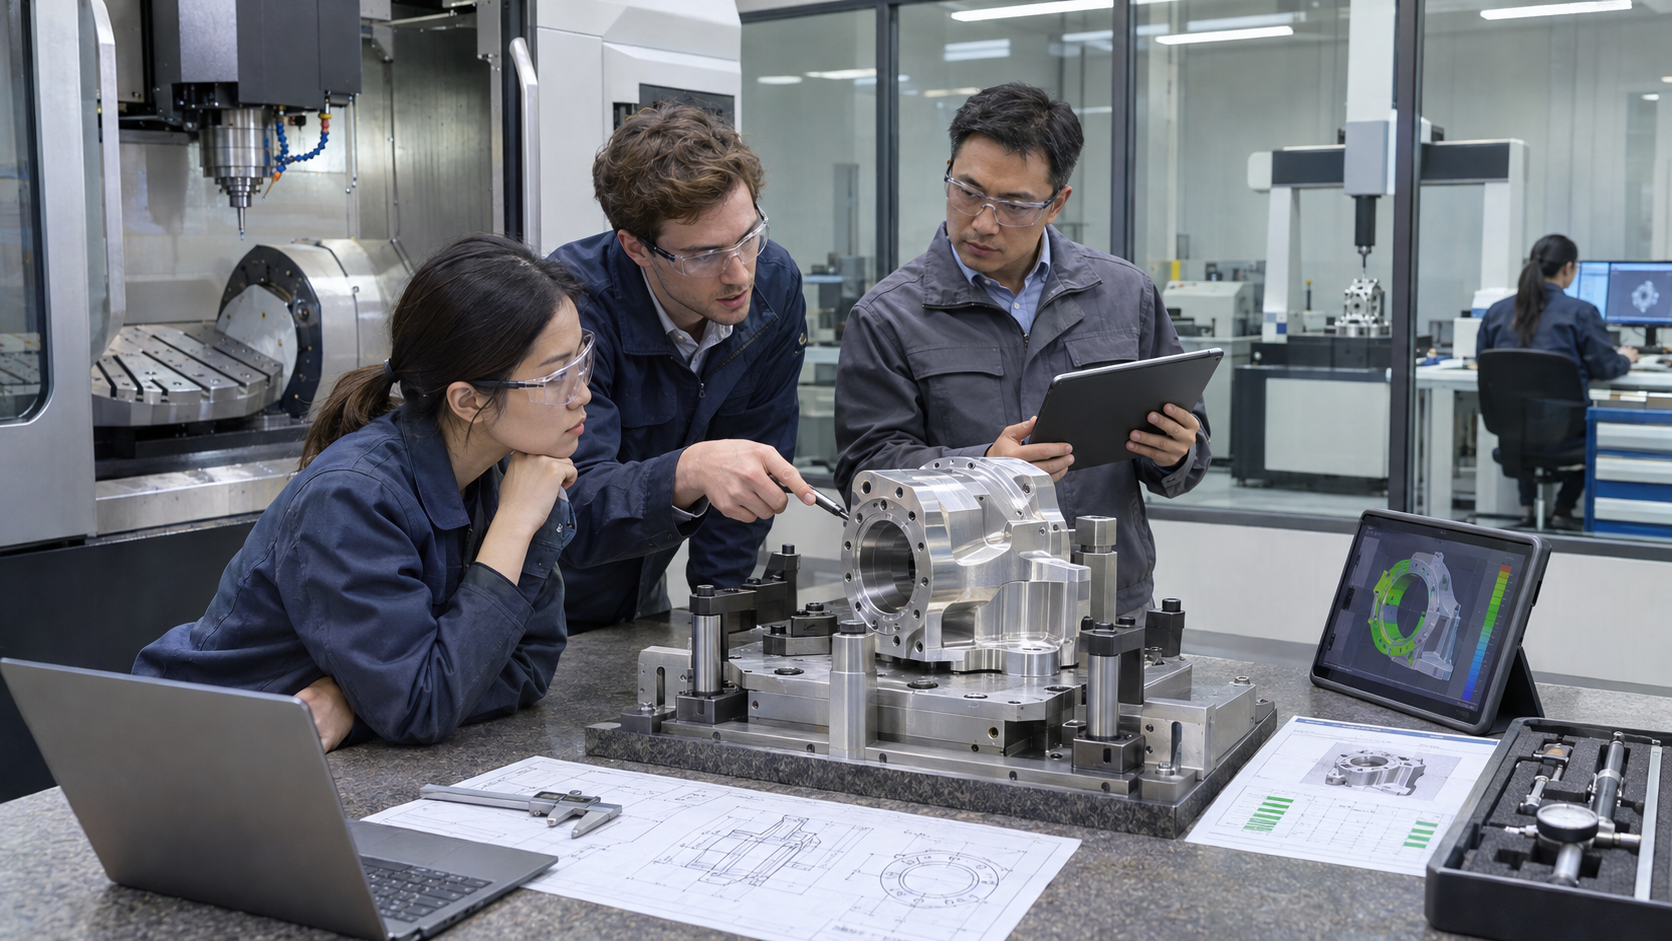
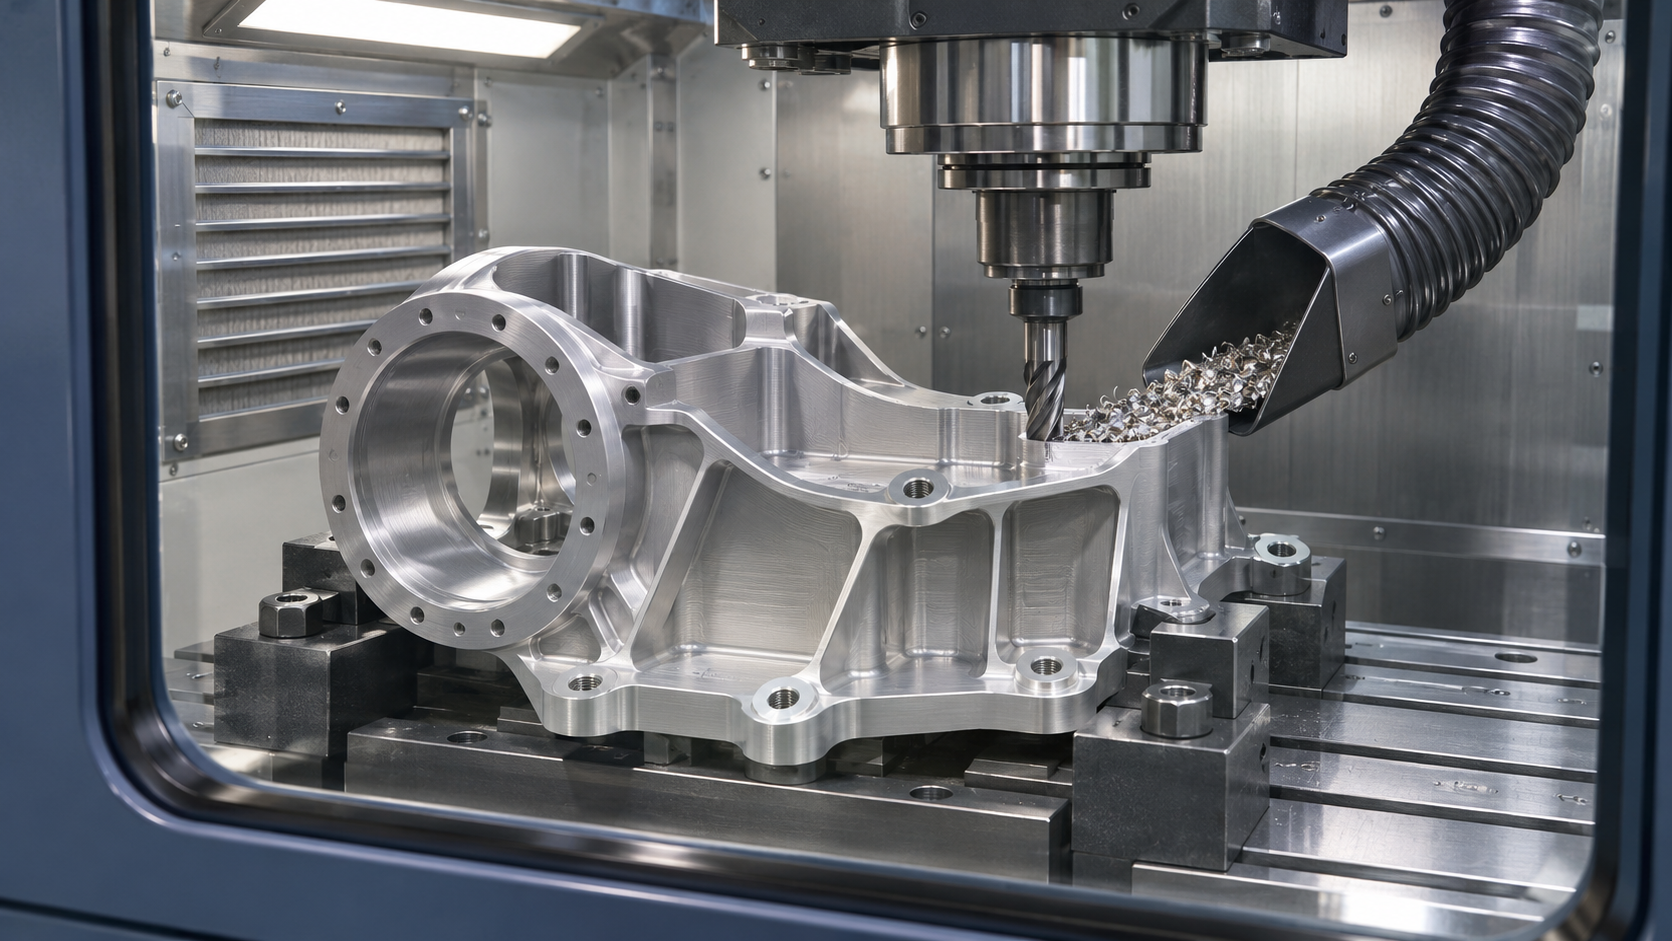
五轴设备可以改变刀轴方向,但工装仍可能遮挡刀具或迫使刀具过长。工装设计应在刚性、可达性和翻面次数之间平衡。夹紧点尽量落在厚壁、法兰或后续可加工区域,避免直接压在外观曲面。翻面加工时要使用稳定基准,并提前规划接刀区域,使过渡位于不敏感或便于处理的位置。
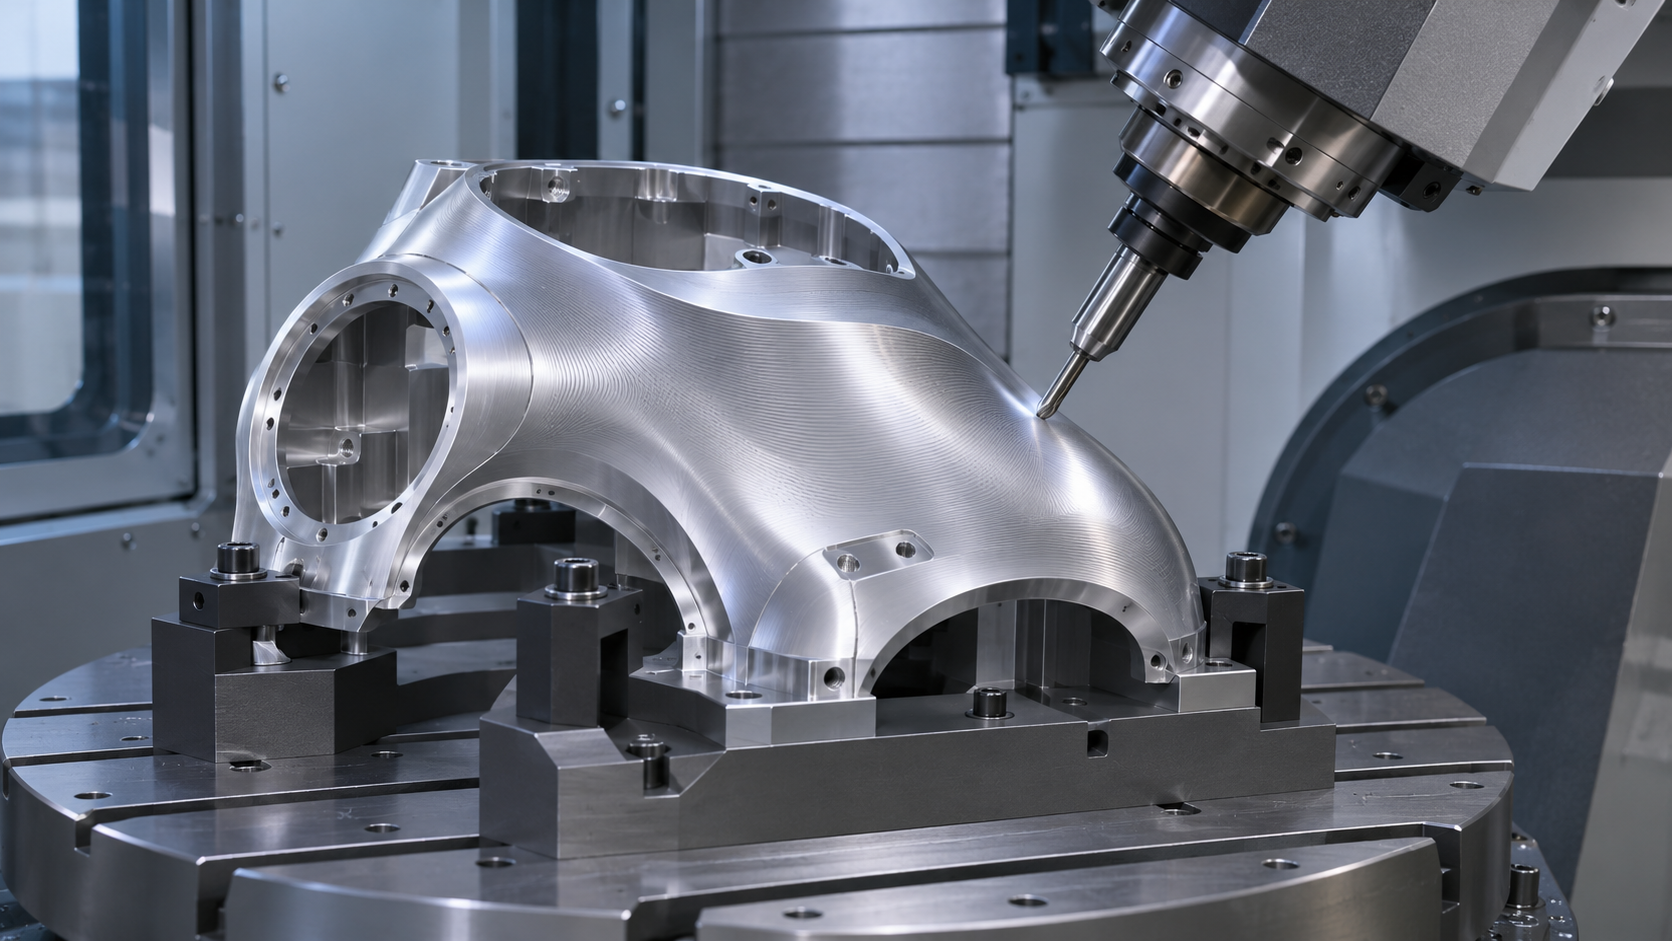
图 1 连续平稳的刀轴变化有助于减少接刀痕和纹理突变。
刀路连续性影响表面纹理
曲面精加工的步距、走向、刀轴变化和进退刀位置会共同决定残留高度与纹理。刀轴突然摆动可能在局部形成速度变化和可见接痕。对于大面积连续曲面,应优先采用平顺刀路,避免频繁短线段和重复抬刀。程序验证不仅检查碰撞,还要观察刀轴变化、有效切削速度和接刀路径。
刀具和伸出量影响振纹
球刀、圆鼻刀或其他曲面刀具应根据局部曲率和可达性选择。刀具伸出越长,系统刚性越低,振纹风险越大。精加工前应确认粗加工残留均匀,避免刀具在局部突然承受较大负载。对薄壁外壳,还应控制切削热和加工顺序,防止表面看似光滑但整体轮廓已经变化。
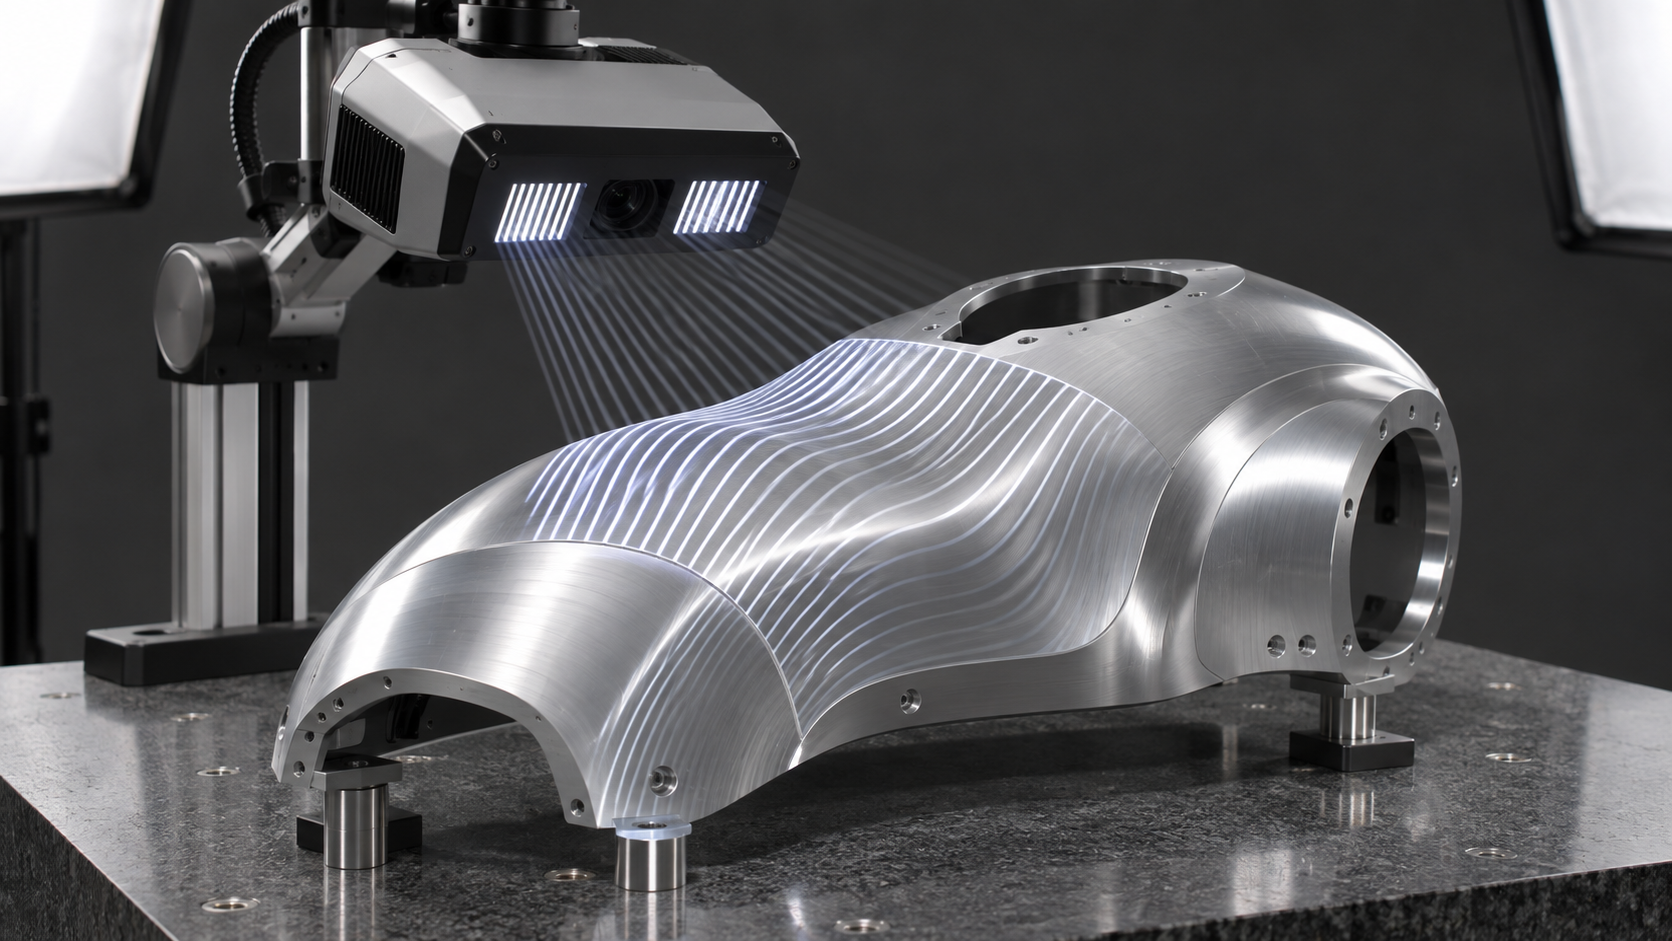
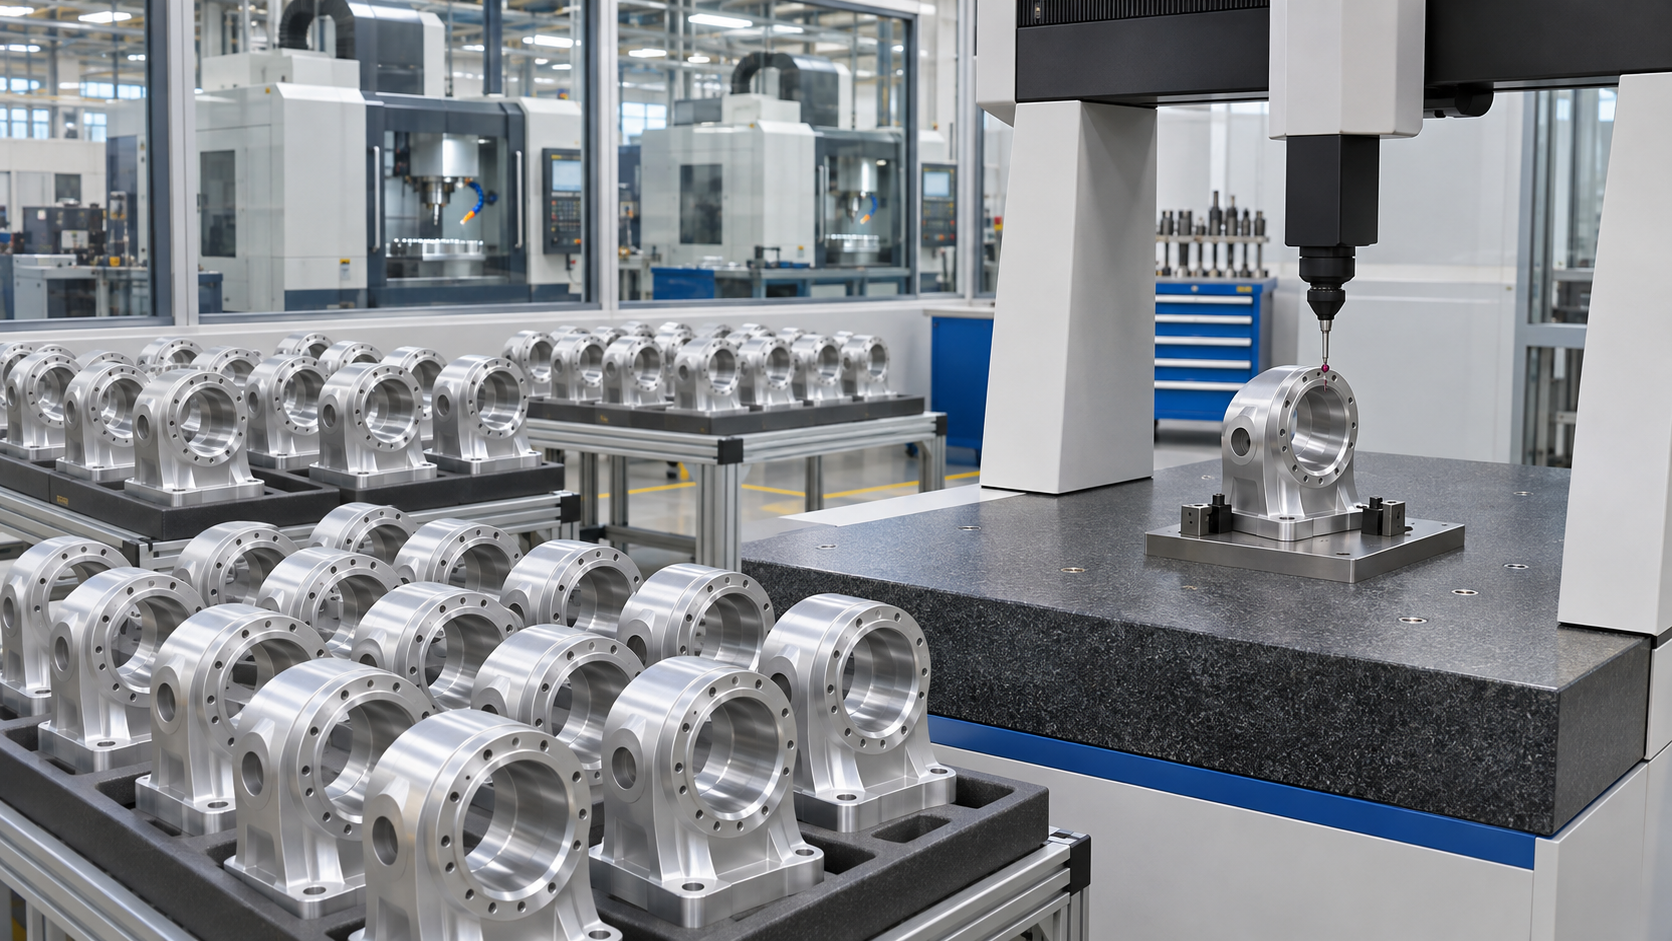
图 2 结构光和受控反射可显示曲面起伏与接刀过渡。
接刀痕要从工艺源头处理
接刀痕可能来自不同工位基准偏差、刀具半径差、主轴热状态、程序重叠或人工修磨。先确认痕迹来源,再决定调整基准、刀补、刀路重叠或表面处理。直接加大抛光量可能破坏轮廓、边界和壁厚,并使不同批次外观难以保持一致。
表面验收需要可重复方法
曲面可使用三坐标扫描、结构光或轮廓测量评价形状,外观面可在固定光源和观察距离下检查反射连续性。测量时要统一零件支撑和数据对齐方式。若后续还有喷砂、阳极氧化或涂装,应把处理前表面状态和处理后的颜色、纹理与遮蔽边界分别纳入验收。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 五轴接刀痕明显 | 刀轴变化、步距和刀具有效切削位置不连续 | 优化刀轴姿态、步距和路径衔接并固定刀具状态 | 粗糙度、纹理方向和接刀区域外观记录 |
| 曲面局部欠切或过切 | 刀具可达性、模型误差或基准偏移 | 仿真检查可达性,统一模型版本并验证装夹基准 | 曲面轮廓扫描与关键截面偏差报告 |
| 表面处理后尺寸变化 | 处理层厚度、抛光或喷砂改变表面 | 将处理余量、遮蔽区和外观样板纳入工艺 | 处理前后尺寸和外观验收记录 |
常见问题
使用五轴就一定没有接刀痕吗
不一定。刀轴变化、程序分区、刀具状态、基准转换和机床热状态都可能产生接刀痕。
表面粗糙度合格为什么仍不好看
粗糙度是局部参数,不能完整描述纹理方向、波纹、接刀过渡和反射连续性。
能否通过喷砂遮住所有加工纹
喷砂可改变纹理,但无法修复明显轮廓台阶、深振纹或几何误差。
莱图加项目建议
先区分装配面、密封面和外观曲面,再规划五轴姿态与精加工路径。表面质量应结合粗糙度、纹理、接刀痕和后续处理要求共同验收。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于机器人外壳五轴加工 曲面刀路与表面质量控制的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
曲面质量要从装夹、刀具可达性和刀路连续性一起设计,不能把抛光当作掩盖刀路问题的最后手段。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。
发布与审核信息
内容提供 莱图加
公司名称 苏州加非猫精密制造技术有限公司
技术审核 莱图加工艺团队
更新时间 2026年11月6日
数据口径 项目公差、工艺参数和质量结果以经批准的图纸、首件报告及批次记录为准。
数据与引用边界
本文没有使用未经核实的项目数值。公开发布时,涉及公差、变形、良率、交期和成本的数字,应能追溯到经批准的图纸、首件报告或批次记录,并注明材料状态、样本数量、测量方法和统计时间范围。
图纸、客户名称、现场照片和质量记录属于项目资料,公开前应取得授权并完成脱敏。缺少可核验证据时,应将相关内容表述为工艺建议,不能写成项目结果。
技术参考
说明 文中未给出统一切削参数。实际参数应依据材料牌号、毛坯状态、机床、刀具、工装和试切结果确定。

扫一扫添加与我们联系 钱工15371462864