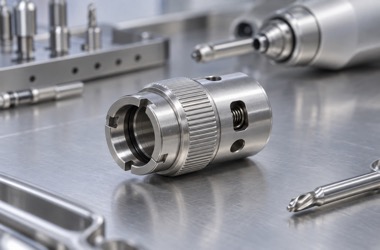
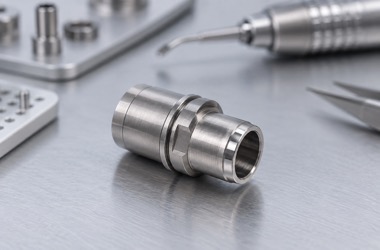
注射泵丝杆电机微型联轴器连接步进电机和丝杆,关系到推进精度、低速稳定和装配同心。本文围绕不锈钢联轴器的夹紧孔、弹性槽、螺钉孔、同轴度和去毛刺检测,说明医疗传动零件加工要点。
一、微型联轴器在注射泵传动中的作用
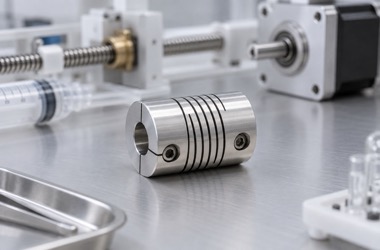
注射泵依靠电机、丝杆、推杆和传感部件实现稳定推进,微型联轴器位于电机轴与丝杆之间,既要传递扭矩,也要吸收微小装配偏差。对于小流量、低速推进场景,联轴器的同轴度、夹紧孔圆度和弹性槽一致性会直接影响启停响应、低速爬行和噪声表现。如果夹紧孔偏心、槽口毛刺残留,装配后容易出现径向跳动、锁紧力不稳定,甚至影响剂量重复性。因此这类零件虽然体积小,但加工方案需要从材料、装夹、刀具和检测四个环节同步规划。
二、不锈钢夹紧孔与外圆同轴加工要点
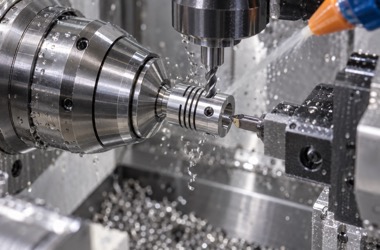
注射泵微型联轴器常用304、316L等不锈钢材料,既要有足够耐腐蚀能力,又要保证螺钉夹紧区域的强度。加工时建议先完成基准外圆、端面和中心孔,再进行精镗或铰孔,尽量减少二次装夹带来的同轴误差。对于两端孔径不同、带台阶孔的结构,可以采用车铣复合或专用软爪定位,保证电机轴孔与丝杆端孔处于同一基准体系。孔口倒角不能过大,否则会缩短有效夹持长度;倒角不足又容易刮伤轴端,需要在图纸中明确倒角范围和表面粗糙度。
三、弹性槽、螺钉孔和去毛刺控制
弹性槽是联轴器补偿微小偏差的关键结构,槽宽、槽深和槽底圆角要保持一致,否则会导致局部应力集中或弹性不均。开槽加工后,应重点处理槽口、交叉孔和螺钉孔边缘毛刺,避免装配时毛刺脱落进入传动区域。螺钉孔位置需要与夹紧缝方向匹配,沉孔深度要保证螺钉头不外凸。小批量试制时,可以先通过样件验证锁紧扭矩、弹性变形和装配间隙,再进入批量治具加工,减少后续返修。
四、来图加工与检测建议
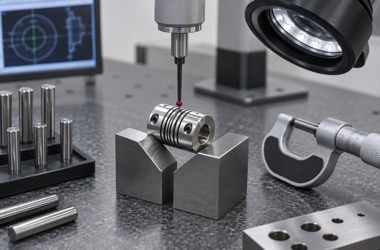
客户提供图纸时,建议同时标注两端孔径公差、同轴度、外圆跳动、槽宽、螺钉规格、表面处理和清洗要求。莱图加可围绕医疗设备传动类零件提供CNC车削、车铣复合、精密开槽、去毛刺和尺寸检测服务。对于装配敏感的联轴器,我们会结合塞规、千分尺、影像仪和同轴度检测,确认夹紧孔、弹性槽和端面基准满足装配要求,帮助客户在样件阶段就发现风险点。
FQA
问:注射泵微型联轴器常用什么材料?
答:常见材料包括304、316L不锈钢,也可根据强度、耐腐蚀和清洁要求选择铝合金或工程塑料。
问:夹紧孔为什么要控制同轴度?
答:两端孔不同轴会让电机轴和丝杆产生偏载,轻则增加噪声和磨损,重则影响低速推进稳定性。
问:弹性槽主要起什么作用?
答:弹性槽用于补偿微小装配偏差并改善扭矩传递柔性,槽宽和槽底圆角需要保持一致。
问:槽口毛刺会带来哪些风险?
答:毛刺可能刮伤轴端、影响夹紧力,也可能在设备运行中脱落,进入传动或清洁敏感区域。
问:是否可以先做少量样件?
答:可以,建议先做样件验证孔径、锁紧扭矩、装配间隙和运行噪声,再确认批量加工方案。
问:莱图加能提供哪些检测资料?
答:可按需求提供关键尺寸检测记录、外观检查、材质证明和批量一致性抽检记录。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com