【本文摘要】若工装靠衬套内孔定位,优先按装好后的孔位和高度评审交付。莱图加建议,工装增高座精密零件加工询价时明确衬套来源、装配基准、安装方向及可更换条件,并根据采购方是否具备装配复核能力选择分件或成套供货。
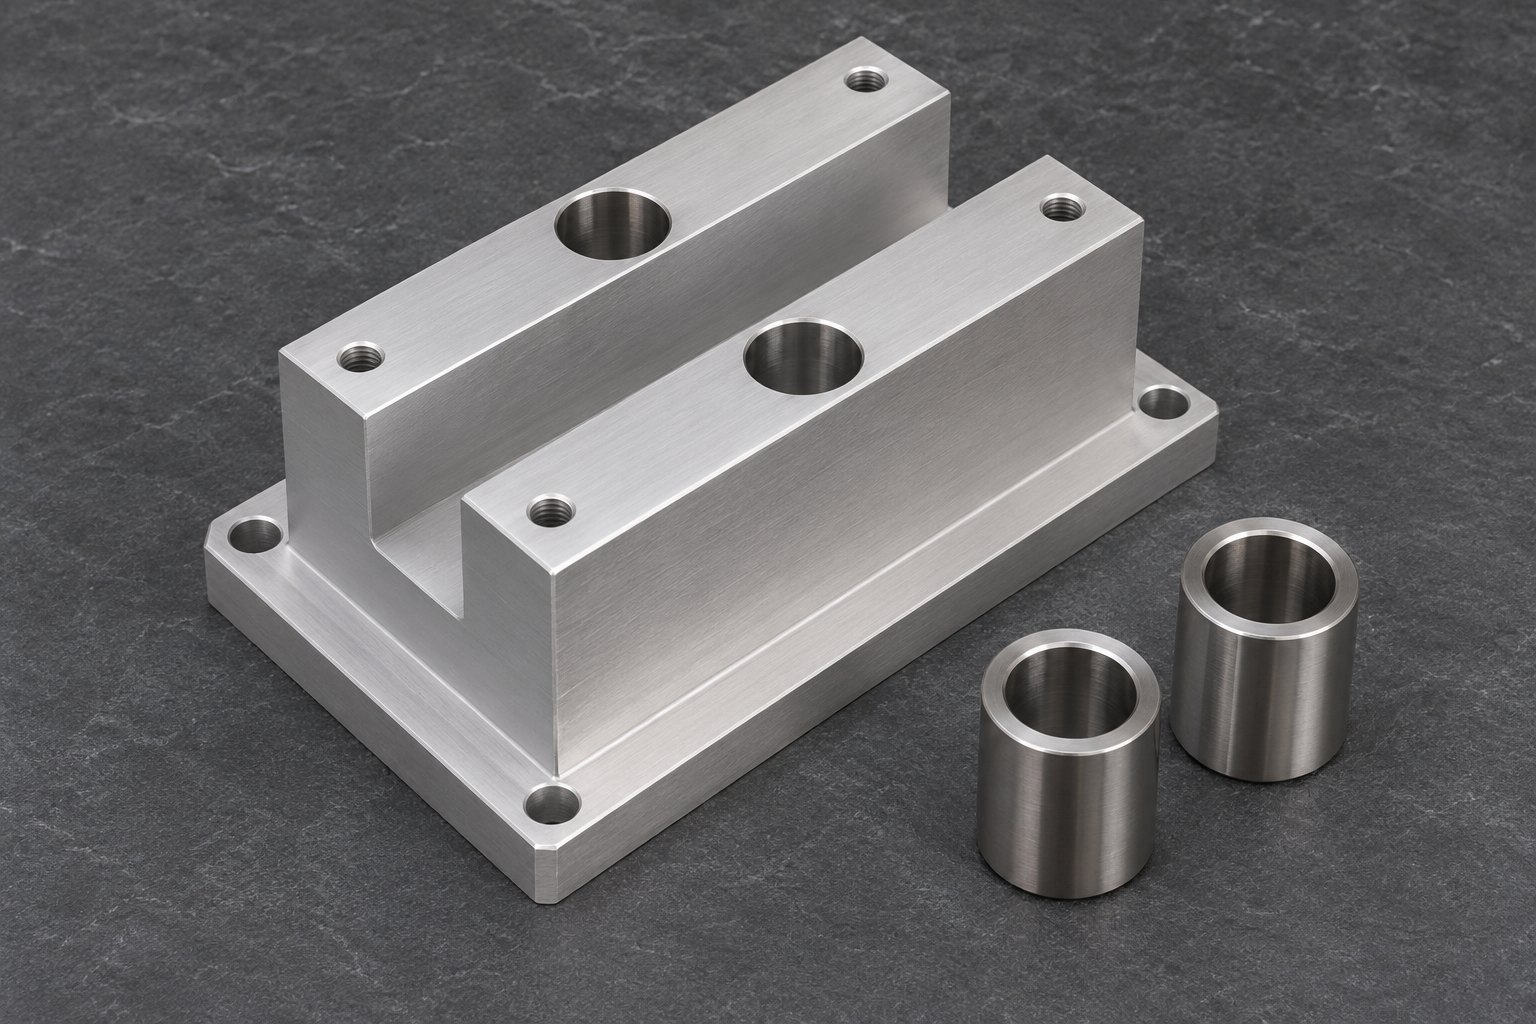
图片为生成的采购主题展示示意,非实际零件或工厂实拍,不作为交付或质量证明。
一、先看增高座在工装上承担什么定位关系
增高座可以抬高夹具、转接固定孔或让上部部件避开周边结构。有的设计以安装平面承托,由圆孔内的定位衬套与销配合,有的只把衬套用于保护反复装拆的接口。采购应让设计方标出增高座底部如何落座、顶部支承哪个部件、哪一个衬套参与定位,以及与它配合的销或轴来自哪里。
如果一套工装上有多个增高座,应说明按单件互换,还是按装配位置成套配用。原有底板可能已有定位孔,新增高度后销的有效进入长度与相邻部件间隙也可能变化。提供受控装配图时,建议同时给出增高座安装位、销与孔的对应关系、预计装拆方式和可接触的检测空间。
二、衬套装前尺寸与装后复核各有用途
分件检查可核对衬套外部尺寸、内孔、底座孔及各自的交货状态。安装后,内孔是否能与配套销按要求对准,还与压入方向、座孔状态、支承条件及其他定位特征有关。若设计有压装或其他固定要求,供应商应说明拟采用的装配方案与复核条件,经设备方批准后执行。采购不宜仅凭衬套规格决定压装动作,也应确认拆换时是否允许损及座孔。
GB/T 1800.1—2020的公开目录涉及公差、偏差与配合基础。需要在图纸上采用相应代号时,采购可以核对版本和主题,具体衬套与座孔的配合、安装方向和装后可接受条件则应来自正式图样。产品目录中的通用衬套规格也应与本项目的定位需求逐项对应。
三、让供应商按实际交付状态报价
| 方案 | 采购应提供 | 建议写入接收条件 |
|---|---|---|
| 增高座分件加工 | 安装孔、支承高度和衬套接口 | 单件尺寸与接口状态 |
| 衬套另行配套 | 衬套图号、版本及来料归属 | 规格、数量与追溯信息 |
| 压装或固定后交付 | 安装方向、基准及批准方案 | 装后孔位、状态和保护 |
| 带配套销检查 | 对接销、装配位置与使用条件 | 按约定核对插入与定位 |
| 备件或易损件单独采购 | 拆换方式和允许的更换条件 | 件号、互换条件和复验项 |
如果采购方有条件装衬套并对工装总成复核,分件报价可由加工方按各自图样出报告。若要求开箱后按指定方式安装,可要求成套供货方列出衬套配套、装配工序和装后测量项目。双方应先说明出现座孔异常、装偏或衬套损伤时的处理责任,再比较交货周期与价格。
四、首件复核应保留安装前后状态
安装前先按图复核增高座上下支承区、座孔和衬套的外观与标识。安装后,在约定的支承状态下观察衬套是否达到规定深度,有无翘起、伤痕或可能妨碍配套销进入的边缘。若有多个衬套,按同一基准复核位置关系,并注明测量的是压装前的座孔还是压装后的实际内孔。
试插时若一根销能通过、另一根销对不上,可记录单独对准和同时对准的差别,再检查工装底板、增高座支承、定位孔相互位置和销的实际状态。未经确认扩大内孔可能改变定位关系,也会使偏差原因难以追溯。需要返修时,由设计方明确涉及的零件、允许修改的范围和重新装配后的复查项目。
五、复购时按工装状态选择同版备件
莱图加官网公开提供小批量非标精密零件加工和CNC加工服务。工装增高座项目可提交图样、装配关系、衬套供货方式及需要的验证范围。若已有夹具,记录增高座和衬套的件号、安装位及更换要求,便于评审是否能按单件补购。若工装不同位置采取不同的支承高度,可在分装时让标识与首件记录对应。
交货前约定定位表面如何保护,若衬套突出支承面,则确认包装件之间不会相互碰撞。到货后可先确认包装标识与安装方向,再按订单检查定位孔和支承面。维修更换衬套时,若座孔出现拉伤或配合状态变化,应由设备方评估能否按原方式装配,复核通过后再继续使用。
常见问题
增高座可以先做,衬套规格后确认吗?
答:可以做条件评审。若座孔与定位基准受衬套规格影响,应先冻结这些接口再释放相应工序。
两只衬套尺寸一样就能互换吗?
答:需同时核对材料和结构要求、安装配合、方向及更换后的定位条件。
配套销能插入就可以接收整套工装吗?
答:按订单核对支承高度、孔位和实际装配条件。试插可用于检查约定的配合项目。
装后复核报告应写哪些状态?
答:建议写明支承基准、衬套安装状态、测量项目、配套件与对应编号。
后续仅采购衬套,需要提供旧增高座吗?
答:若座孔条件完整且可追溯,可按图评审。现场已返修或有磨损时,提供实测记录更便于确认。
参考来源
联系与图纸评审
扫一扫添加与我们联系
联系人:石工
联系电话(微信):18915717716