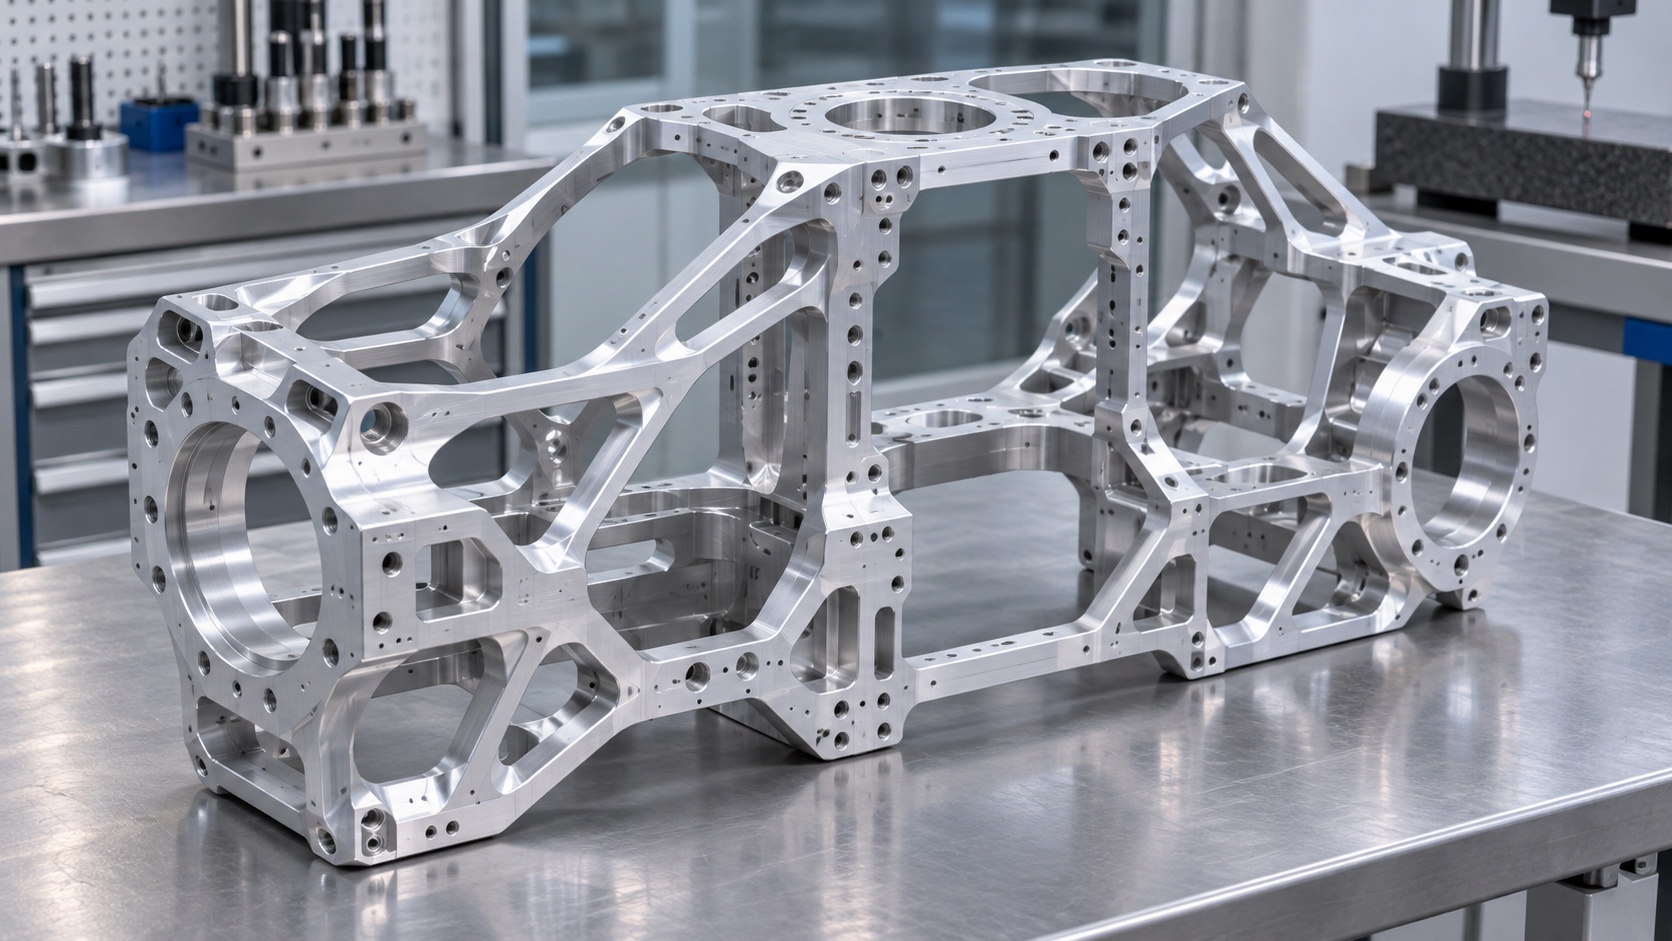
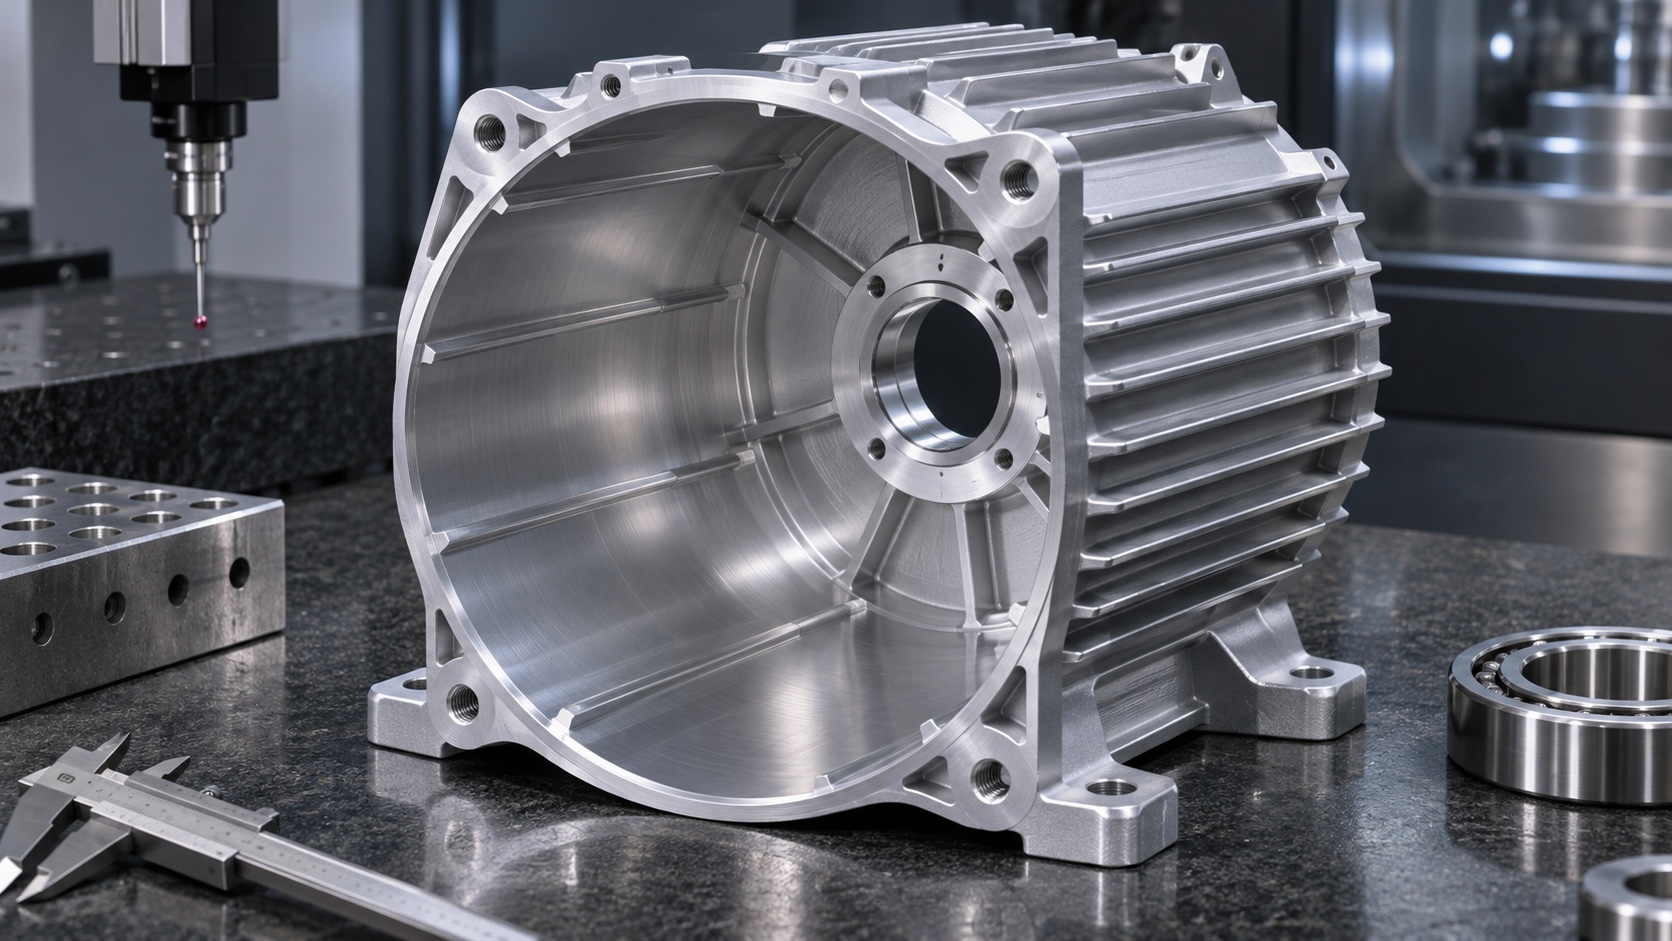
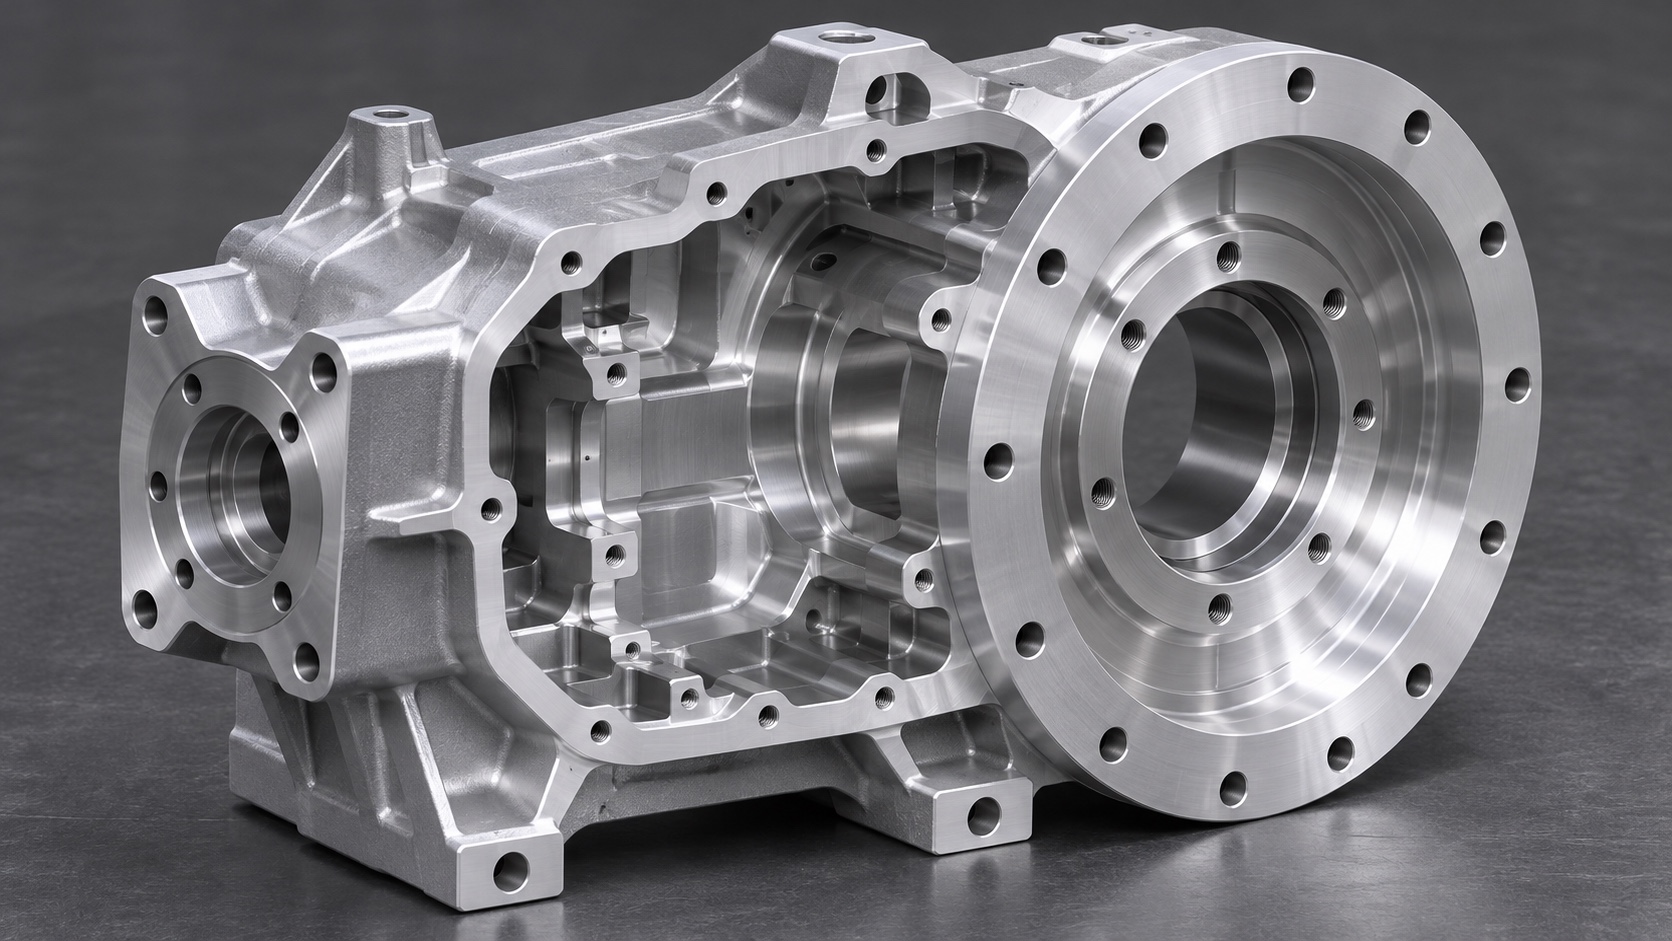
减速器壳体是机器人关节的“接口中心”:它一端连接电机,一端连接输出结构,中间还要承载轴承、油封、紧固件和传感器空间。外观看起来像一个铝合金壳体,实际却承担着同轴度、端面跳动、密封面平面度和装配位置度等多重要求。
因此,找机器人减速器壳体加工厂时,设备数量和报价单都只能作为初步信息。真正决定合作是否稳定的,是对方能否讲清楚关键基准怎样建立、关键孔怎样检测、异常发生时怎样定位责任。
指标一:基准是否围绕轴系建立
壳体最敏感的通常不是外轮廓,而是轴承座孔、法兰端面和电机安装面的相对关系。加工厂若只说“公差能做到多少”,却没有说明主基准选哪一面、翻面如何找正,后续风险仍然很高。
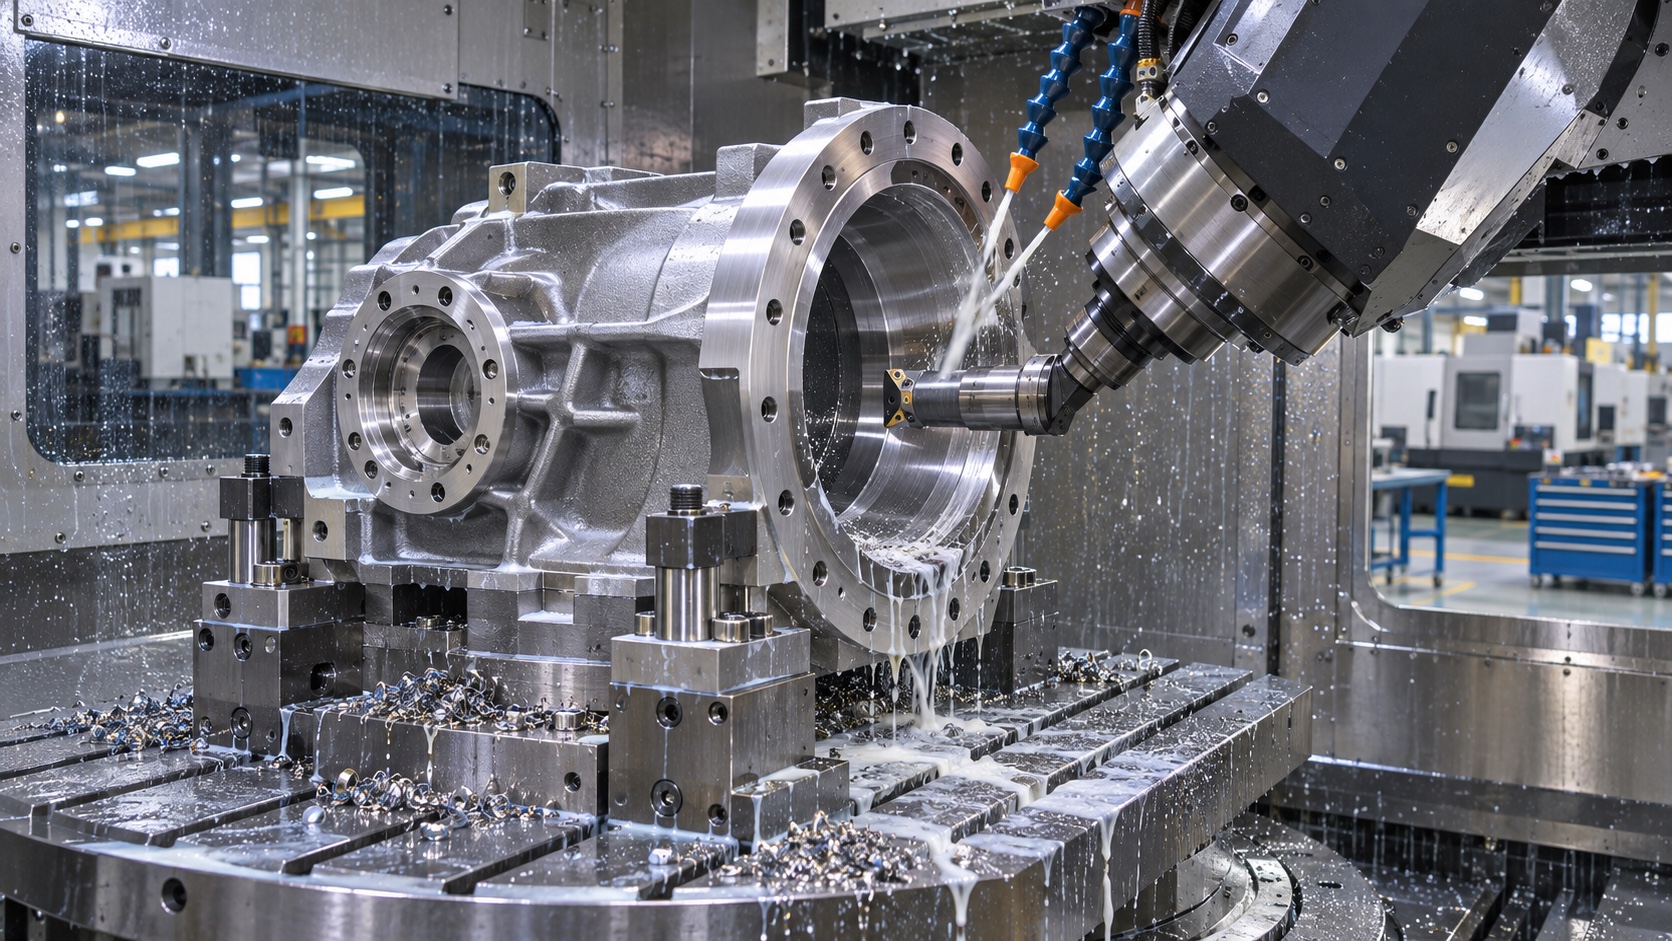
评审时可要求其说明:第一装夹完成哪些关键面,第二装夹依靠哪些定位特征,轴承孔是否通过精镗或专用刀具完成。一个可执行的基准方案,应能把每个关键尺寸的来源讲清楚。
指标二:检测报告能否证明相对关系
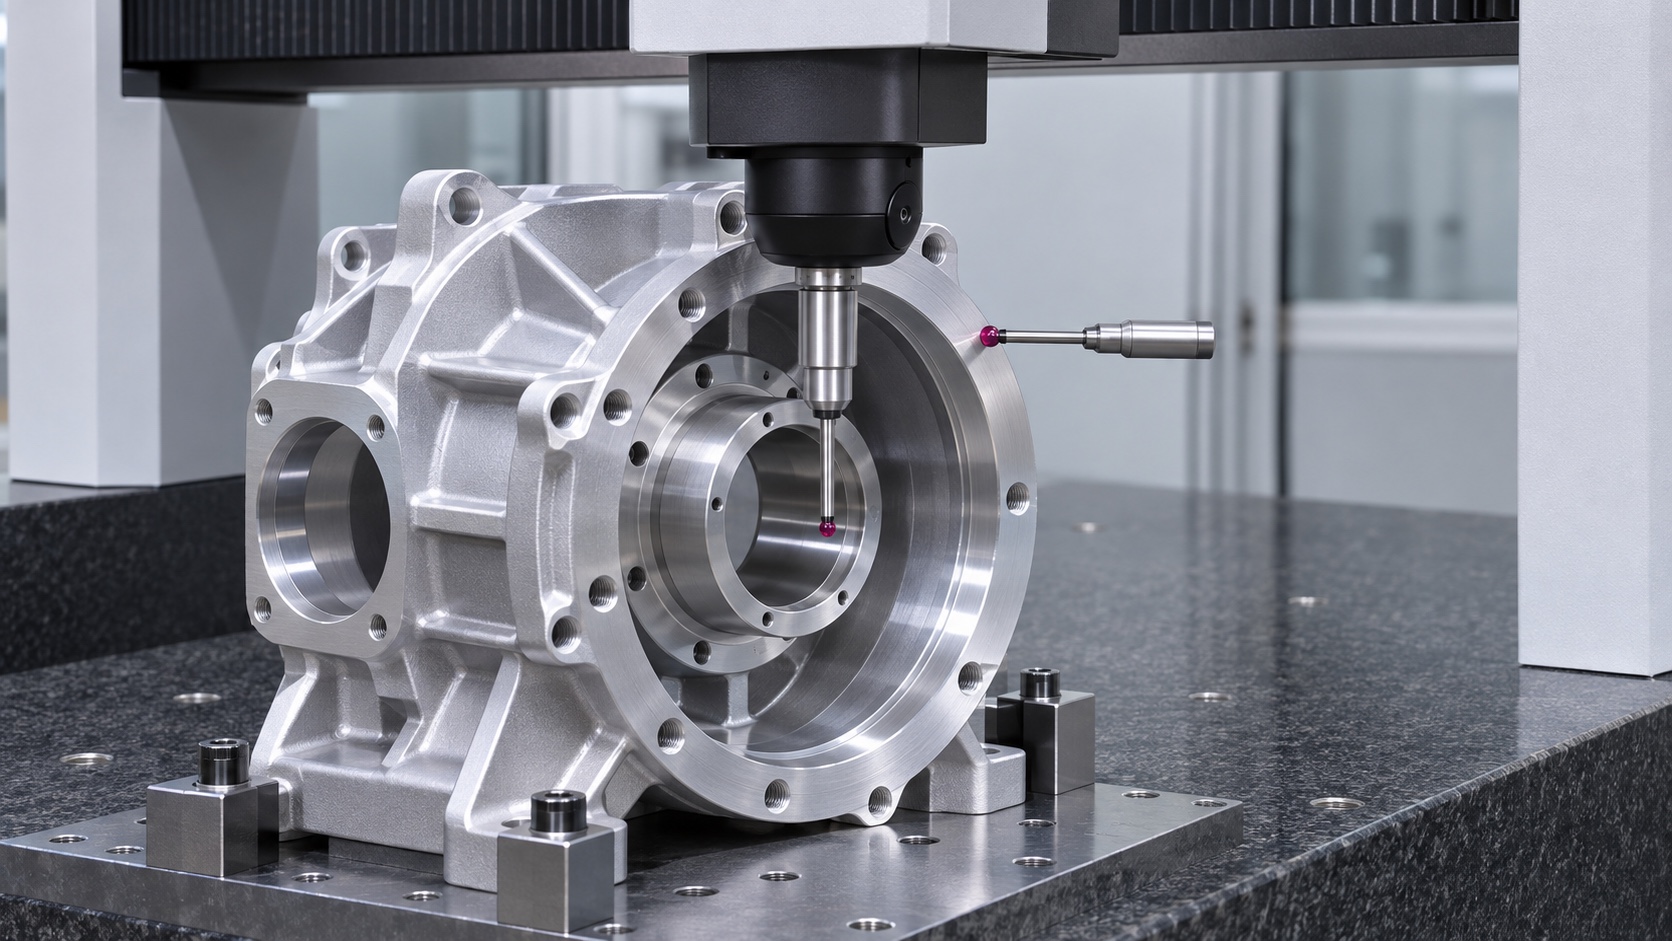
减速器壳体的装配问题常来自“相对误差”,而非单点尺寸超差。比如两个轴承孔直径都合格,轴线却不一致;法兰端面尺寸合格,垂直度却不足。只提供常规尺寸检测,无法证明壳体真正适配装配。
可靠的供应商应能按图纸基准建立三坐标程序,输出孔轴线、位置度、同轴度、端面跳动等结果。对于首件,最好同时保留实测值而不是只给合格结论,方便研发团队判断余量与装配风险。
指标三:工程响应是否足够快
机器人项目初期的壳体图纸经常变化:孔位调整、接口升级、腔体让位或散热结构修改都很常见。加工厂若只有业务人员传话,没有工艺工程师直接参与,版本理解偏差会在生产后暴露。
以莱图加等具备工程对接能力的团队为例,更实用的协作方式是接图后先给DFM反馈,明确薄壁、深腔、刀具可达性和检测风险,再决定是否进入编程与排产。这样虽然多了前置沟通,却能减少返工。
一个简明的试单办法
首次合作不必直接把最复杂壳体交出去。可选择一件包含主轴承孔、安装法兰和局部腔体的代表件,要求对方提供工艺思路、首件检测报告和异常处理节点。
试单后重点比较三件事:交期承诺是否兑现,检测内容是否覆盖关键关系,问题反馈是否具体。比起一次低价,更值得长期合作的,是能让研发团队预判结果的加工伙伴。
结语
机器人减速器壳体加工的门槛不在于“能铣出来”,而在于能否稳定地交出可装配、可追溯的零件。围绕基准、检测和工程响应做筛选,能让选厂更接近真实风险。
减速器壳体选厂问答
问:有五轴机床就能做好减速器壳体吗?
答:五轴只是设备条件。更关键的是工艺人员是否能建立轴系基准、安排关键孔的加工顺序,并用合适的检测方式验证结果。
问:壳体首件检测报告至少应包含什么?
答:除常规尺寸外,应优先包含轴承孔轴线、同轴度、位置度、端面跳动和平面度等与装配直接相关的项目。
问:供应商报价差异很大时先比什么?
答:先比较材料与热处理状态、加工基准方案、检测范围、表面处理和交付要求是否一致,再判断报价是否具有可比性。
扫一扫添加与我们联系
钱工 15371462864