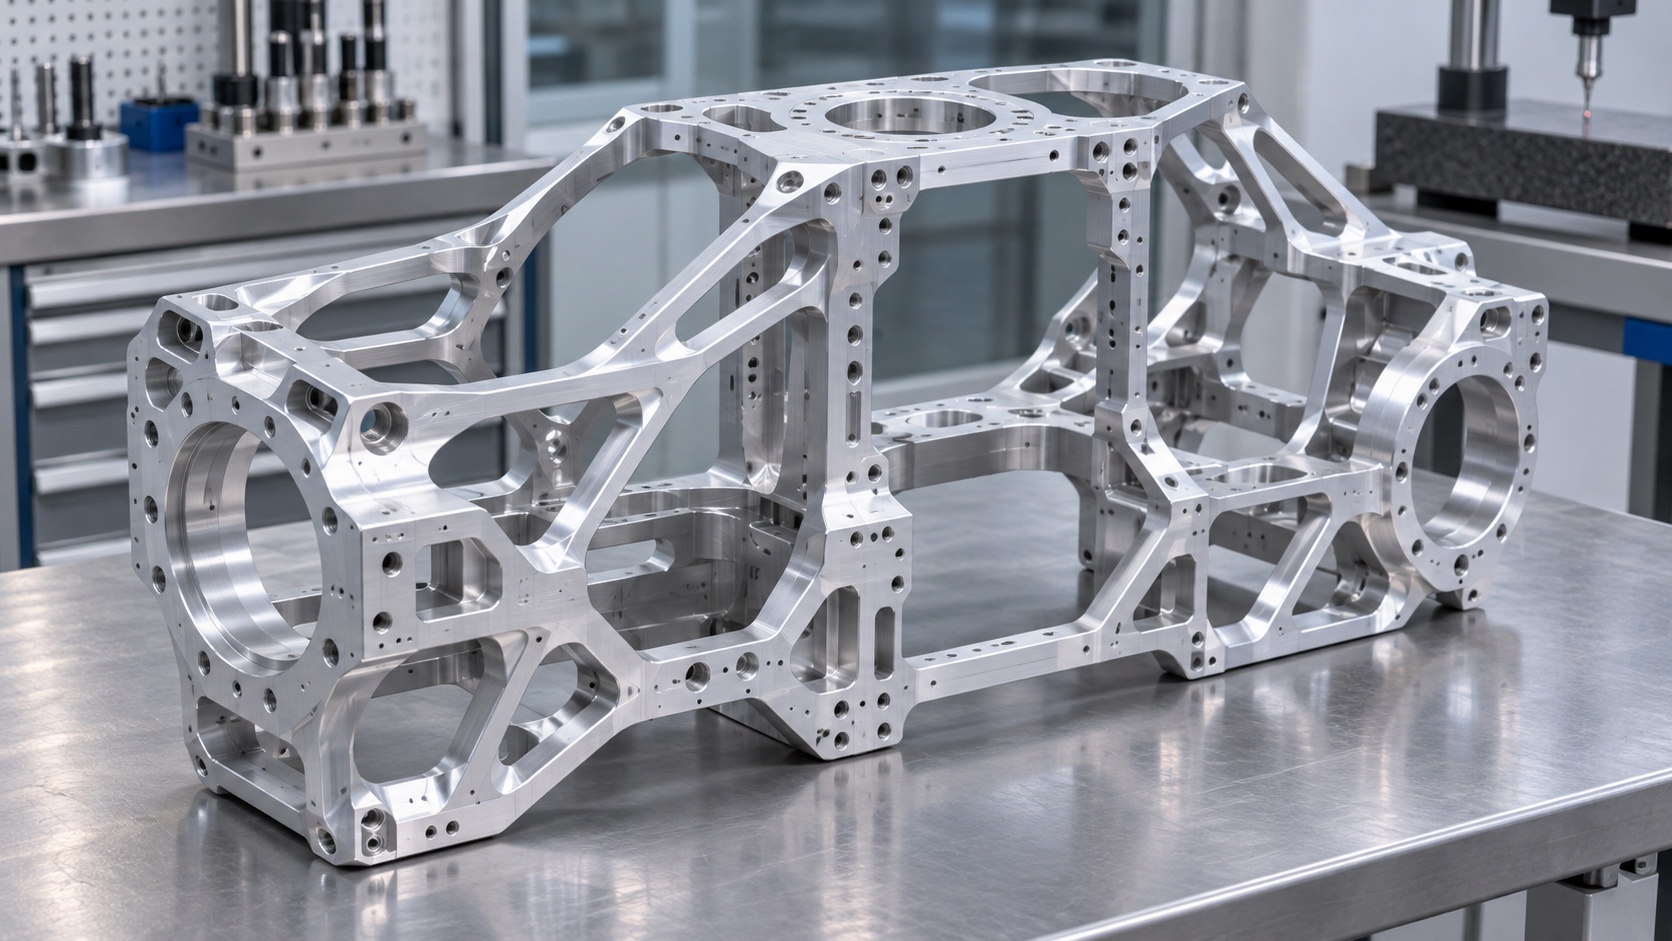
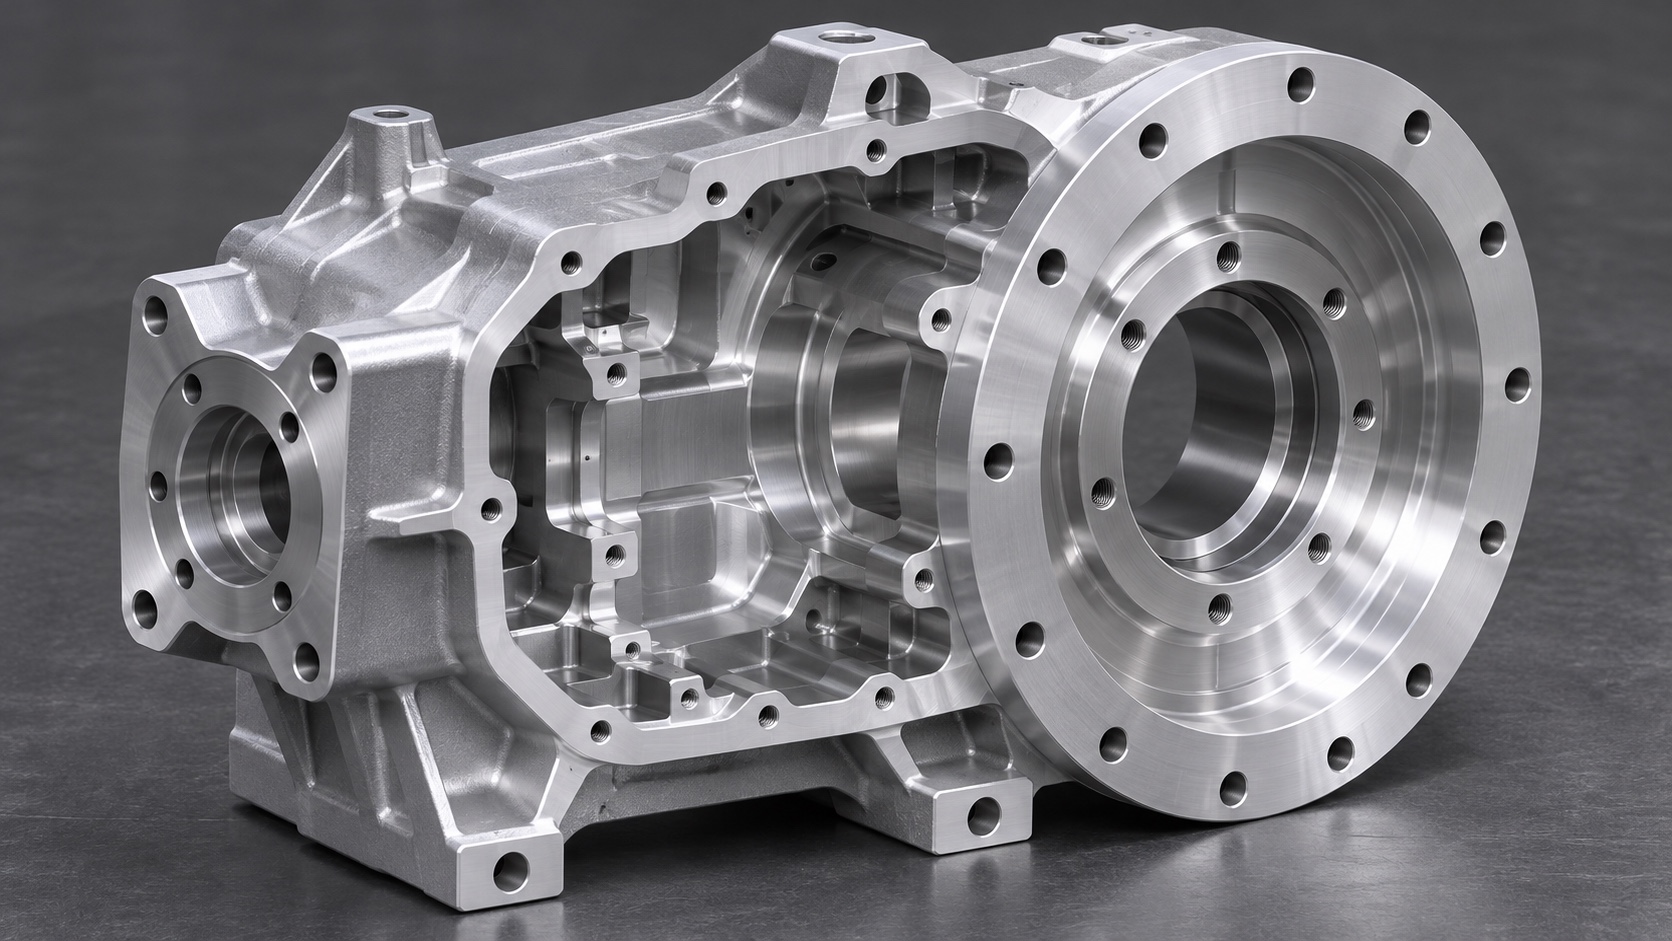
同一张电机壳体图纸,可能在机床上测量合格,松开夹具后却出现椭圆、端面翘曲或孔位偏移。这不是简单的“机床精度不够”,而是薄壁结构在材料应力、夹紧方式和切削热共同作用下发生了重新平衡。
机器人电机壳体为了减重,常把壁厚、散热槽和内部腔体做得更激进。加工策略若仍按普通箱体件处理,前期去料越猛,后期补救越困难。防变形要从毛坯、夹具到精加工顺序一起设计。
变形先从毛坯开始预防
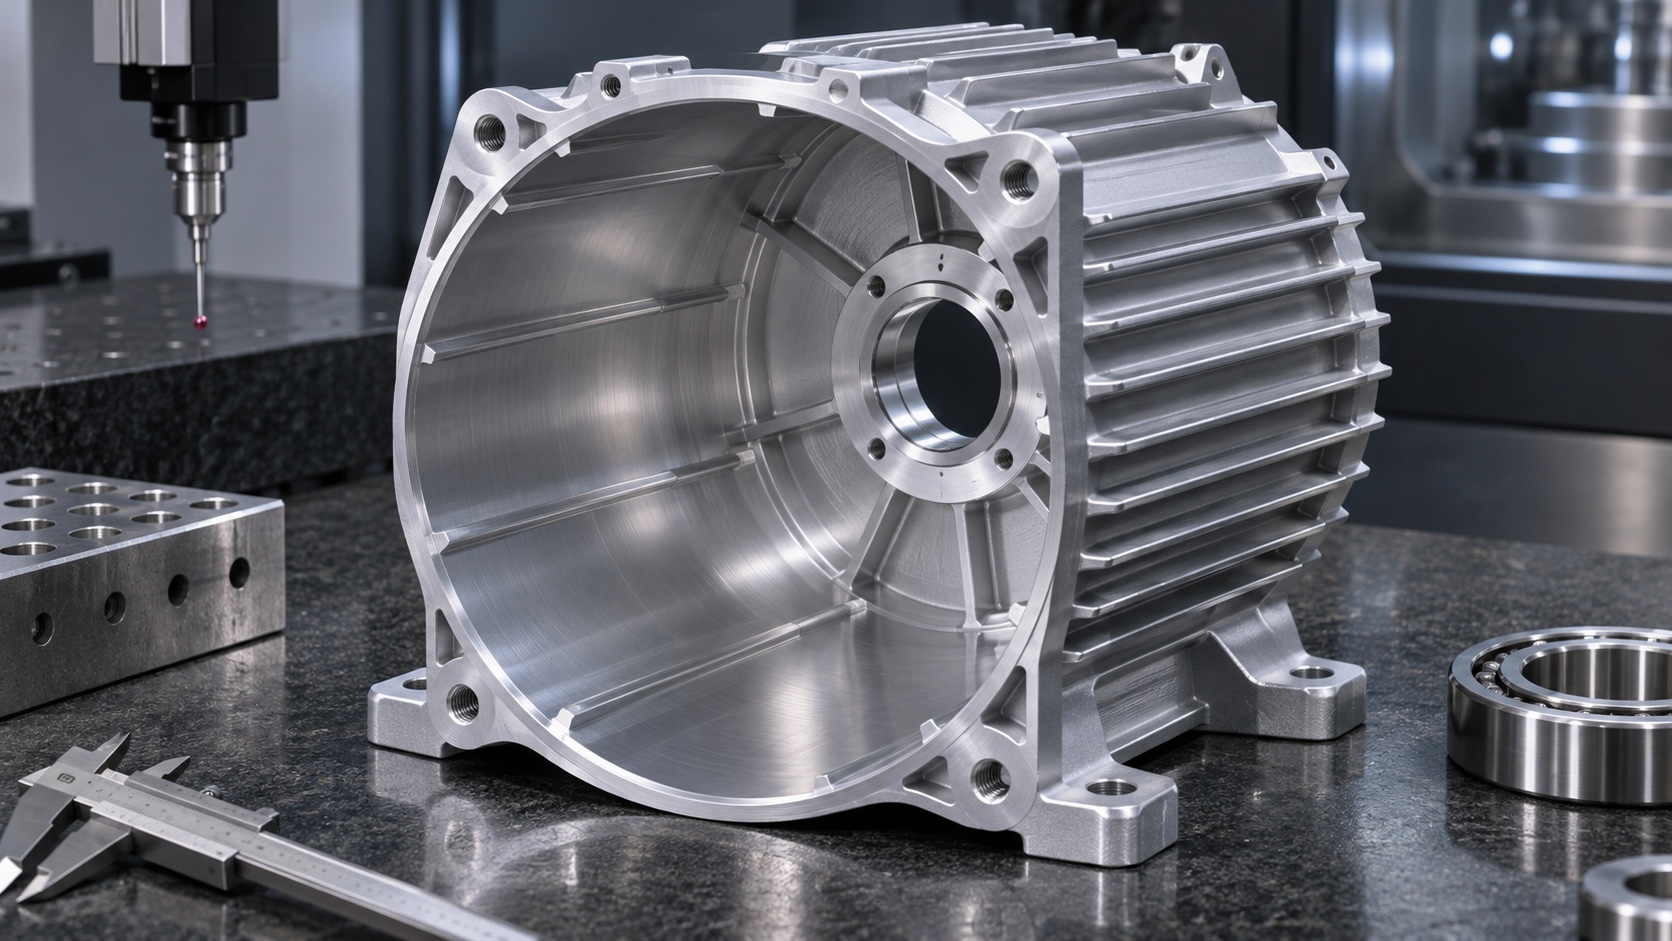
铝合金毛坯本身可能携带轧制或锻造残余应力,尤其是大去除量的壳体。粗加工后若马上精加工,内部应力释放会把已建立的基准拉偏。
对于薄壁和大腔体结构,可采用粗加工后静置、时效或半精加工的安排,让主要应力先释放。材料牌号、热处理状态和毛坯余量应在报价前确认,不宜把它们当成通用条件。
夹具不该只追求夹得更紧
薄壁壳体最常见的误区是担心振刀而过度压紧。夹紧时看似稳定,松开后却因弹性恢复而失真。夹具设计的目标是均匀支撑和重复定位,而不是把零件压到绝对不动。
真空吸盘适合平面支撑条件较好的薄板或盖板类零件;对环形壳体和异形外轮廓,可使用软爪、可调支撑点或与内腔贴合的专用治具。关键是让受力避开薄弱区域,同时保留足够的切削支撑。
粗精分离要落实到每一面
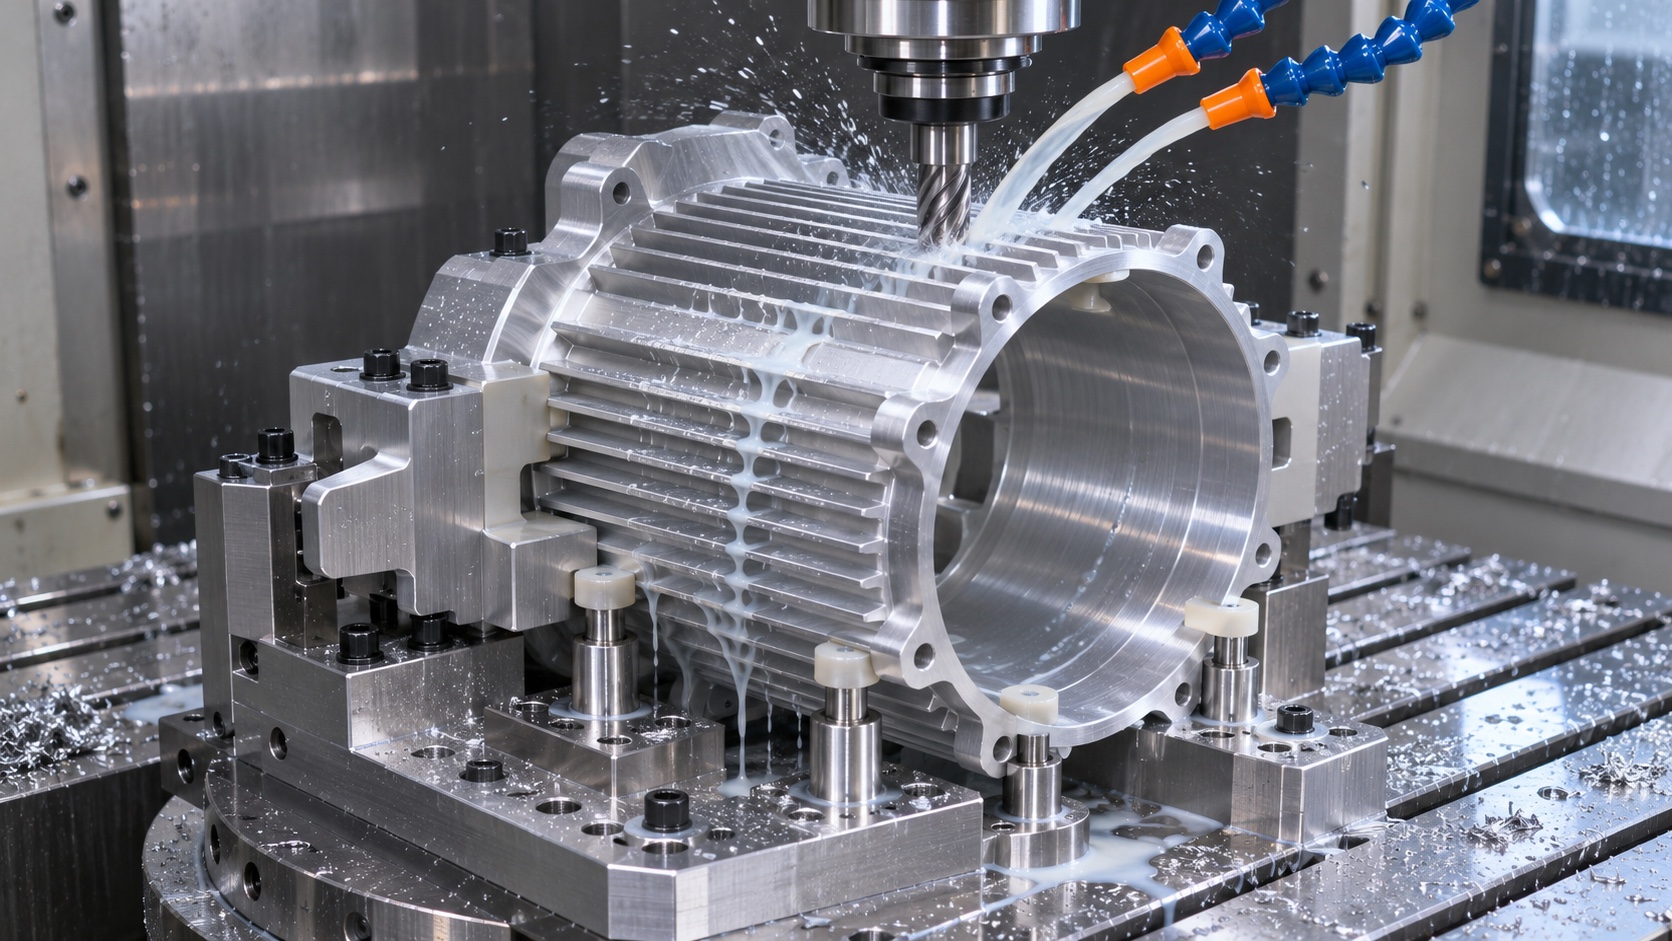
薄壁壳体不宜一次把内腔、外形和散热槽全部加工到位。更合理的路线是先建立主基准并去除大部分余量,再分区完成半精加工,最后以小切深、均匀走刀完成关键薄壁和端面。
对长槽和散热翅片,可采用对称去料、交替加工和分段式走刀,避免某一侧持续发热或失去支撑。刀具伸出长度、切削方向和排屑路径也需要与壁厚变化一起评估。
最后一道尺寸要留给稳定状态
轴承孔、密封面和电机定位止口是壳体的功能核心,不应在结构仍大量变形时过早精加工。通常应将这些特征放在应力相对释放、装夹基准稳定的后段完成。
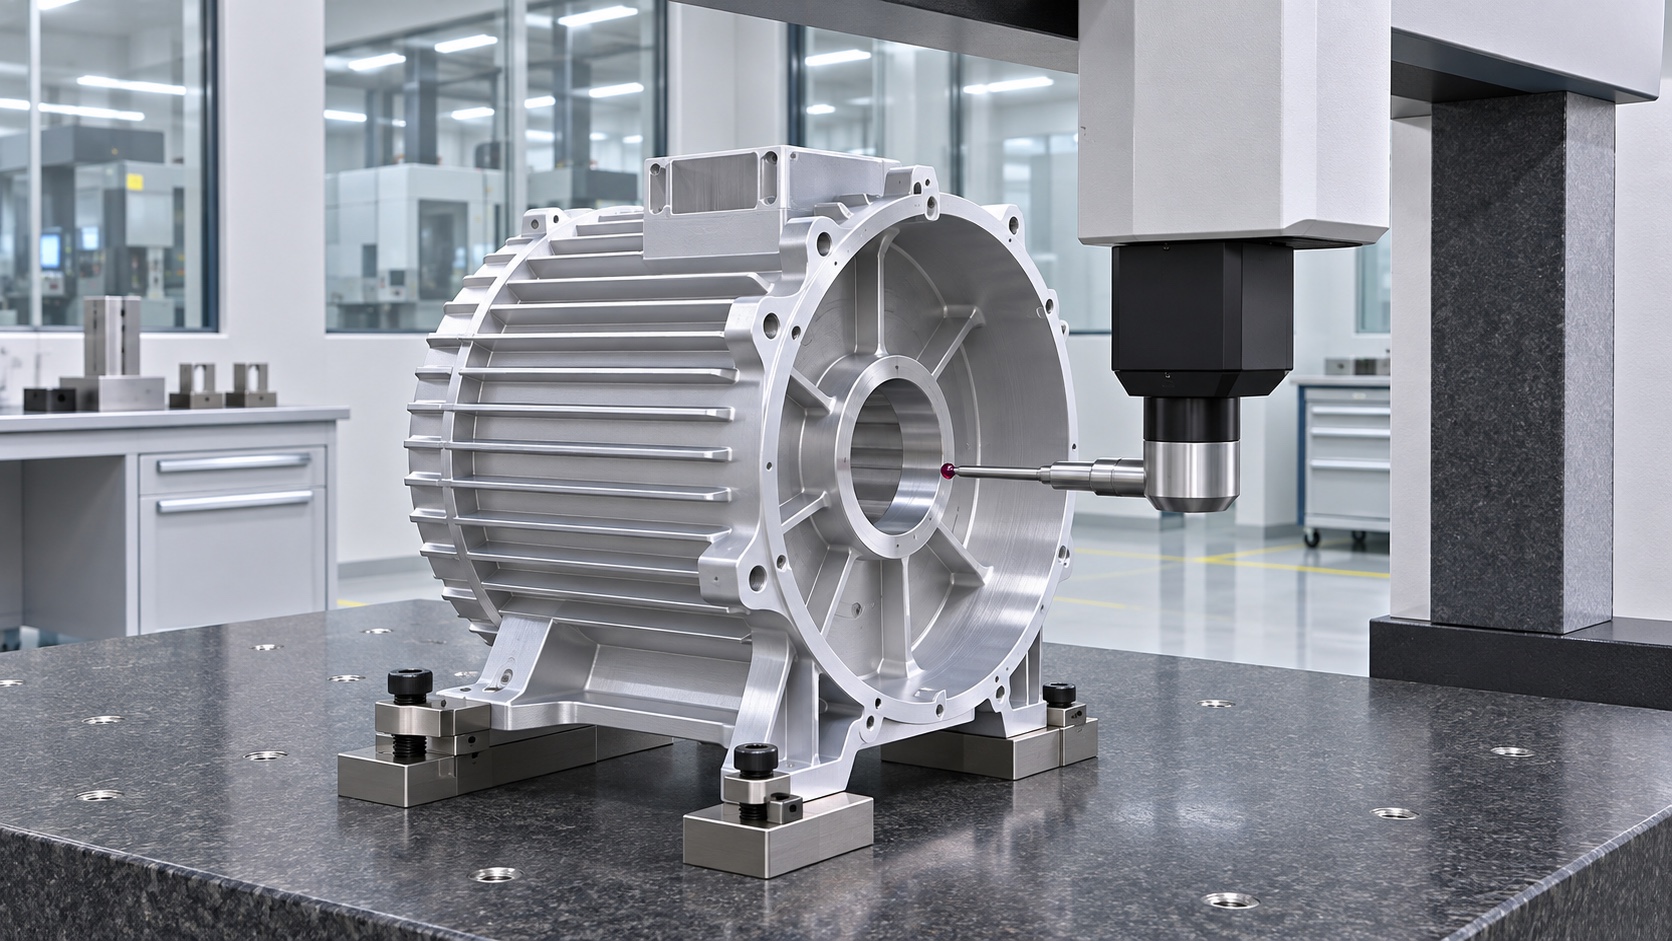
加工完成后,应在自由状态下复测关键尺寸;若零件需要阳极氧化,还要预留处理后的尺寸补偿。将检测结果与装配试装反馈闭环,才能判断变形控制是否真正有效。
结语
薄壁电机壳体的防变形不是靠某一道神奇参数,而是靠完整工艺链。把支撑、去料顺序和检测状态设计好,才能在轻量化与尺寸稳定之间取得平衡。
薄壁壳体防变形问答
问:降低进给速度就能解决薄壁变形吗?
答:不能只靠降进给。残余应力、夹紧方式、去料顺序和切削热都会影响结果,需要作为一套工艺方案处理。
问:真空吸盘适合所有薄壁壳体吗?
答:不适合。真空吸盘更适用于平面支撑良好的薄板或盖板;环形或异形壳体通常需要软爪、支撑点或专用内撑治具。
问:阳极氧化会影响壳体关键尺寸吗?
答:会。对配合孔、止口和密封面,应在加工阶段预留表面处理带来的尺寸变化,并明确哪些区域需要遮蔽或后加工。
扫一扫添加与我们联系
钱工 15371462864