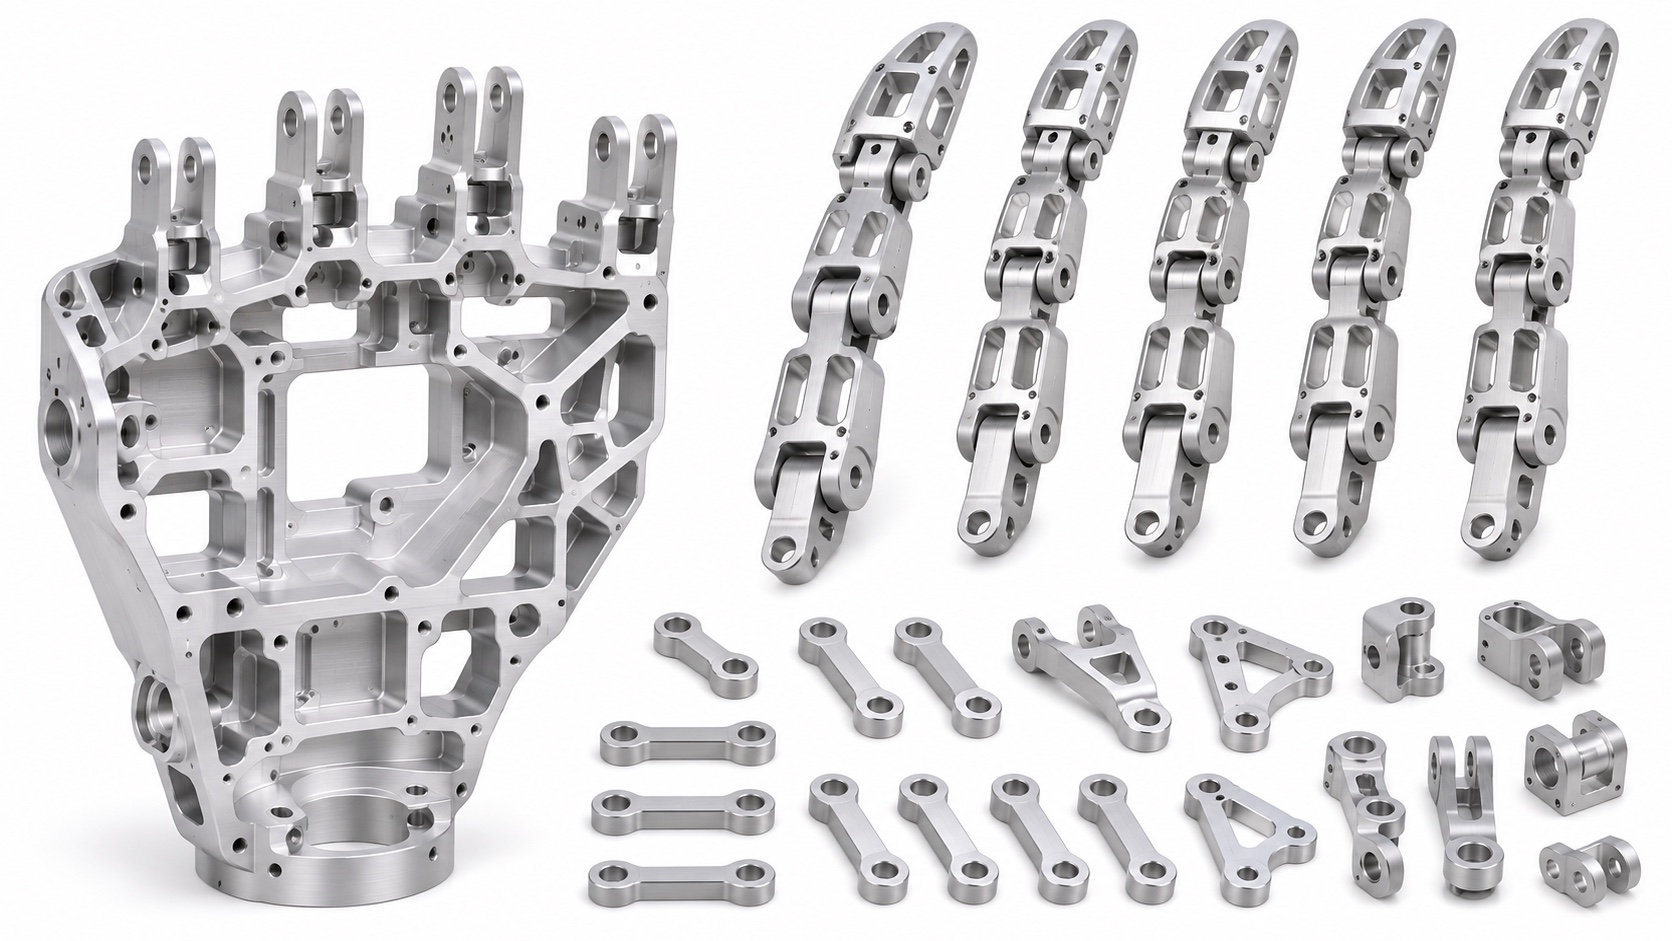
研发样机进入关键节点时,最常听到的一句话是“能不能三五天出件”。对机器人异形骨架来说,交期确实可以压缩,但前提不是让加工厂跳过必要工序,而是减少等待、反复确认和临时改图。
一件异形骨架从接图到交付,真正消耗时间的环节包括材料确认、工艺评审、编程、夹具准备、机台排产、后处理和检测。任何一个信息缺口都可能让零件在车间里停下来等答案。
把“急件”翻译成可执行的输入
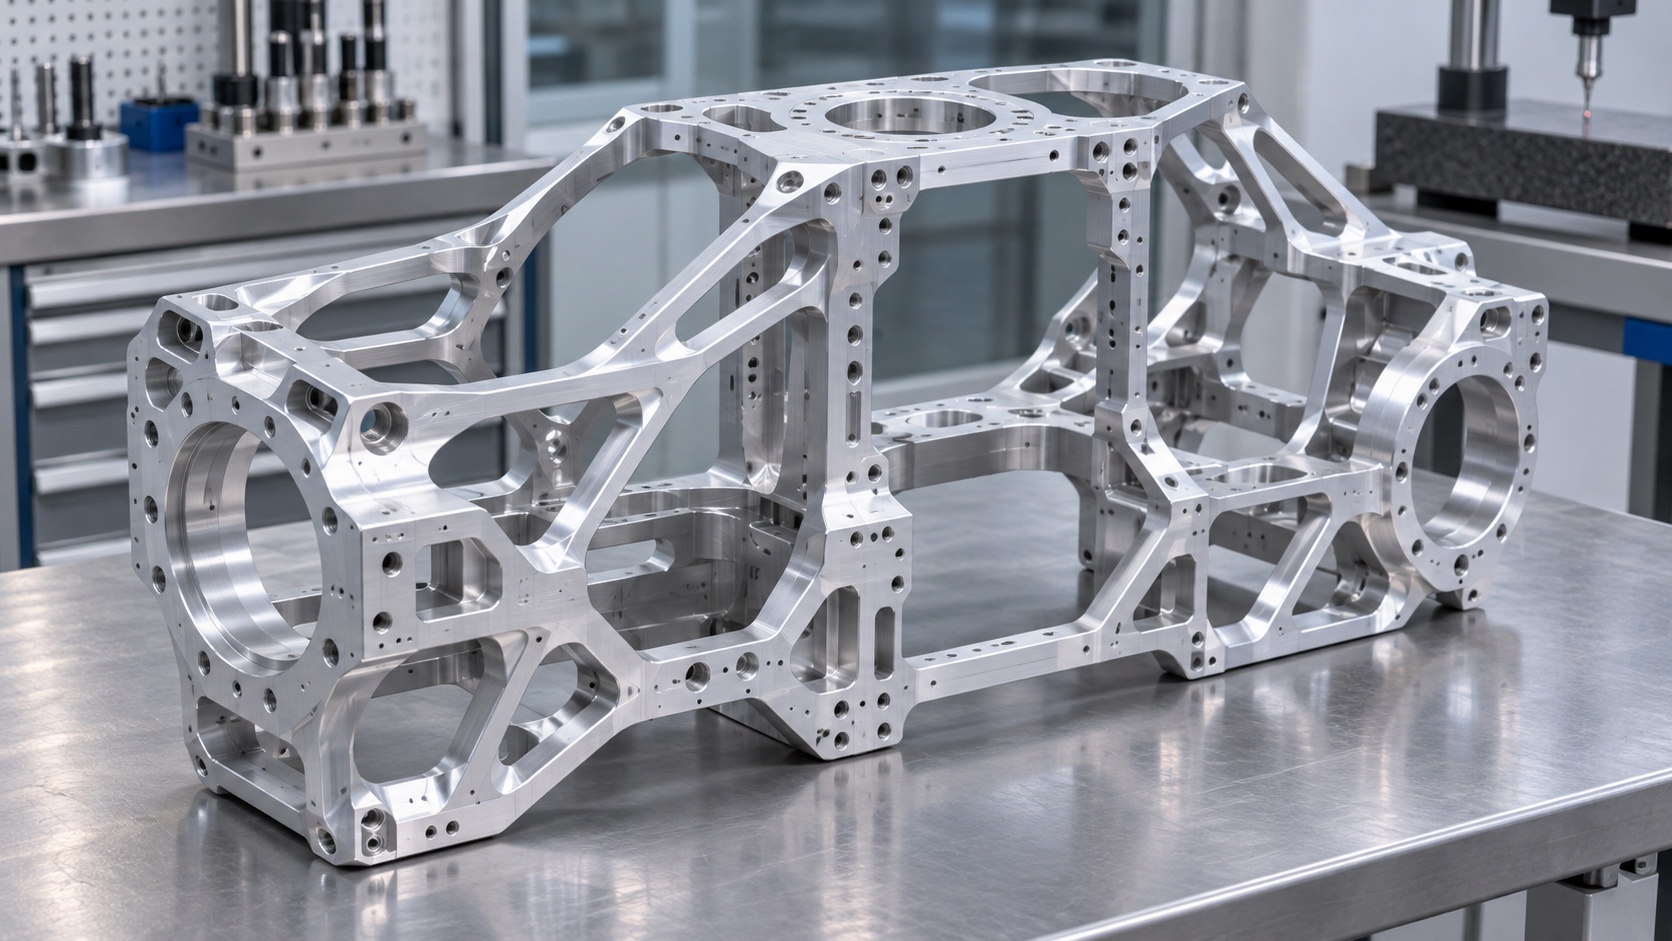
发图时至少应同步三类信息:最终材料和状态、不能妥协的关键尺寸、可以放宽或由工艺建议的非关键要求。若只给三维模型或只写“尽快”,加工方很难判断是需要五轴、常规三轴,还是要先做工艺治具。
对于装配骨架,还应标出与电机、减速器、传感器或外壳有关的接口。把功能面标清楚,能避免加工方把时间花在外观尺寸上,却遗漏真正影响装配的孔位或基准。
先做DFM,反而更快
不少团队担心DFM评审会拖慢交期,实际上,十几分钟的工艺沟通往往能省掉一天返工。典型问题包括内角半径小于刀具可达范围、深腔深径比过大、薄壁与螺纹距离过近,以及公差没有功能依据。
当莱图加一类加工团队在接图后给出可制造性反馈时,研发不必把它看作“要求改图”,而应把它作为交期评估的一部分。能在编程前确定方案,远比上机后发现刀具无法进入更省时间。
异形件要减少等待装夹
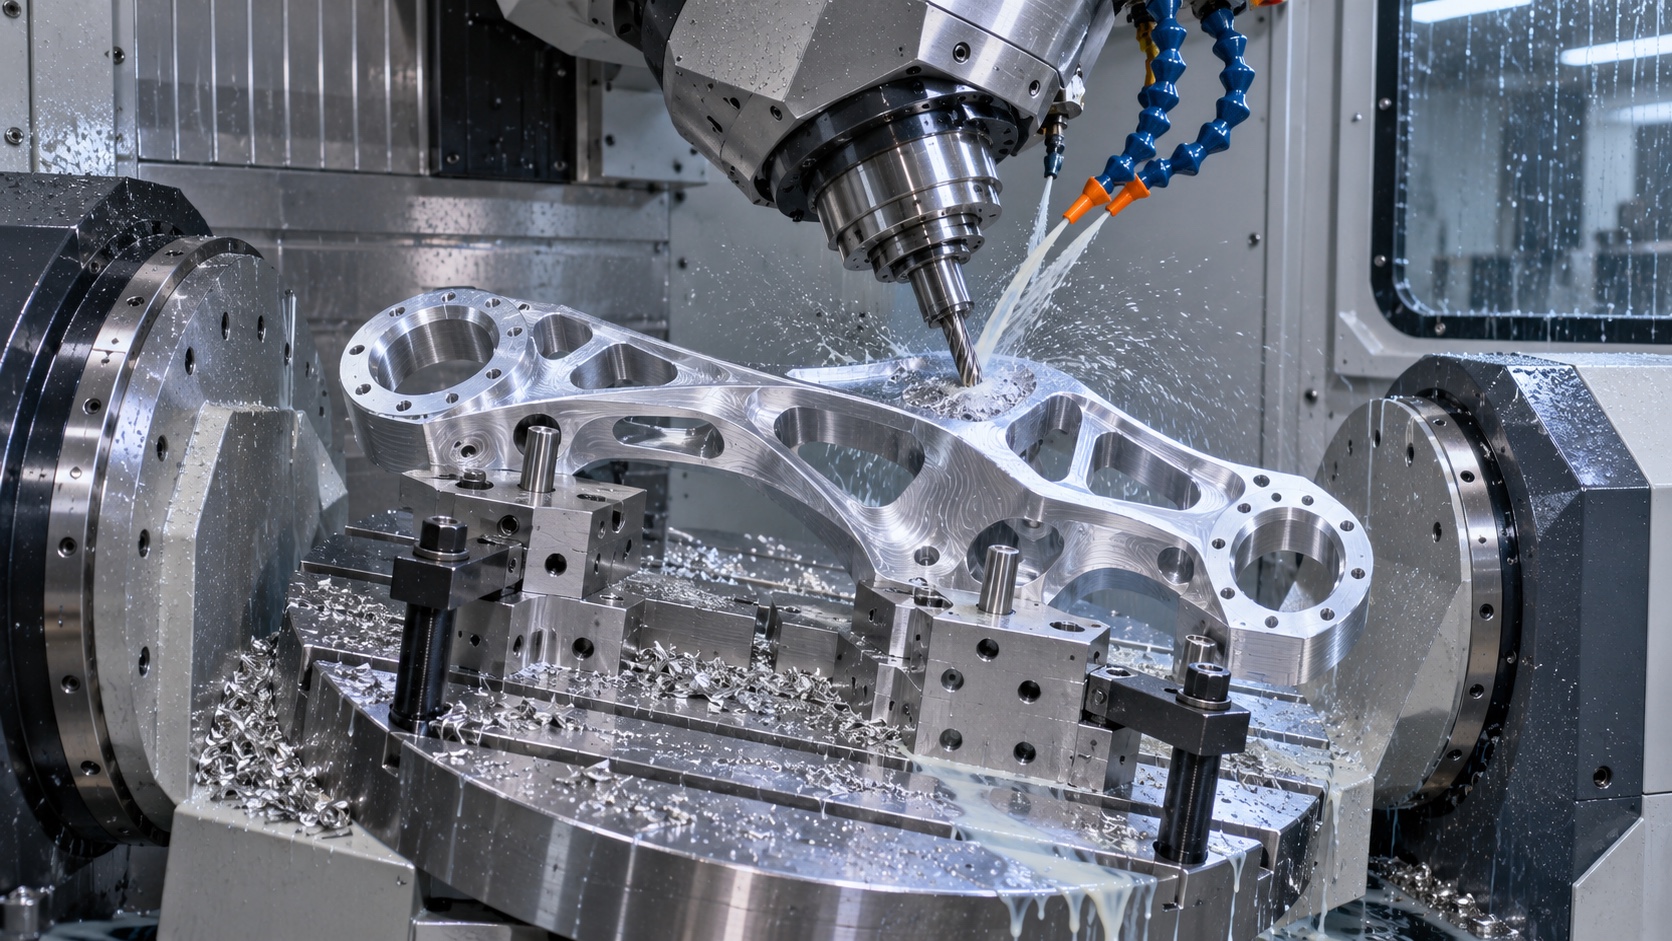
复杂骨架通常不是加工时间最长,而是装夹准备最耗时。若结构允许,应通过工艺边、定位孔或可去除的辅助耳位给夹具创造条件。这样可以减少临时软爪修整和反复找正。
对多面特征明显的零件,五轴一次或两次装夹可能比三轴多次翻面更快、更稳。选择工艺时不该只比较台时单价,还要比较总的装夹次数、检测次数和返工概率。
用分级验收守住交期
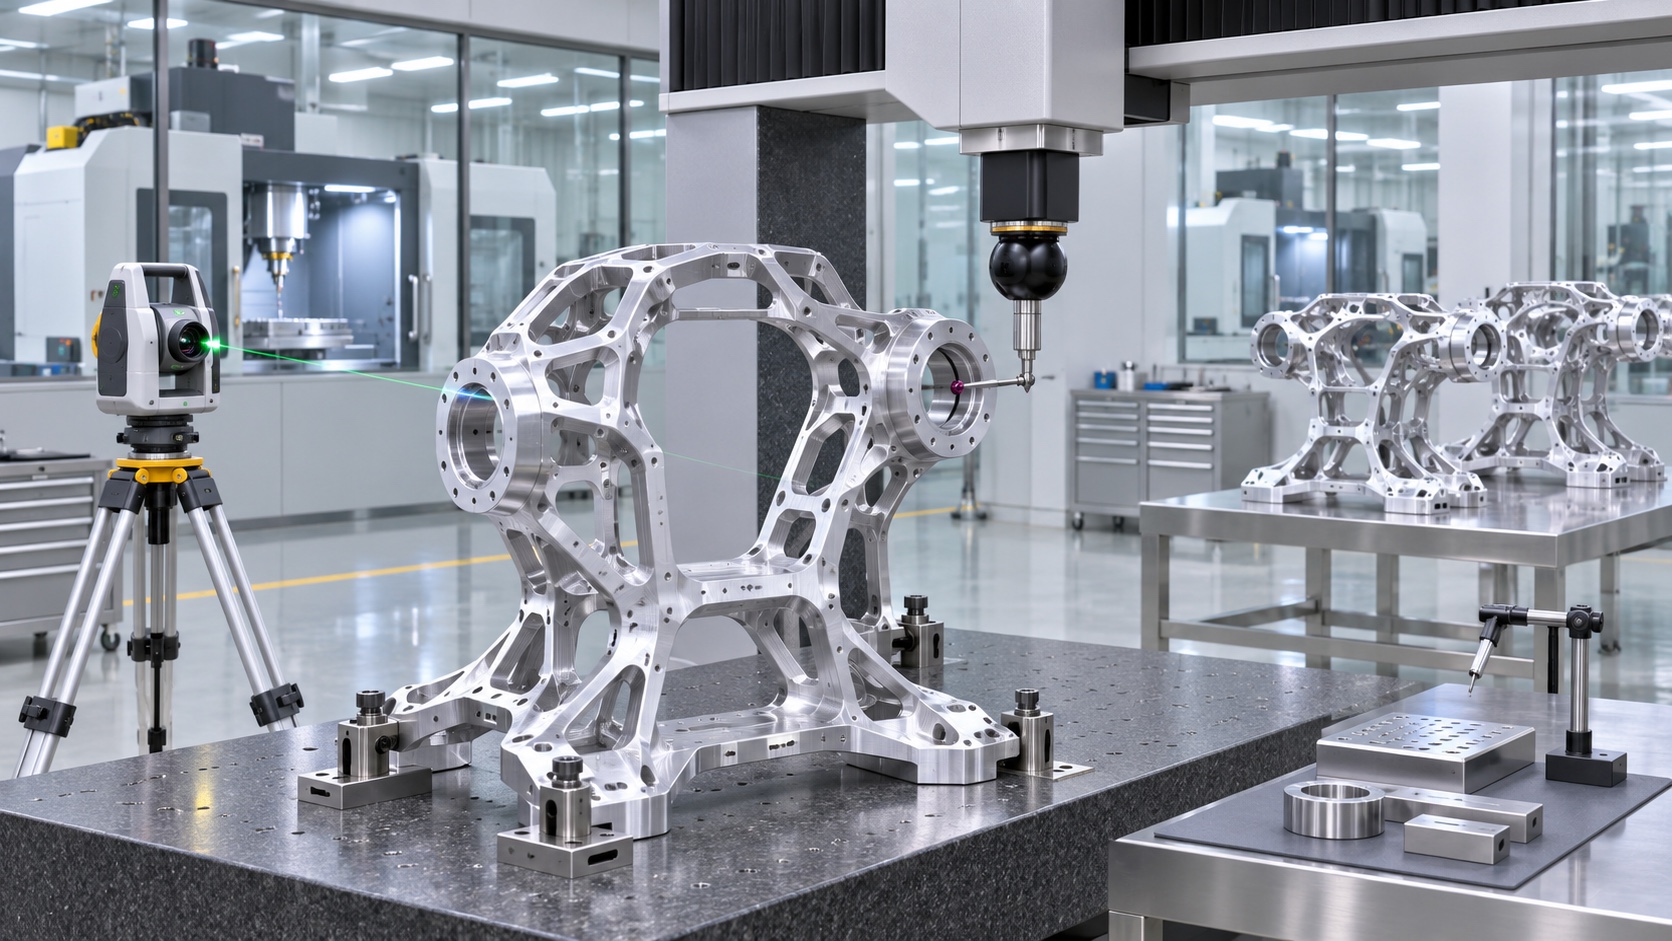
快速打样并不等于省掉检测。更实用的办法是把验收分为两层:第一层确认接口孔位、安装面和关键外形;第二层再检查非关键尺寸、外观与倒角。这样遇到局部问题时,可以优先保证样机装配不被耽误。
如果交付窗口只有3到5天,最好在首件加工到关键阶段时就进行在线沟通,而不是全部做完才拿到检测结果。提前暴露风险,才有调整空间。
结语
异形骨架快速打样的本质,是把不确定性前移消化。图纸信息完整、工艺判断及时、夹具方案清晰、验收目标分级,3到5天的交期才有可复制性。
快速打样常见问题
问:一件异形骨架也能做吗?
答:通常可以,但应提前确认材料库存、工艺复杂度和检测要求。单件的准备时间占比高,完整输入会直接决定响应速度。
问:3到5天交期包含表面处理吗?
答:不一定。常规CNC打样可能可以做到,但阳极氧化、喷砂、镀层和特殊热处理会增加外协周期,需在报价时单独确认。
问:急件为什么仍然需要首件确认?
答:首件确认不是拖延,而是尽早暴露孔位、基准或装配风险。越紧急的项目,越应把关键特征前置确认。
扫一扫添加与我们联系
钱工 15371462864