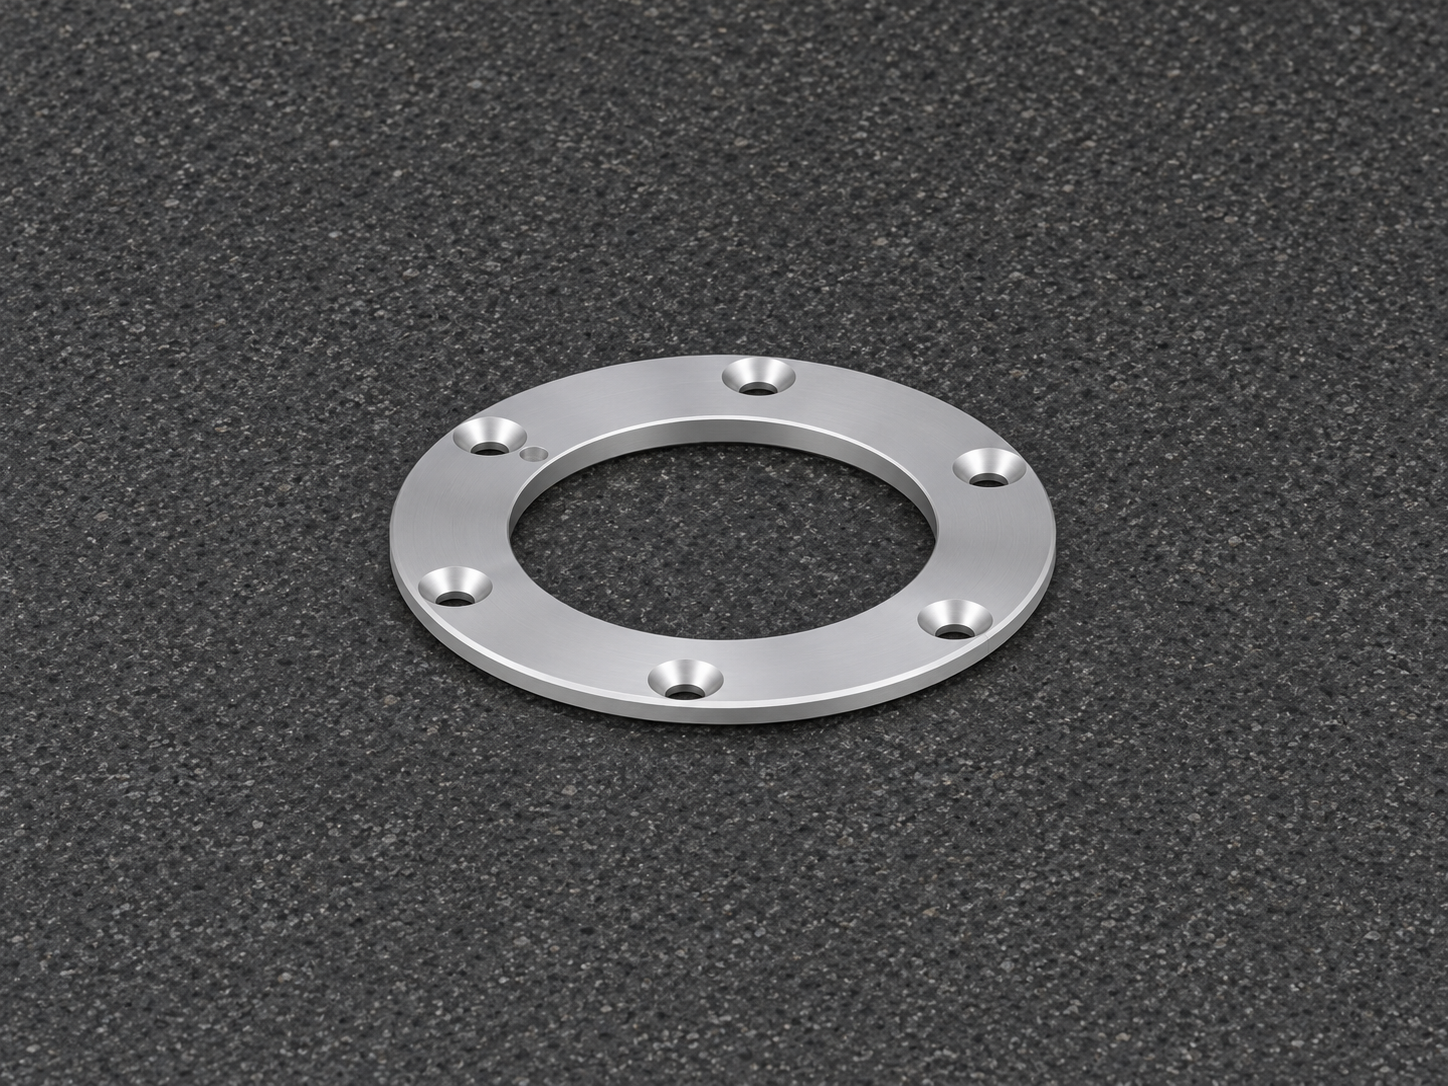
薄环压盖虽然不高,却常需要在医疗设备旋转组件中同时满足贴合、避让和紧固要求。这件压盖中心开通,外圈六个安装孔带锥形沉头,内缘附近另有一处不与六孔同圆的小盲孔,背面还带一圈短止口。评审的重点是螺钉能否正确落座、止口是否自然进入配合件,以及薄环在卸夹后是否仍保持应有的形状。
一、分清孔型:六个沉头通孔和一个小盲孔
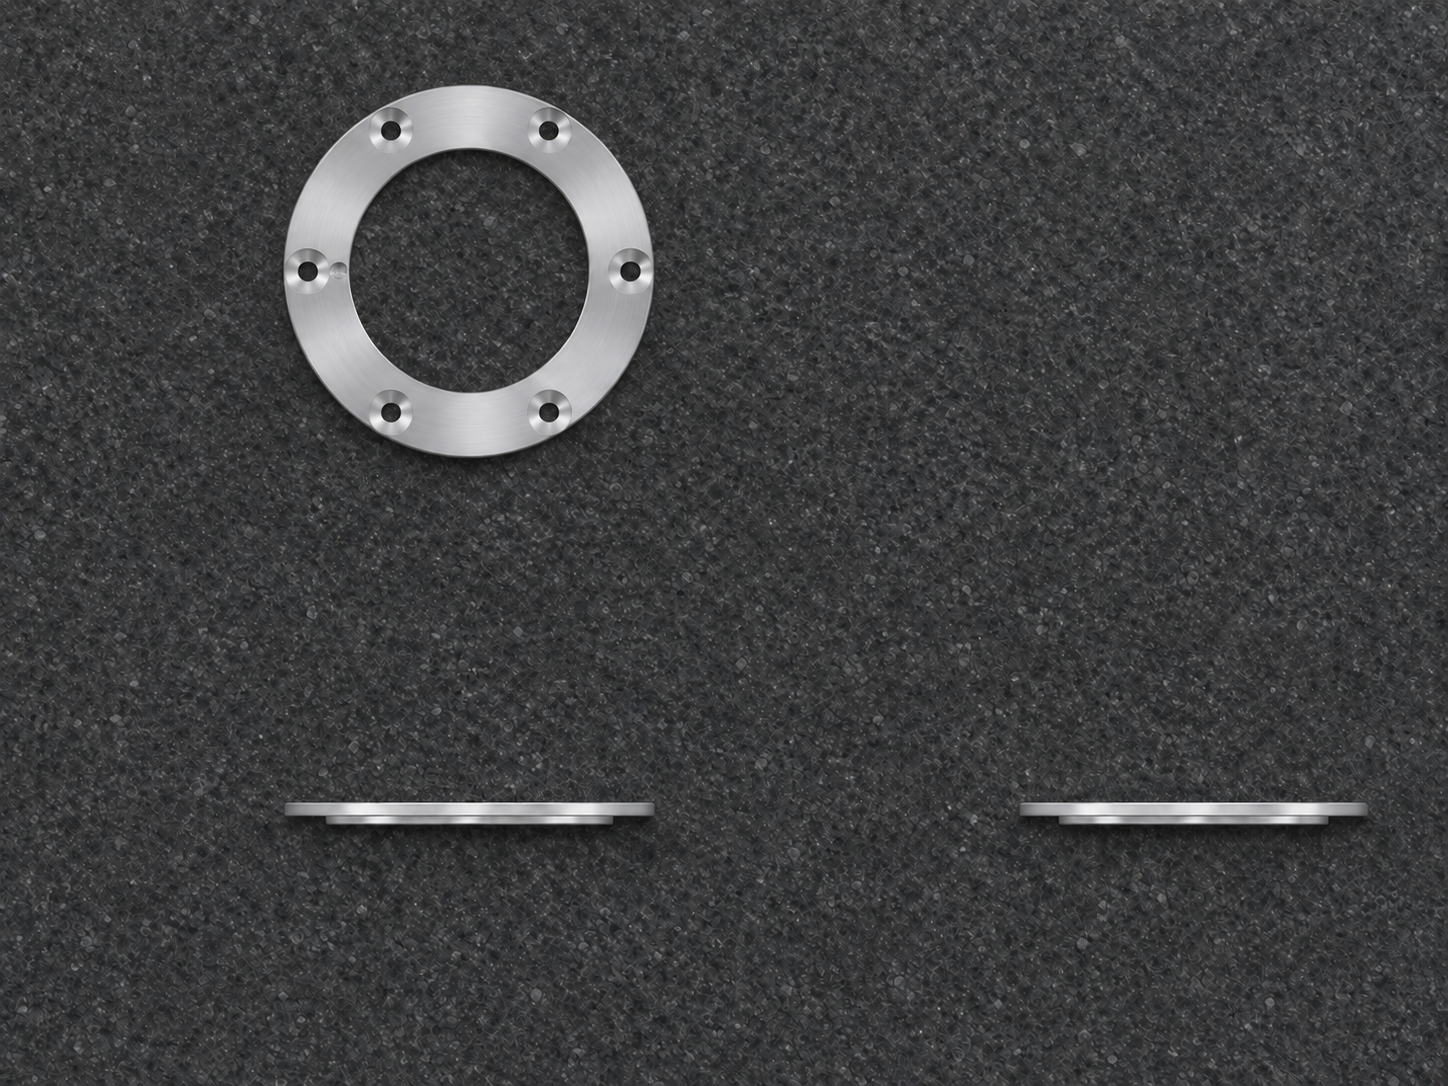
六个锥口与贯穿环厚的小孔相接,服务于同一圈紧固。小盲孔则靠近其中一个沉头孔,并向中心偏置;它有独立深度,不应随着六孔一起等分,更不能擅自钻穿。背侧止口比外侧环面略低,装配时要辨认哪一圈先进入、哪一面最后贴合。若配套结构对小盲孔有方向要求,装夹与检验都应保留它相对该组孔的方位。
二、车削:支承环面,避免薄件被夹成平面
车削可先完成端面、中心开口和可重复定位的外圆,再按毛坯状况安排背面止口精修。夹具宜尽量扩大环面支承范围,压紧点避开孔边和窄悬臂。不能把已经翘起的薄环强行压平后以夹紧状态作为最终验收。翻面前检查软爪或承托面的高度与残屑,复核轴向跳动;松夹后再读端面,保留测量支点和零件姿态,便于追查回弹。
三、沉头加工:孔位正确不等于螺钉头齐平
六个小通孔与锥口应分别控制,避免锥刀跳动让外缘偏向单侧或侵蚀薄弱边。加工前确认紧固件头型、锥面角度和允许沉入量。盲孔需按实际起算面限深,考虑钻尖与底部余厚,不能与相邻沉头孔串通。加工结束后清理通孔背口和止口根部,尤其留意锥口边缘翻卷。去毛刺不宜改变可用承压宽度,也不应靠扩大锥口来补偿安装孔错位。
四、测量:把角向、止口与端面分别记录
三坐标可用约定的贴合环面与回转特征建系,再检测外圈孔分布及独立盲孔位置。薄环测量时采用稳定低应力支承,避开小孔周围的翻边和止口过渡圆角。锥口可按约定检查深度或使用配套螺钉验位;对盲孔的有效深度,应选不会触底误判的测量方式。若某个沉头偏深,而六孔轴线位置一致,优先检查局部切削和锥刀状态。
五、试装:核对阳极氧化后的止口贴合
表面处理前明确接触面保护和外观边界,处理完成后检查止口尺寸、端面平整、锥口残留物及盲孔清洁。试装先让零件在不加力的情况下落座,再按对角顺序逐步紧固。某处螺钉突出或端面出现局部缝隙时,先查对应锥面、止口擦碰和异物,不能靠过度锁紧消除。薄件交付时应平托并隔离,避免环面受压或孔口磕伤。
小批量生产可把止口直径及深度、自由状态端面、六处沉头和独立盲孔分项留档。若首件夹紧时合格、卸夹后超差,应重新检查承托与夹紧力。若出现六孔整体角向偏移,先回查孔组起点和翻面方向;只出现个别螺钉落座异常时,重点确认对应锥口。
另一个容易漏检的情况,是螺钉头整体齐平却仅在锥口一侧接触。验位时应核对紧固件头部与锥面的接触状态,同时看通孔是否为螺杆留有正确间隙。对独立盲孔可在检验记录中单列一项,注明实际入刀端和孔底要求,避免检验员只沿均布孔圈巡检。
莱图加可评估薄环压盖的低应力装夹、沉头加工及氧化后复测。提供配套止口、紧固件头型和装配方向,有助于确定孔深与贴合验收方法。
常见问题 FAQ
1、独立小孔为什么不能跟着六孔等分?
它位于另一半径且是盲孔,孔位与深度需要单独管理。
2、用普通沉孔刀能代替锥形沉头刀吗?
不能简单互换。柱形沉孔和锥形沉头的支承面不同。
3、压盖平面应何时检验?
按规定支承状态检验,必要时比较松夹前后,识别弹性变形。
4、如何判定沉头深度合适?
按约定测量锥口,并用相符的紧固件检查落座状态。
5、试装有缝隙应该先查什么?
先查止口配合、孔口毛刺及贴合面异物,再核对薄环变形。
有零件加工需求扫一扫,唐经理:17706216422