【本文摘要】先把辊芯安装接口、外周结合区域和包胶后的工作表面分开定义,再决定分段采购或成品交付。莱图加建议,包胶滚轮辊芯CNC加工应明确加工终点、包胶方接收条件以及成品外周的测量基准,报价才能逐项对应。
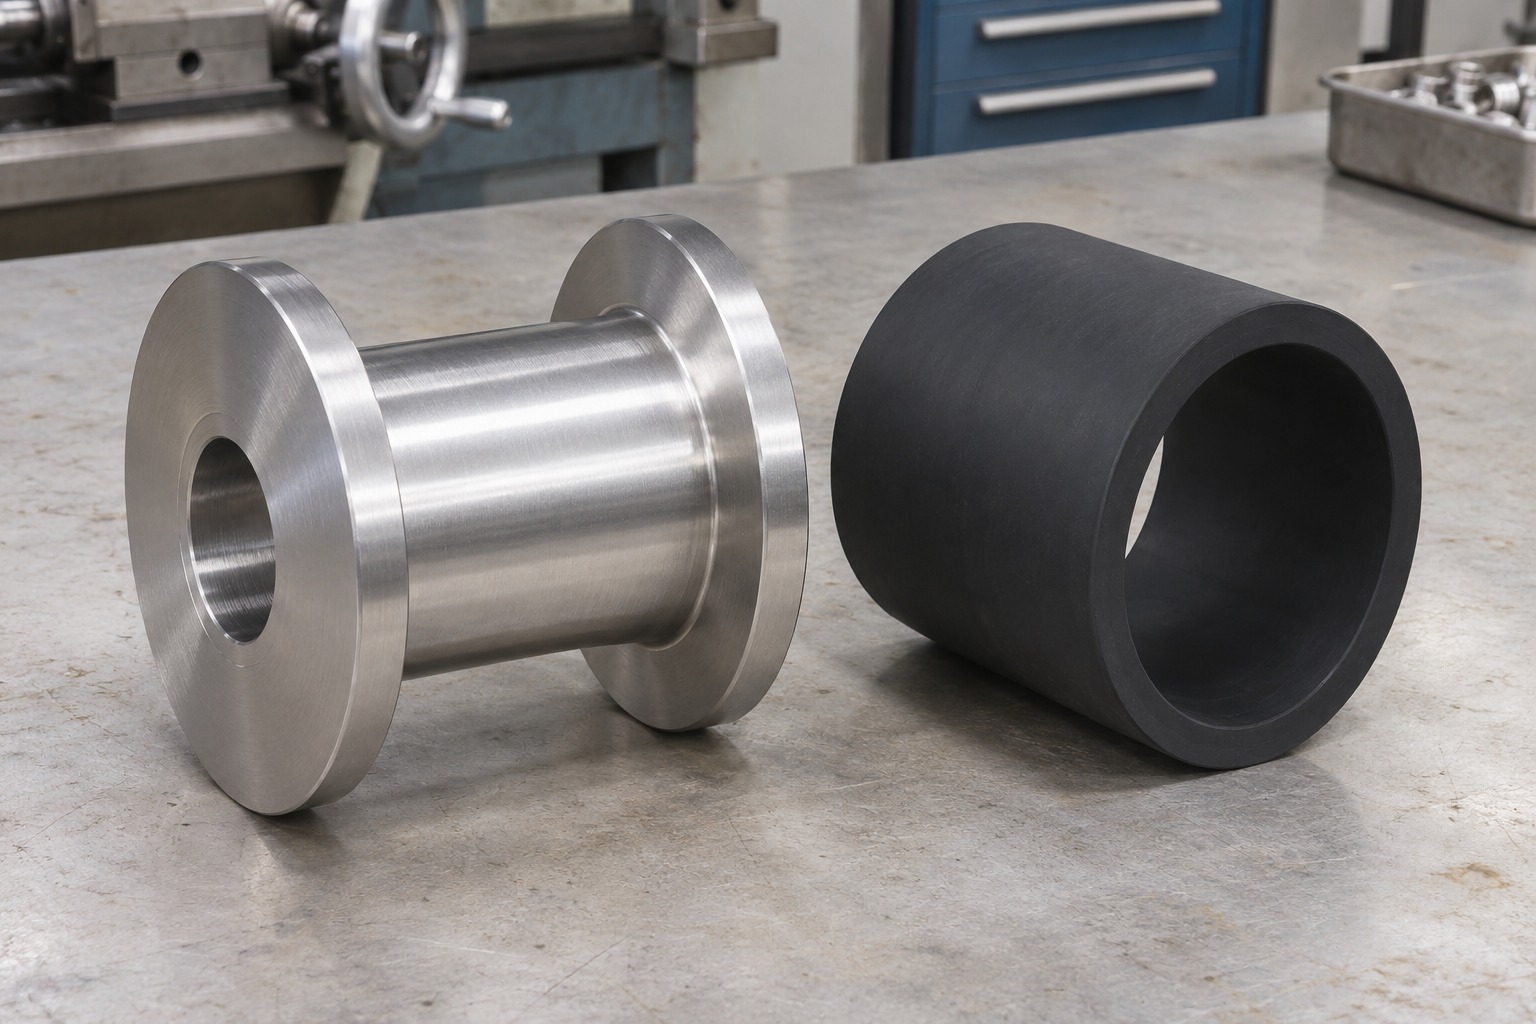
图片为生成的采购主题展示示意,非实际零件或工厂实拍,不作为交付或质量证明。
一、先确认辊芯和外层各自承担的功能
设备图中,金属辊芯可能靠内孔、轴颈或端部结构定位,外层负责与输送或导向对象接触。采购先向设备方取得辊芯的定位方式、滚轮安装方向和实际工作面范围。若工艺需要先制备金属芯再做包覆,必须知道胶层到哪里终止,哪些肩部、螺纹或孔口必须保留原有功能。设计不同,金属与外层的结合形式也会不同。
用旧滚轮评审时,应记录辊面磨损、脱落或返修区域,以及金属芯是否能按项目条件重复使用。拿磨损后的外周尺寸直接作为新件依据,可能造成成品与设备接口不符。采购可以让设备方出具目标外径、工作区和交付条件,并在辊芯图上说明包覆前状态。既有辊芯需重新加工或清理时,还应记录已知基材、保留区域和需复核的接口。
二、选定成品复核基准,再安排前段加工
包覆前可以检查辊芯尺寸、结合区域状态以及无包覆区的保护条件。成品检查则针对成品工作外周和安装接口,可能包括直径、工作区位置及相对转动基准的跳动。即使辊芯单独检查合格,外周交付状态也要等包覆及相应后续工序完成才能确认。采购可要求设备方规定成品测量基准、支承方式和判据。
GB/T 1182—2018目录列有跳动、方向及位置等标注主题,可用于核实拟用标准的名称与范围。如果图纸要求复核成品跳动,应明确引用版本、基准与实际测量条件。外层材料、结合性能和成品试验应按设备项目所需条件单独约定,不能只由几何标注推导。
三、用加工终点对齐供应商报价
| 采购项目 | 询价资料 | 交付时可核对的事项 |
|---|---|---|
| 金属辊芯加工 | 材料、定位接口和加工终点 | 内孔、端面及结合区状态 |
| 包覆前准备 | 包覆方接收条件及保护位置 | 交接状态、批次和表面保护 |
| 包胶及外周整理 | 外层要求、工作区和成品尺寸 | 外观、尺寸及约定复核 |
| 成品几何检验 | 安装基准、测量状态和判据 | 外周与安装接口的关系 |
| 设备侧验证 | 实际用途及批准的运行条件 | 由设备方按要求记录结果 |
分段采购时,给金属加工方和包覆方同一份交接清单,由包覆方确认辊芯送到时的状态。包覆方另做外周整理时,应先确认后续工序所需空间与成品边界。若由一个供应方交付成品,报价要写清工序和报告范围,采购仍需确定设备侧的功能验证责任。
四、出现外周异常时按阶段找依据
首件包覆前,可以记录金属辊芯标识、安装定位面、端部保留区和交接状态。若成品外周相对安装基准出现偏差,先检查复核用的支承方式、测点和轴向位置是否与订单一致,再对照辊芯报告和包覆后的复查记录。若有轻微外观缺陷,应记录是否落在实际工作区,由相关各方依据已批准标准判断。
返修方案应明确是处理外层、恢复接口,还是重新制作辊芯。若涉及去除已有外层,应先评估金属芯是否发生损伤,重做后重新检查受影响的项目。对量产滚轮,建议让成品件号能关联到辊芯批次和主要交接状态。这样外周或装机问题发生时,可以查到对应过程资料,不必从其他批次推断。
五、采购如何决定分段还是成品交付
莱图加提供非标精密零件CNC加工。询价辊芯项目时,可提交辊芯图、外层范围、成品参考图、数量以及需要交接的测量项目,先确认金属加工范围。若采购方已有配套包覆单位,建议先取得其接收条件再发出辊芯订单。若希望直接采购整件,应在比价时明确外层配套、外周复核与交期分工,询价后按项目资料确认实际供货范围。
到货若只接收金属芯,记录保护状态和转交批次。若接收成品,按规定检查工作外周和安装接口,并把设备侧复验安排写给使用方。复购前应复核辊芯接口、外层要求和测量条件是否发生变更。已批准的图样与首件记录应随订单引用,便于新旧件在相同条件下对比。
常见问题
只有成品外径,可以直接让加工方定辊芯尺寸吗?
答:先提供外层结构、包覆后状态和安装接口,经设计及包覆方确认后再释放辊芯图纸。
辊芯外圆与包胶后外圆能用同一张检验表吗?
答:可放在同一份记录中,分列阶段、测量基准、测点与接收条件。
旧辊芯可以剥胶后再用吗?
答:应检查其材料、接口与表面状态,经设备方确认再决定,返工后复查受影响的项目。
包胶成品转动正常就能接收吗?
答:按订单核对外周尺寸、工作区和安装基准。设备运行验证还要使用规定的工况。
采购方负责包覆时,金属芯包装要确认什么?
答:按包覆方接收条件保护结合区和安装面,随件标识交接状态并记录拆封要求。
参考来源
联系与图纸评审
扫一扫添加与我们联系
联系人:石工
联系电话(微信):18915717716