【本文摘要】焊后框架CNC加工报价前,先核对焊件能否按规定状态定位、各安装面是否留有足够加工空间,以及不符合来料条件时如何暂停。莱图加建议将焊件接收、机加工交付和成品验收写成可区分的节点,并让各方使用同一套受控资料。
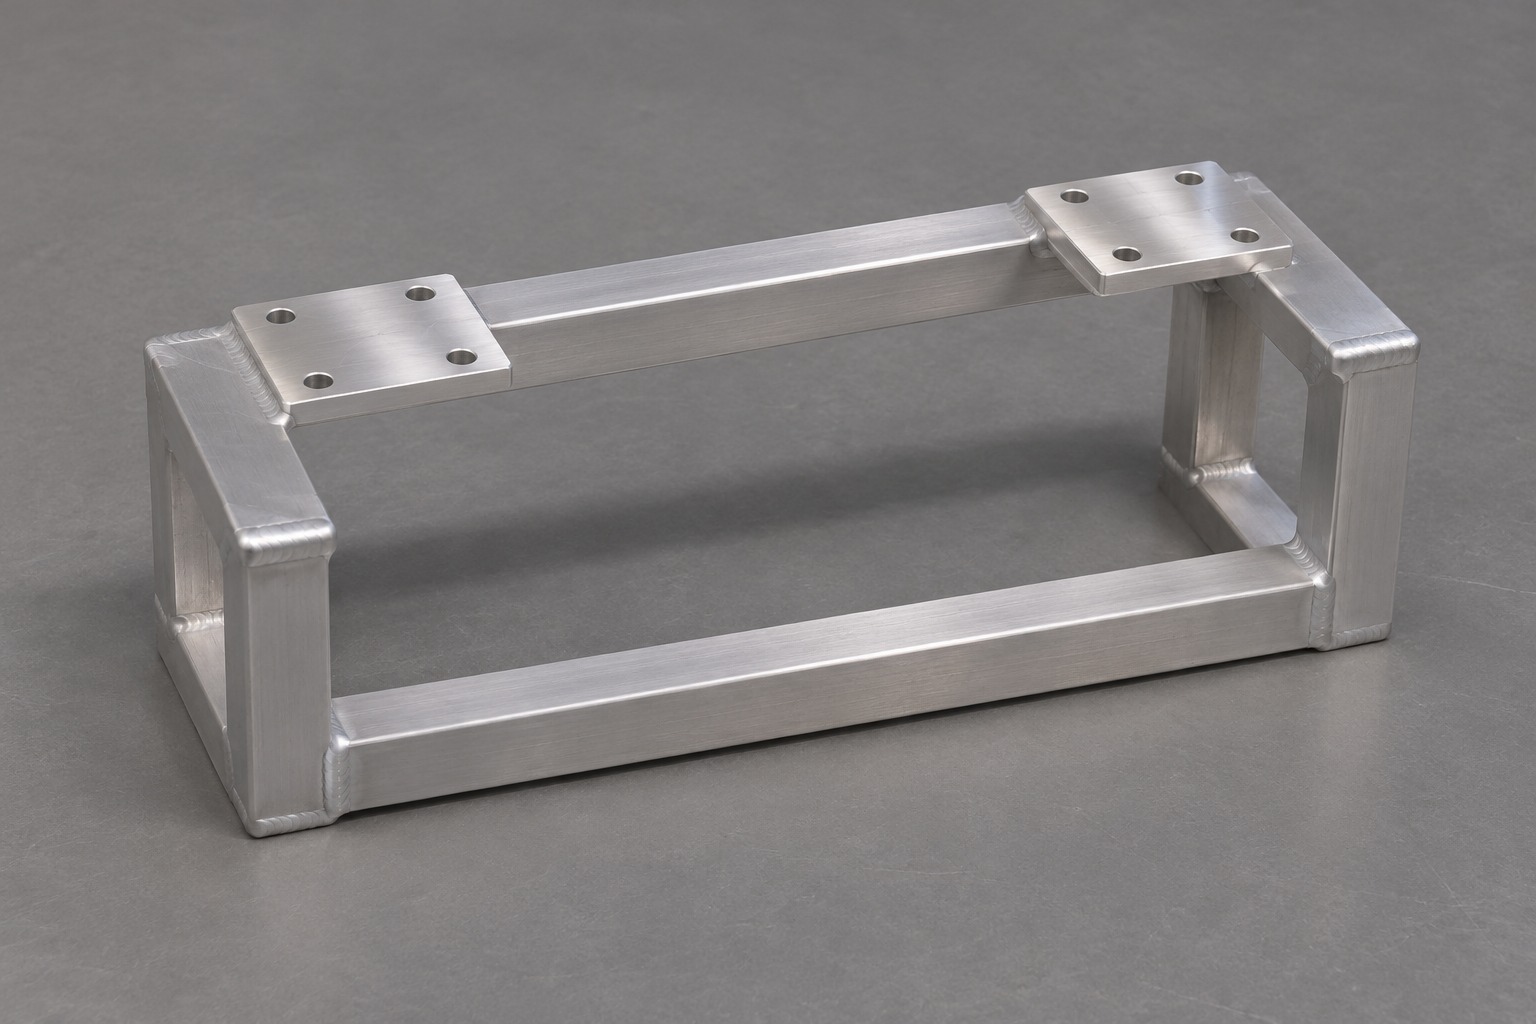
图片为生成的采购主题展示示意,非实际零件或工厂实拍,不作为交付或质量证明。
一、先看实际毛坯能否加工出设计要求的安装面
焊后框架可能由型材、板件和局部安装座组成。采购面对同一套成品图和若干实际毛坯时,应让供货方提供焊件状态及需要保留的结构,提前说明安装面加工后还需与哪些孔或位置对应。某处材料富余,并不表示所有面都有加工空间。若两个安装座需要加工到指定的共同关系,应同时检查每一处的毛坯高度和相对于定位面的实际状态。
来料外轮廓能够放进设备,也不表示刀具和夹具一定能到达。焊缝、筋板和相邻凸台可能限制刀具路径,局部薄壁也可能限制支撑或夹紧的位置。询价时可把焊件照片、受控图纸和约定的初步实测状态一起提供,并注明照片对应哪个版本与哪个件号。本文讨论外部焊件到机加工的交接,设备承载、焊缝强度和工况由设计及批准方案另行确认。
二、把毛坯基准与成品基准对到一张图上
加工方需要知道初次定位时可用的实际区域,采购和设计需要明确成品按哪些面或孔复核。两套基准可能不同。可在交接资料中指出允许支撑和夹紧的位置、不得损伤的表面、需要保护的焊缝或预制孔,以及加工后以什么特征建立成品基准。如果没有合适的定位区域,应先评审能否增加工艺支撑或改变工序,必要时让设计方确认。
焊件来料与成品的要求应分别写清。全国标准信息公共服务平台将GB/T 19804—2005列为焊接结构的一般尺寸和形位公差相关标准,目录同时列出后续版本的实施信息。本篇引用标准主题,不把焊接结构的目录适用范围替代成品图要求,也不由目录给出任何统一加工余量或装夹条件。
三、让接收表对应采购实际要交付的内容
| 节点 | 采购应明确 | 执行方应说明 |
|---|---|---|
| 来料交接 | 材料、图纸版本、焊件状态 | 识别与初步观察的范围 |
| 加工余量 | 各安装面与加工边界 | 可加工范围及待确认区 |
| 毛坯支撑 | 允许定位和夹紧的位置 | 实际使用条件 |
| 成品复核 | 安装面、孔位和成品基准 | 按批准方法记录 |
| 异常暂停 | 谁负责评审和重新放行 | 保留实测和来料状态 |
| 成品防护 | 功能面和运输受力位置 | 包装支撑及到货观察 |
比价时,先对齐供应商是否只加工指定面,还是也包括来料初检、重新找正、孔位加工和指定复核。对一些条件尚不明确的毛坯,可以先商定用于试制评审的工作范围和触发暂停的情况,再决定量产报价。避免供应商按理想毛坯估算,采购到货却按需要多次调整的实际状况要求原价执行。
四、首件把装夹和松开后的结果对应起来
工程评审可以让加工方说明如何区分毛坯找正、加工定位与成品复核。若框架在夹持时与释放后状态可能不同,图纸或批准方案应指明哪些项目在哪种状态确认,首件记录保留对应支撑和操作条件。采购可以根据具体应用要求指定复核项目,未经评审不应把夹紧状态的结果视为安装到设备后也适用。
当发现某个安装面余量不足、现有孔已偏离可加工区域或夹具不能接近时,应保留来料状态、件号、测量位置和图纸版本。先确定影响了哪些成品要求,再决定退回、变更或使用获批准的处置方案。不能以未经批准的补焊、移孔或压平代替该判断,操作后的零件可能难以重现原始偏差。
五、复购先核对焊件来源与版本变化
莱图加官网公开介绍了数控加工与图纸评审服务。采购可提交框架成品图、焊件实际状态、加工区域和数量,评审各安装面的制造与验收条件。涉及焊接责任、来料修整或负载验证时,应在本单单独确认相应服务与执行方。首件记录适用于所列毛坯与工艺条件,不能据此保证不同焊件也采用同一安排。
如果后续更换焊件供应方、修改安装座尺寸或调整焊缝位置,宜评审原找正、加工余量与检查方案。交付时让成品图、焊件批次、加工记录和异常处置对应起来,方便到货后查清同一组安装面与孔的实际状态。
常见问题
焊件外形能放进机床就能报价吗?
答:还应核对可达区域、各加工面余量、支撑与图纸状态,再确认实际工作范围。
有一个安装面余量充足,其他面可以默认够吗?
答:应逐一按受控资料和实际毛坯核对,各面的余量和定位条件可能不同。
来料不够切可以直接补焊吗?
答:先保留异常状态并交由项目方评审。需要补焊时,应按获批准的方案及复核要求执行。
成品验收可以沿用焊接毛坯的公差吗?
答:应按成品设计与批准的接收要求执行,毛坯与成品分别记录。
更换焊件来源要重新确认首件吗?
答:应复核基准、余量和实际状态。根据受影响范围决定是否重新做首件确认。
参考来源
联系与图纸评审
扫一扫添加与我们联系
联系人:石工
联系电话(微信):18915717716