直接答案:先测锁紧前后传感器轴线的变化,不把松开状态的孔径当成装配结果
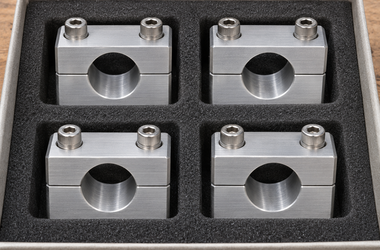
医疗检验设备内部的圆柱形传感器,可用两片式铝合金夹块固定。试装时传感器能放入,锁紧后检测位置却偏移。先分辨是传感器外壳相对夹块移动,还是夹块底座相对机架移位;再比较轻合、规定紧固及固定底座后的状态。能夹住零件,只说明完成固定动作,不代表轴线仍在要求位置。
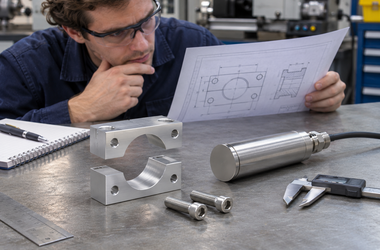
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
| 合装孔与单片尺寸脱节 | 两半量起来都正常,合装后出现接缝错台 | 两半定位、孔形和配合关系需按合装状态判断 | 标明合装加工及检验基准,约定是否配对加工与交付 |
| 接合面或夹持面异常 | 一侧间隙先消失,传感器被推向另一侧 | 接合面高点、毛刺或异物改变夹紧接触 | 清洁并检查接合面与孔口,记录左右接缝状态 |
| 紧固顺序或夹紧条件不一致 | 先锁哪一侧,偏移方向就跟着变 | 夹紧力分布不均,传感器与夹块局部先接触 | 按设计指定顺序、条件和配套螺钉试装,不自定通用扭矩 |
| 底座支撑不稳 | 夹块单独试装正常,固定到机架后才偏 | 底面悬空或安装面受扭,改变孔轴线位置 | 核对底座接触与安装孔,分别检查自由与固定状态 |
| 测量状态没有定义 | 不同人测得位置偏差方向不同 | 使用的基准、测量截面、测力或传感器伸出量不同 | 统一参考基准、轴线拟合方法和伸出位置,保留锁前锁后记录 |
为什么同一个孔,锁紧前后测出的轴线不一样?
分体夹块的孔不是在所有状态下都保持不变。拧紧后,两半接合、夹持面接触、夹块及外壳受力都会改变;如果底座也参与固定,安装面的变化还会传到夹持孔。应明确图纸上的孔径和轴线是在哪种合装状态下验收,并同时记录传感器在最终位置的偏移。用标准芯轴测量时,也要说明它能代表哪些尺寸,哪些还要用实际配套件确认。
如果两半依靠配对加工实现精度,交付时应确认是否允许混装;如果要求互换,应验证不同组合,而不是只试原来的一对。对有检测位置要求的传感器,夹持轴线偏移和整机测量表现是两件事。样件报告应把零件几何、夹持后位置和设备校验结果分开记录。
下单前把这5件事说清楚
- 提交上下夹块、底座与传感器外壳图纸,标出实际夹持区。
- 明确孔径、合装基准、轴线位置及接缝的检验状态。
- 写清配对或互换要求、表面处理和夹持面的防护方式。
- 约定螺钉规格、紧固顺序和底座安装条件。
- 用同一测点比较松合、锁紧与整机安装状态,留存首件记录。
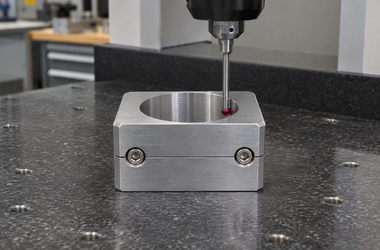
与莱图加沟通加工与检验方案
与莱图加沟通分体夹块时,可先确认定位销、螺钉及合装孔的加工顺序,再讨论如何检测夹紧后的轴线。唐经理:17706216422,可接收配套图和锁紧前后测量记录。样件按规定工况试装,批量明确是否需要配对标识及独立包装。
常见误区与采购建议
常见误区是调高一侧螺钉扭矩把传感器“拧回去”,或把孔口磨到看起来不偏。这可能增加局部夹持力、改变支撑关系,并不能稳定复现。应先定位底座、接缝还是孔形带来的变化,再由设计方确认调整范围。
FAQ
问:分体夹块必须合装后镗孔吗?
答:不一定,取决于基准和精度要求;无论如何应明确最终合装状态怎么验。
问:能夹住传感器就算合格吗?
答:不够,还要核对锁紧后的轴线位置和规定功能。
问:两侧接缝必须完全闭合吗?
答:按结构设计判断,不能把闭合作为所有夹块的通用要求。
问:芯轴检查能代替实际传感器试装吗?
答:芯轴有助于检验几何,实际外壳和安装条件仍需按项目核对。
问:可以把不同批次的上下夹块混装吗?
答:先确认是否按互换设计与检验;配对件应按标识使用。
总结
对比锁紧前后,再分别核对合装孔、接合面、紧固和底座。把夹持状态写进图纸和验收条件,比只检单片尺寸更能减少装机偏心。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com