直接答案:先区分多余毛刺和环体边缘变形,不能统一按剪掉处理
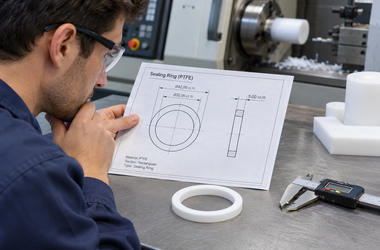
医疗检验设备外围配套机构的PTFE密封环,在终检或拆包时可能出现薄丝、局部翻边,或整段边缘向一侧卷起。外观相近,不代表原因一样。应保留环体原始摆放方向,比较加工后、去毛刺后与周转后的状态,先确认是多余材料未去净,还是设计截面已经变形,不把能装进槽当成密封合格。
5个原因与排查方向
| 原因 | 常见表现 | 实际问题 | 提前规避 |
|---|---|---|---|
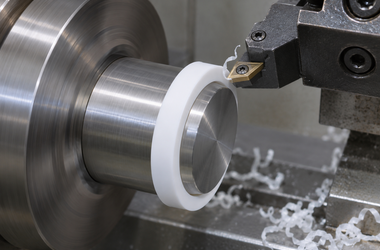
| 刀刃不锋利或挤擦 | 沿切削出口有薄丝和毛边 | 材料被拉扯或挤压,边缘没有干净切开 | 使用适合材料的锋利刀具,检查刃口状态与切削后的完整轮廓 |
| 薄环夹持和支撑不足 | 卸夹后局部翘起,内外缘状态不同 | 夹紧及加工受力使软薄结构变形 | 评审支撑与夹持接触,按自由状态检查,不以夹具上外形代替最终结果 |
| 切断与退刀形成翻边 | 一侧边缘更明显,缺陷方向有规律 | 最后分离或退刀区域留有拉伸边和残余连接 | 明确工序方向和末段加工方式,首件观察切断边与另一侧的差别 |
| 去毛刺改变了设计边缘 | 清理后有缺口、圆角过大或局部削薄 | 把毛刺与功能截面一起去除 | 区分允许倒钝区域与功能边,确认工具、方法及处理后复检项目 |
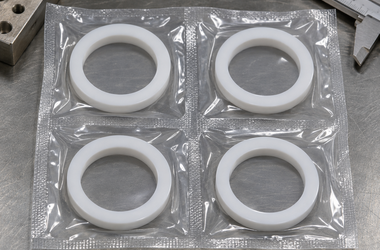
| 清洗和周转使边缘受压 | 加工后正常,堆放或拆包后才卷起 | 叠压、卡夹或包装空间不足改变环体形状 | 让零件按确认方式平放和隔离,检查包装前后状态 |
为什么把薄丝去掉,也不代表密封环已经合格?
去毛刺处理的是多余材料;如果边缘本体被拉薄、压卷或切出缺口,去掉可见薄丝并不能恢复原来的截面。应在处理前先定位缺陷,再按图检查内外径、厚度及边缘形状。密封功能还涉及配套槽、压紧和工况,不能由外观恢复或一次装入直接推断。
PTFE材料较柔软,测量和搬动本身也可能影响薄环状态。检验时应明确支承、测力和接触方式,避免用强行压平掩盖自由状态的变形。不同填充牌号与截面设计不能混用同一套经验;材料、加工与周转要求应随项目确认,不把一种环的处理方法当作通用工艺。
下单前把这5件事说清楚
明确PTFE牌号、填充状态及环体截面,不仅给内外径。
标出功能边、允许倒钝区和边缘缺陷判定要求。
说明自由状态的测量支承、测力、位置和必要的形状检查。
约定去毛刺、清洁、搬运和独立包装方法。
提供配套槽与装配条件,分开确认尺寸、外观及密封验证。
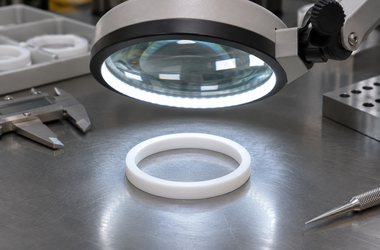
与莱图加沟通加工与检验方案
与莱图加沟通时,可提交翻卷首次出现的工序和同方向照片,评审薄环支撑、切断与去毛刺流程。样件把加工后、清洁后和包装后的状态对应记录。唐经理:17706216422,可接收截面图及包装要求,便于提前确定加工与验收范围。
常见误区与采购建议
常见误区是用手拉直、随手剪边或压平后直接装配。这些处理可能改变截面并产生新缺口,也会破坏原始分析依据。需要返修时,应先确认是否仍有足够余量、能否恢复规定形状,以及后续如何复检;不具备恢复条件的异常件应按项目流程处理。
FAQ
问:边缘翻卷都是切削毛刺吗?
答:不是,还可能是环体受力变形或周转损伤。
问:剪掉薄丝就能交付吗?
答:需先确认没有损伤功能边,再按约定项目复检。
问:压平后尺寸合格就可以吗?
答:应按图规定的状态验收,不能用临时压平掩盖自由状态变形。
问:同一方法适合所有PTFE牌号吗?
答:不能,填充状态、截面和要求不同,需要分别确认。
问:外观正常就能保证不漏吗?
答:不能,密封性能需按配套结构和规定工况另行验证。
总结
先把毛刺、边缘损伤和环体变形分开,再检查刀具、支撑、切断、去毛刺和周转。明确功能边与最终测量状态,能避免清理外观时进一步改变密封截面。
有零件加工需求请扫码,唐经理:17706216422(电话微信同号)
邮箱:tanghangyun@laitujia.com