本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文说明长径比孔系如何建立稳定机械轴线,以及为什么镜片、目标板装入后仍需用自准直或实际光路复测。 项目评估时应首先确认:机械同轴度是必要条件但不是最终结论;关键孔与端面应共基准加工,装配后用光学方法验证真实光轴。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕准直仪精密零件 准直管与目标板同轴度整理。对于这类项目,莱图加建议先确认准直管轴线、镜座止口、目标板基准、端面垂直度、内孔阶差、装调余量和光学复测,再确定打样、检测和量产方案。
先建立机械轴线与光轴映射
准直仪的功能轴线由物镜、准直管、分划板或目标板共同形成。机械图纸应定义镜座止口、内孔、端面和外部安装面的关系,并说明哪些特征代表光学中心。仅给多个孔各自尺寸而没有共同基准,制造端无法判断哪条轴线最重要,装调时只能靠大范围补偿。
长孔加工容易形成锥度和阶差
准直管通常长径比较大,刀杆挠曲、热伸长、排屑和翻面找正会造成锥度、鼓形或轴线折线。可通过稳定支承、分阶段镗削或珩磨控制,并尽量在一次装夹内完成镜座止口与关键内孔。必须两端加工时,要设计可恢复的基准并测量多截面轴线。
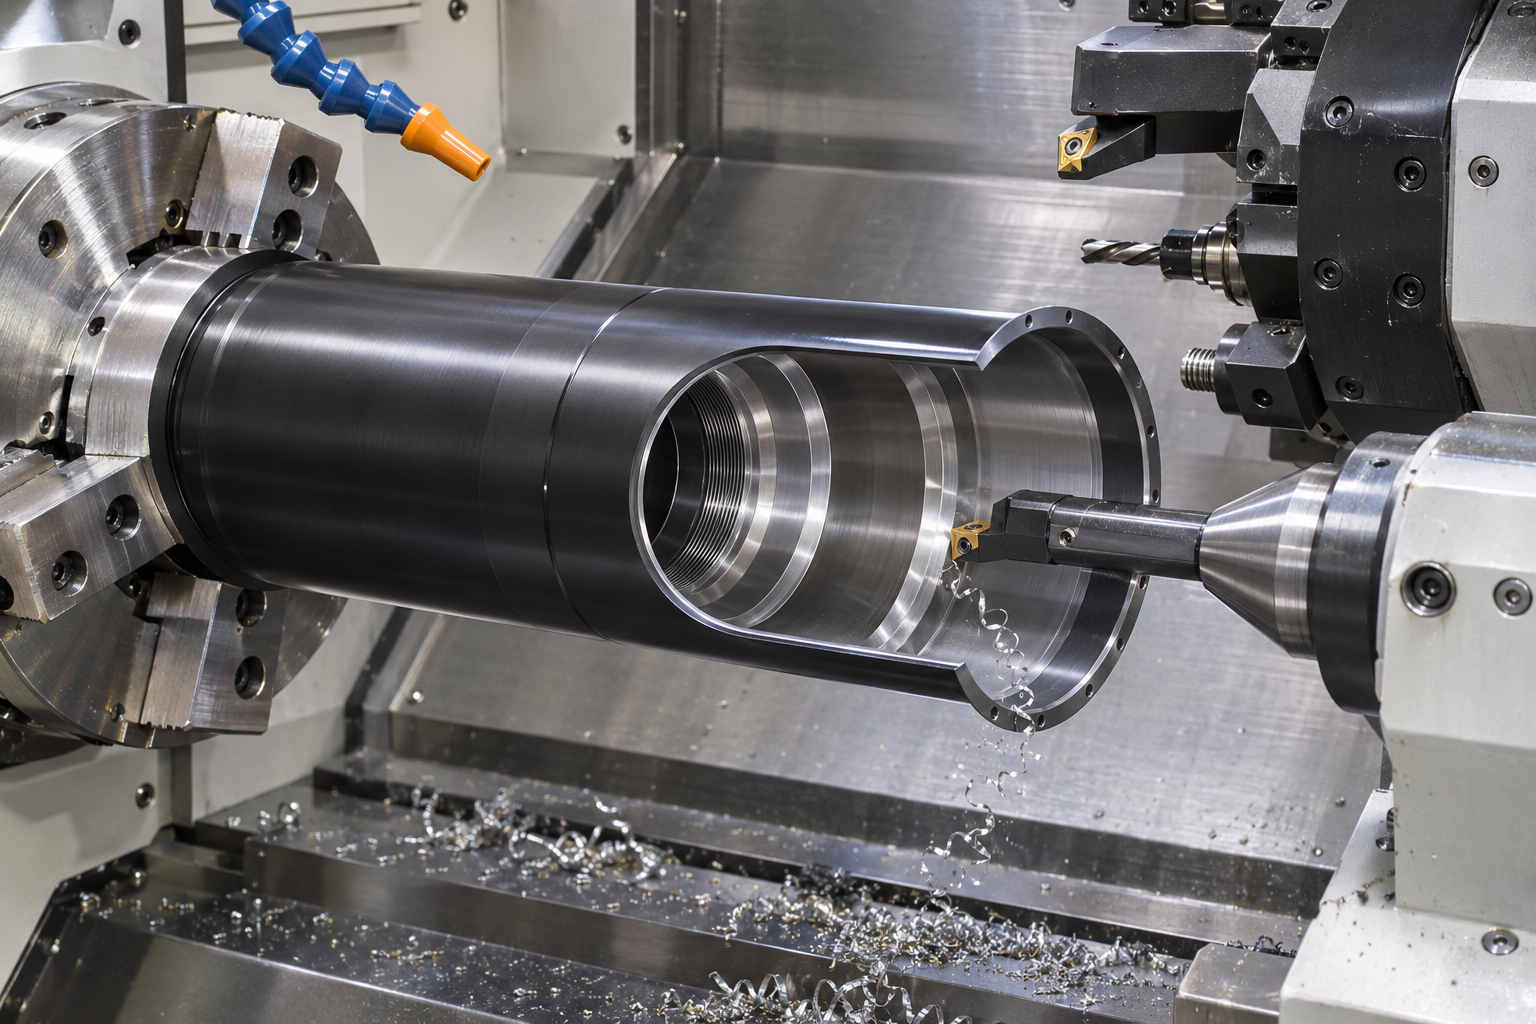
图 1 长孔、止口与端面应围绕共同机械轴线完成。
端面和止口决定镜片姿态
镜片的轴向位置由台阶端面控制,径向位置由止口或镜座控制。端面垂直度、接触带宽、倒角和压环螺纹都会影响装入后的倾斜。表面处理或消光涂层不能堆积在功能接触面。装配前应检查毛刺、颗粒与清洁度,避免以压紧力纠正不良接触。
目标板支架要同时控制位置和角度
目标板中心即使落在管轴附近,板面倾斜也会改变成像和准直结果。支架的安装面、定位孔和调节机构应围绕同一基准设计,留出可验证的调节余量。锁紧后要复查位置与姿态,防止调节螺钉和弹簧预紧引起回跳。
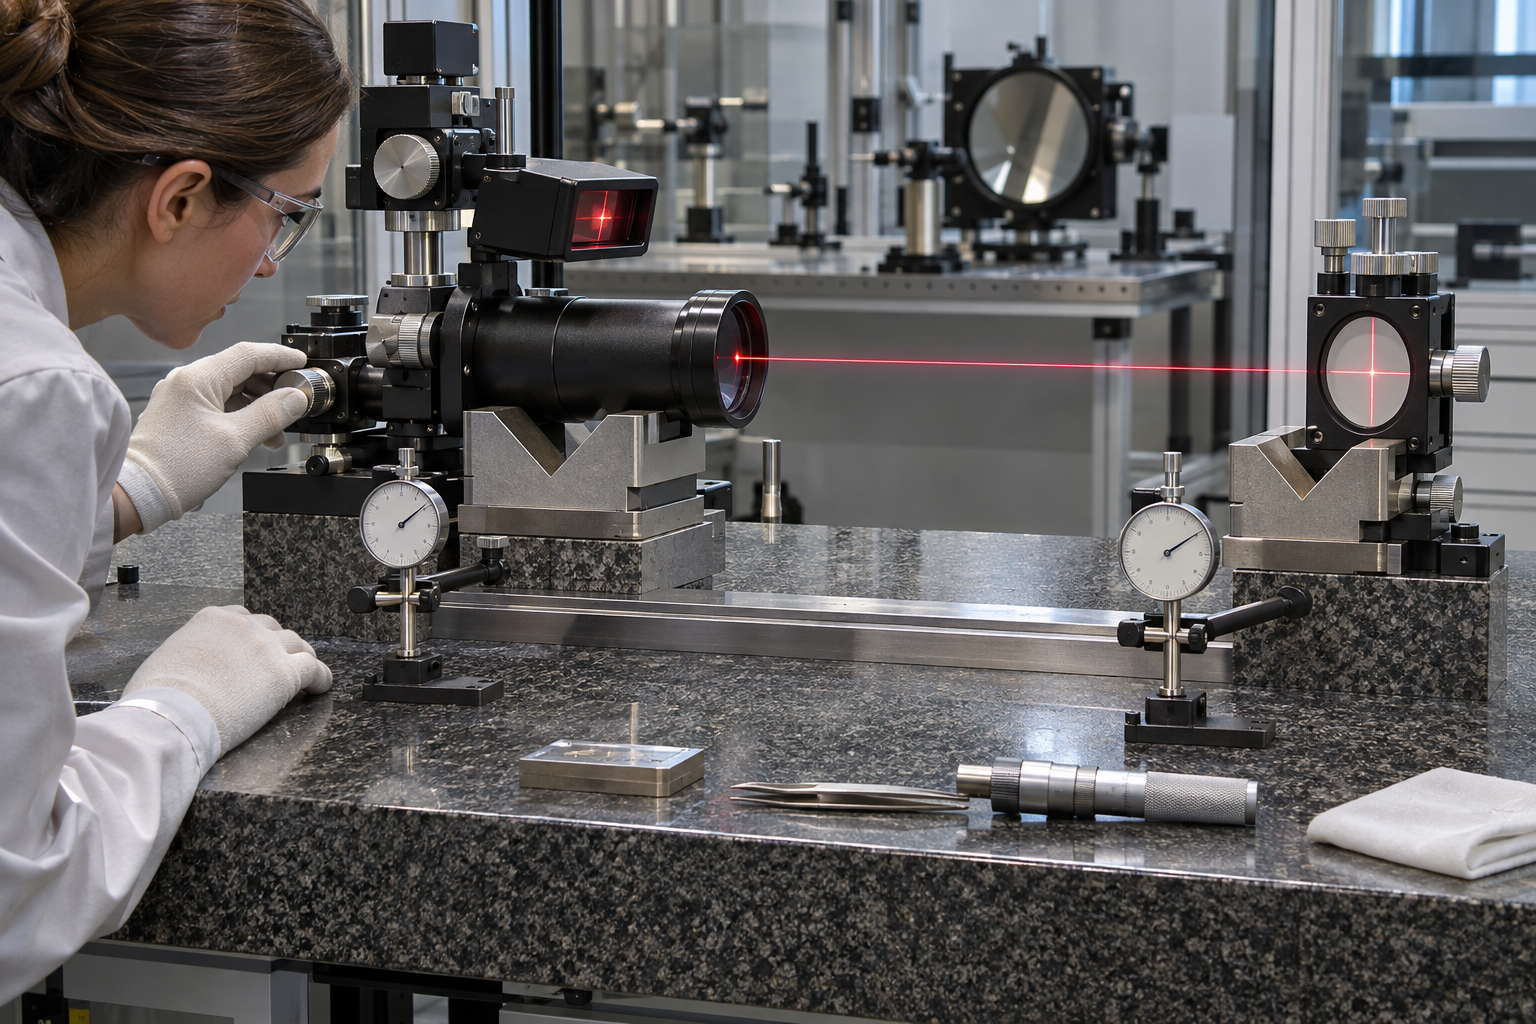
图 2 最终光轴需在镜组和目标板装配后复测。
材料与温度影响长管轴线
铝合金有利于减重,但热膨胀较大;钢或低膨胀材料则有不同的质量、成本和加工特性。材料选择应由工作温区、长度、稳定时间和系统误差预算确定。加工与检测要记录温度,长件在不同支撑方向下也可能因自重出现形状差异。
最终以光学复测确认系统
机械报告可证明孔轴、端面和目标板基准的几何关系,但不能覆盖镜片楔角、装配应力和实际光学中心。装配后应使用自准直仪、干涉或项目批准的光路方法验证。机械与光学结果若不一致,应沿基准链定位原因,而不是任意扩大机械公差。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 机械同轴合格但光斑偏移 | 镜片光轴、安装应力或目标板姿态未被机械报告覆盖 | 机械检测后追加自准直/实际光路验证 | 孔系同轴、目标姿态和光斑数据 |
| 翻面后内孔阶差 | 基准转换和长径比加工引入轴线偏移 | 尽量同装夹完成关键孔并设置可恢复基准 | 多截面孔轴和端面垂直度报告 |
| 锁紧镜组后准直变化 | 压持不均或接触面污染造成镜组倾斜 | 限制压持并固定清洁和锁紧顺序 | 锁紧前后光学复测与装配记录 |
常见问题
机械同轴度合格是否一定准直
不一定。镜片自身、压持和目标板姿态也会影响光轴。
长管能否两端分别加工
可以,但需有可恢复基准,并验证两段轴线与端面关系。
黑色消光处理可否覆盖内孔基准
应按设计遮蔽和复检,处理层不能破坏镜座止口及功能接触面。
莱图加项目建议
机械同轴度只能作为光轴建立的前提。莱图加建议在统一装夹中完成关键孔与端面,并用自准直或实际光路验证目标板、镜组和管体的最终轴线关系。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于准直仪精密零件 准直管与目标板同轴度的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
机械同轴度是必要条件但不是最终结论;关键孔与端面应共基准加工,装配后用光学方法验证真实光轴。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。

扫一扫添加与我们联系 钱工15371462864