本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文解释为什么量规合格仍可能出现累积位置误差、爬行和回差,并把螺纹几何、配对表面、润滑和支承条件纳入同一验证方案。 项目评估时应首先确认:微调螺纹的合格不能由单一通止规决定;必须用实际配对件验证全行程导程、正反向回差和规定条件下的启动/运行力矩。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕光学仪器精密螺纹零件 导程误差与摩擦力矩整理。对于这类项目,莱图加建议先确认螺纹规格、有效导程、配合等级、端部支承、回程间隙、摩擦力矩和测量不确定度,再确定打样、检测和量产方案。
导程误差会直接变成位移误差
微调机构把旋转转换为轴向位移,螺纹每圈的实际前进量因此决定位置。渐进、局部和周期性导程误差会在不同位置表现为比例偏差或起伏。项目应规定有效行程、采样位置和误差评价方式,不能只检查名义螺距。加工机床的传动、热状态、刀具和安装偏心都可能进入导程误差。
有效径与牙型影响配合和载荷
有效径决定螺纹侧面接触位置,牙型角、牙侧表面和圆度则影响载荷分布。通止规适合判断特定极限,但通常不能完整描述全行程导程、回差或摩擦。精密微调件应结合三针法、影像/CMM或专用螺纹测量,并明确测量不确定度和温度条件。
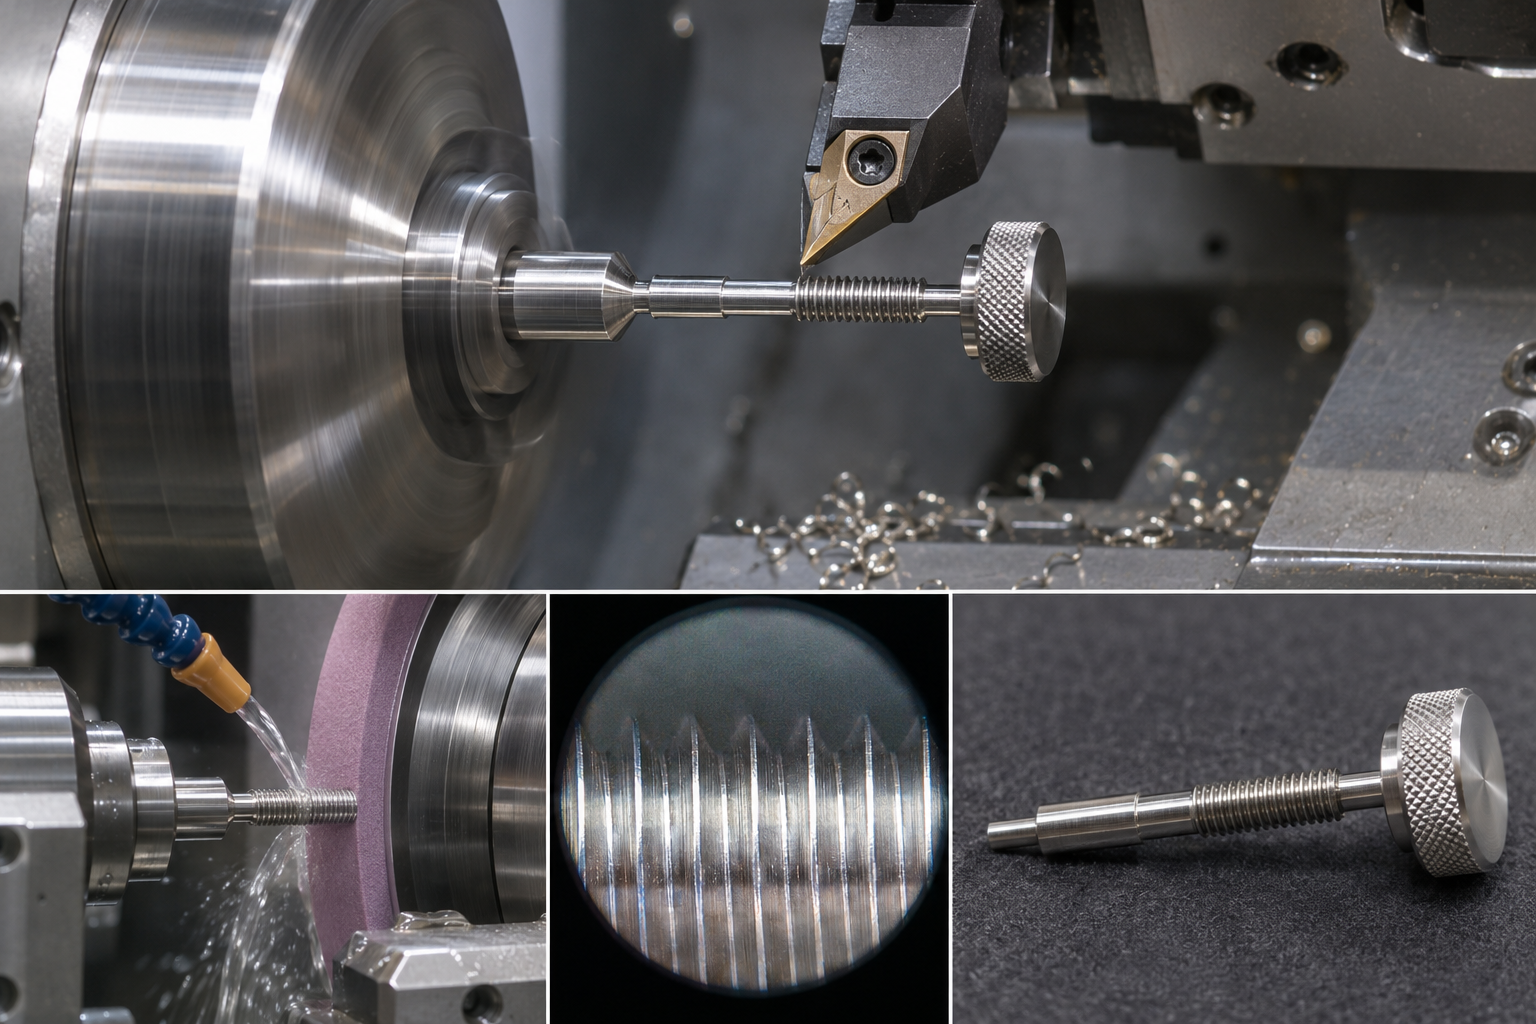
图 1 螺纹、支承轴颈和端部功能面应保持共同轴线。
摩擦力矩不是越小越好
力矩过大可能导致爬行和调节疲劳,过小则可能在振动下回退。启动与运行力矩还受材料组合、粗糙度、表面处理、润滑、预紧和轴线偏斜影响。摩擦属于系统结果,不能只给单个螺杆标注一个“手感”要求。应以代表性螺母、支承和装配条件进行成对测试。
加工路线要保护螺纹轴线
精密螺杆的支承轴颈、端部球头或推力面应与螺纹轴线一致。若螺纹加工和轴颈精加工使用不同临时基准,装配后会形成周期性阻力。可在稳定中心基准下安排车削、磨削或研配,热处理或表面处理前后复测弯曲和有效尺寸,并保护牙侧不被磕碰。
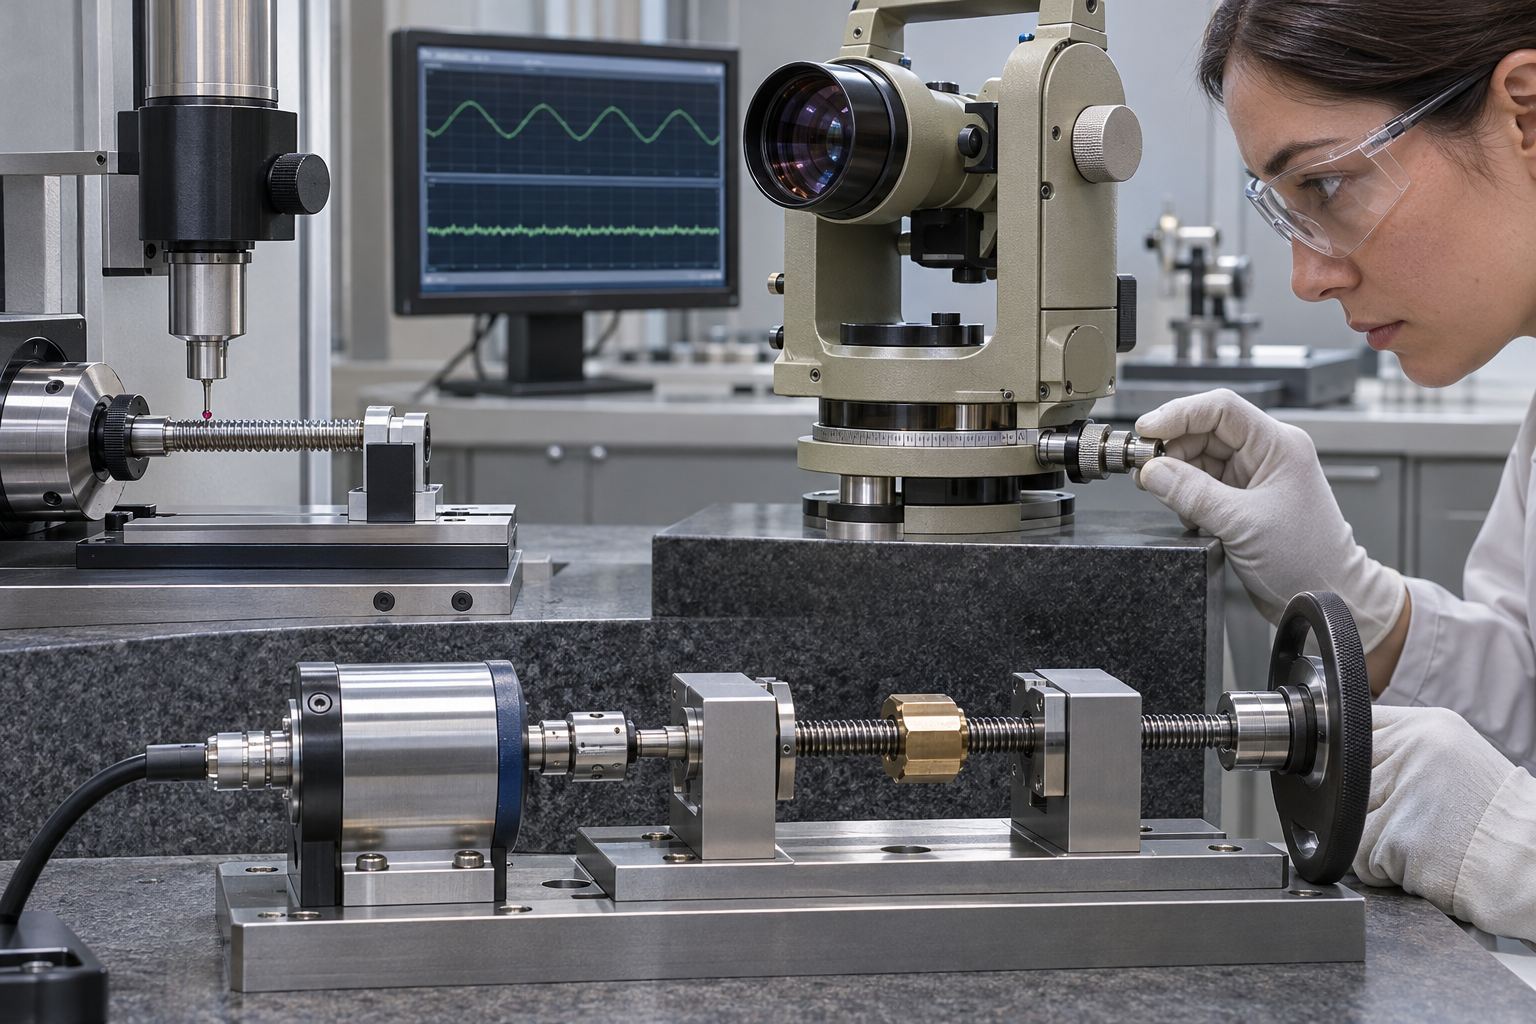
图 2 位移曲线与正反向力矩需在固定配对和润滑条件下记录。
配对、清洁和润滑必须标准化
同一螺杆换用不同螺母,力矩和回差可能变化;清洁残留和润滑量也会改变结果。量产要规定配对规则、清洗方法、润滑剂与施加量、磨合行程和检测速度。若项目需要真空或低析出环境,还要由系统责任方确认材料和润滑方案,不能沿用普通机油。
用位移与力矩曲线完成验收
可用角度编码器和位移测量构建全行程导程曲线,用校准过的扭矩装置记录正反向启动/运行力矩。量程、分辨率和校准应与要求匹配。NIST资料表明导程误差会影响配合和载荷分配;具体产品限值仍需由机构误差预算和使用体验目标确定。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 全行程位置误差累积 | 螺距系统误差、机床传动或热状态造成渐进导程误差 | 在稳定温度下加工并按有效行程校准导程 | 多位置线位移或角位移误差曲线 |
| 微调出现爬行或手感不一 | 表面、润滑、配合与轴线偏斜共同改变摩擦力矩 | 配对精整并固定清洁、润滑和装配条件 | 正反向启动/运行力矩与重复性记录 |
| 通止规合格但回程间隙大 | 量规未覆盖实际配对间隙和支承误差 | 增加代表性螺母配对与系统级回差验证 | 配对间隙、轴向窜动和回差数据 |
常见问题
通止规合格是否足够
不够。它通常不覆盖全行程导程、配对回差和摩擦力矩。
力矩越低调节越精密吗
不一定。过低可能自松,过高会爬行,应按预紧、振动和操作方式确定窗口。
螺杆与螺母能否随机配对
需看设计。高一致性微调机构通常要验证互换性或建立受控配对规则。
莱图加项目建议
把导程误差、回程间隙和摩擦力矩分开定义,并固定润滑、装配和测量条件。莱图加建议以代表性螺母成对验证,记录全行程位置误差与正反向力矩,而不是只依靠通止规。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于光学仪器精密螺纹零件 导程误差与摩擦力矩的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
微调螺纹的合格不能由单一通止规决定;必须用实际配对件验证全行程导程、正反向回差和规定条件下的启动/运行力矩。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。

扫一扫添加与我们联系 钱工15371462864