本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文将安装座几何与编码器信号联系起来,强调具体间隙和容差必须来自所选产品安装手册,不能跨型号套用。 项目评估时应首先确认:安装面合格只是前提;标尺锁紧、读数头姿态、温度约束和全行程信号质量共同决定反馈系统能否稳定工作。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕光栅尺安装座精密加工 平直度与读数头间隙整理。对于这类项目,莱图加建议先确认尺带或标尺基准、安装面平直度、读数头间隙、平行度、热膨胀、紧固顺序和信号质量,再确定打样、检测和量产方案。
先按具体编码器确定安装窗口
开放式线性编码器通常由标尺和扫描头组成,不同型号的安装间隙、俯仰、偏航和横滚容差不同。工艺人员应取得完整型号和最新版安装手册,再反推安装座平直度、侧肩与调节范围。没有部件手册时,不应给出通用毫米数或把其他品牌参数直接套用。
安装面形状会改变读数头间隙
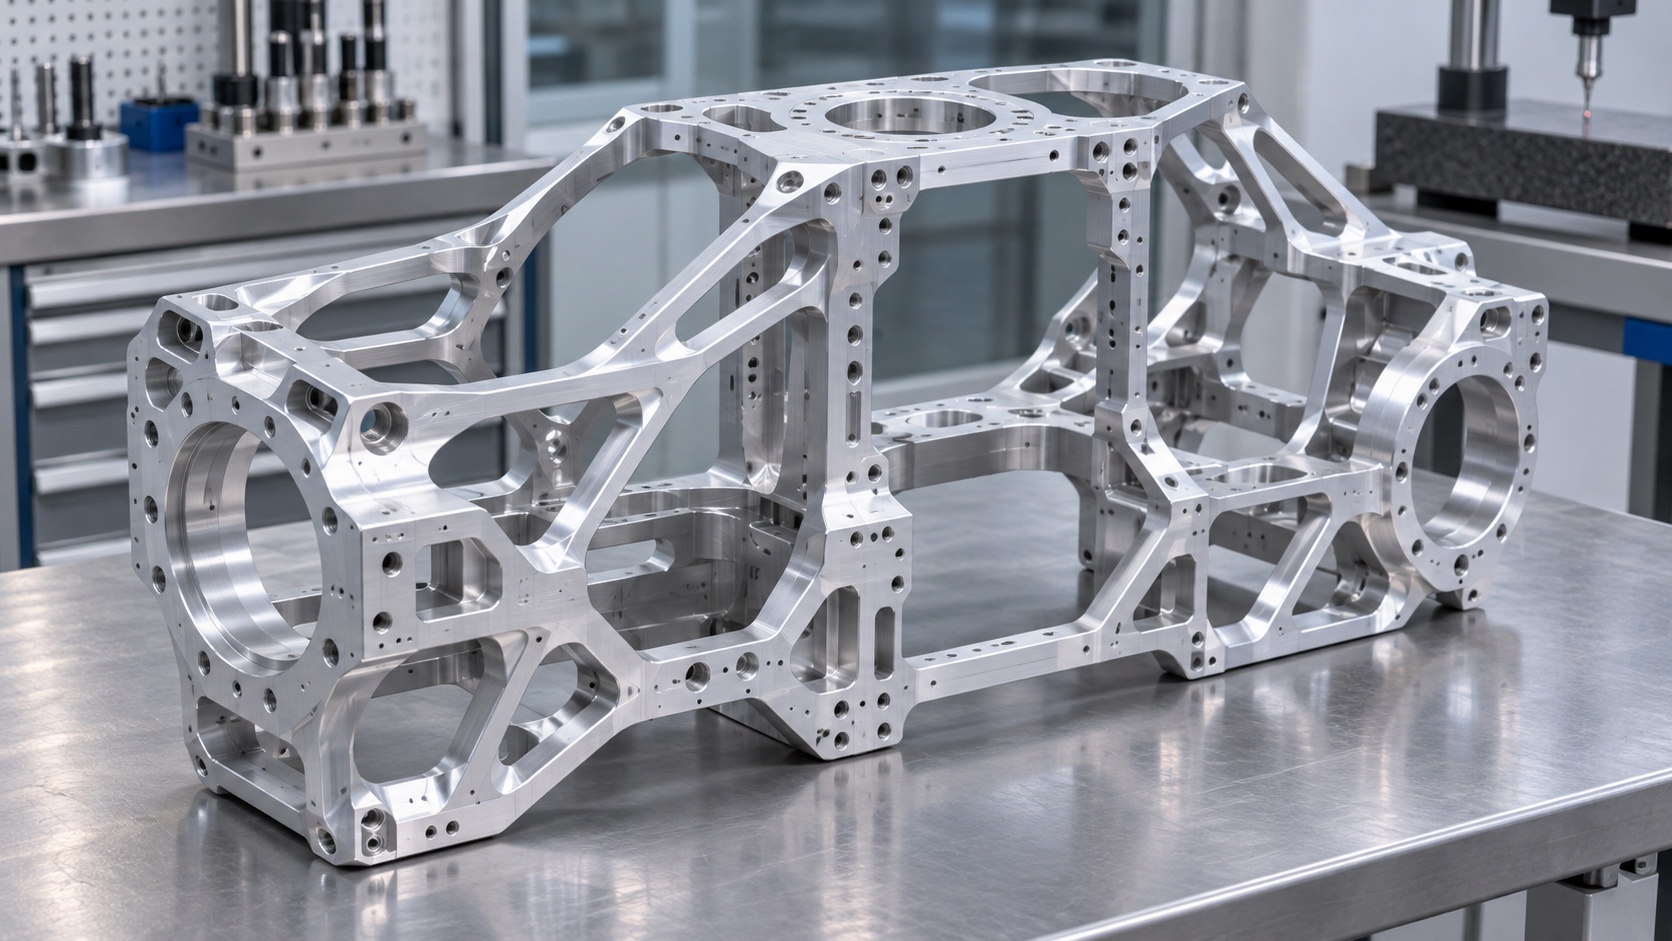
长行程安装面即使两端高度合适,中间翘曲仍会使读数头间隙变化。需要在规定支撑和温度下评价整条面,而不是只测几个端点。基准侧肩、螺钉沉孔和接缝也可能让标尺局部弯曲。粗精加工宜分开,均衡去料并在松夹后复测。
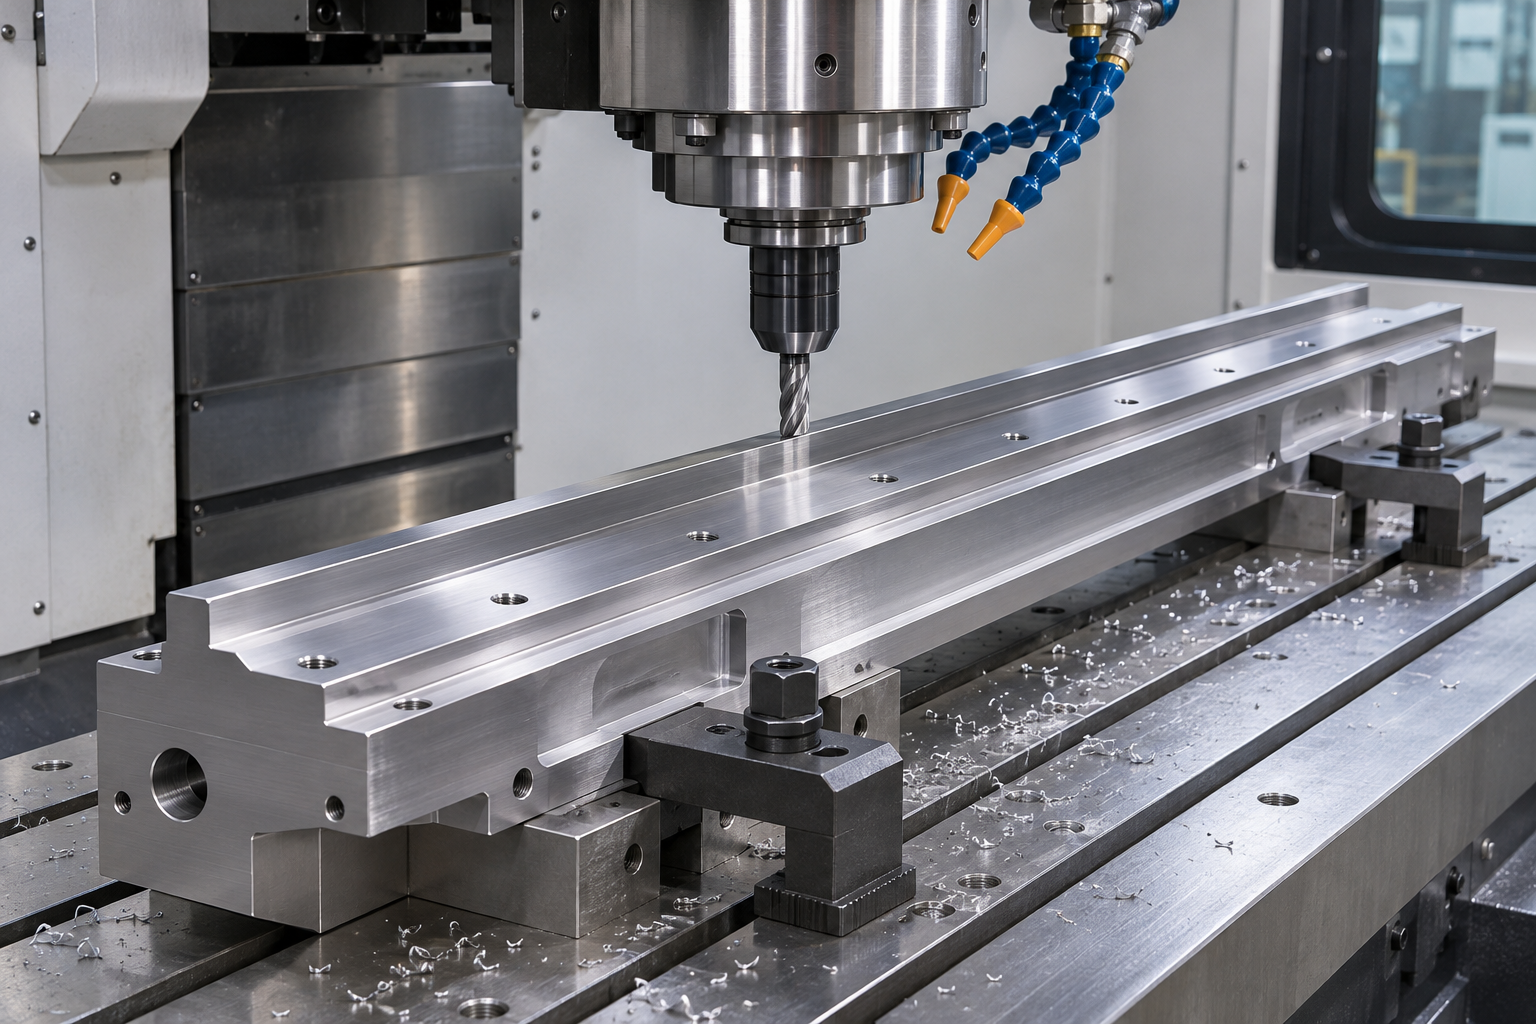
图 1 长安装面需要控制整体形状并在松夹后复测。
标尺热膨胀与约束方式要匹配
标尺、安装座和机体材料的热膨胀系数可能不同。固定点、弹性安装或粘接方式应服从厂家设计,不能通过增加紧固点强行贴平。温度变化下的相对位移会转化为位置误差或局部应力。装配记录应包含环境温度、安装顺序和固化条件。
读数头支架要有刚度和调节性
读数头支架既要保持间隙和姿态,又要允许初始装调。过薄会受线缆力或锁紧力变形,过度约束则难以调到手册窗口。加工时控制安装面、孔系和参考边关系;装配时使用厂家量规或规定工具,固定锁紧方向并复查全行程。
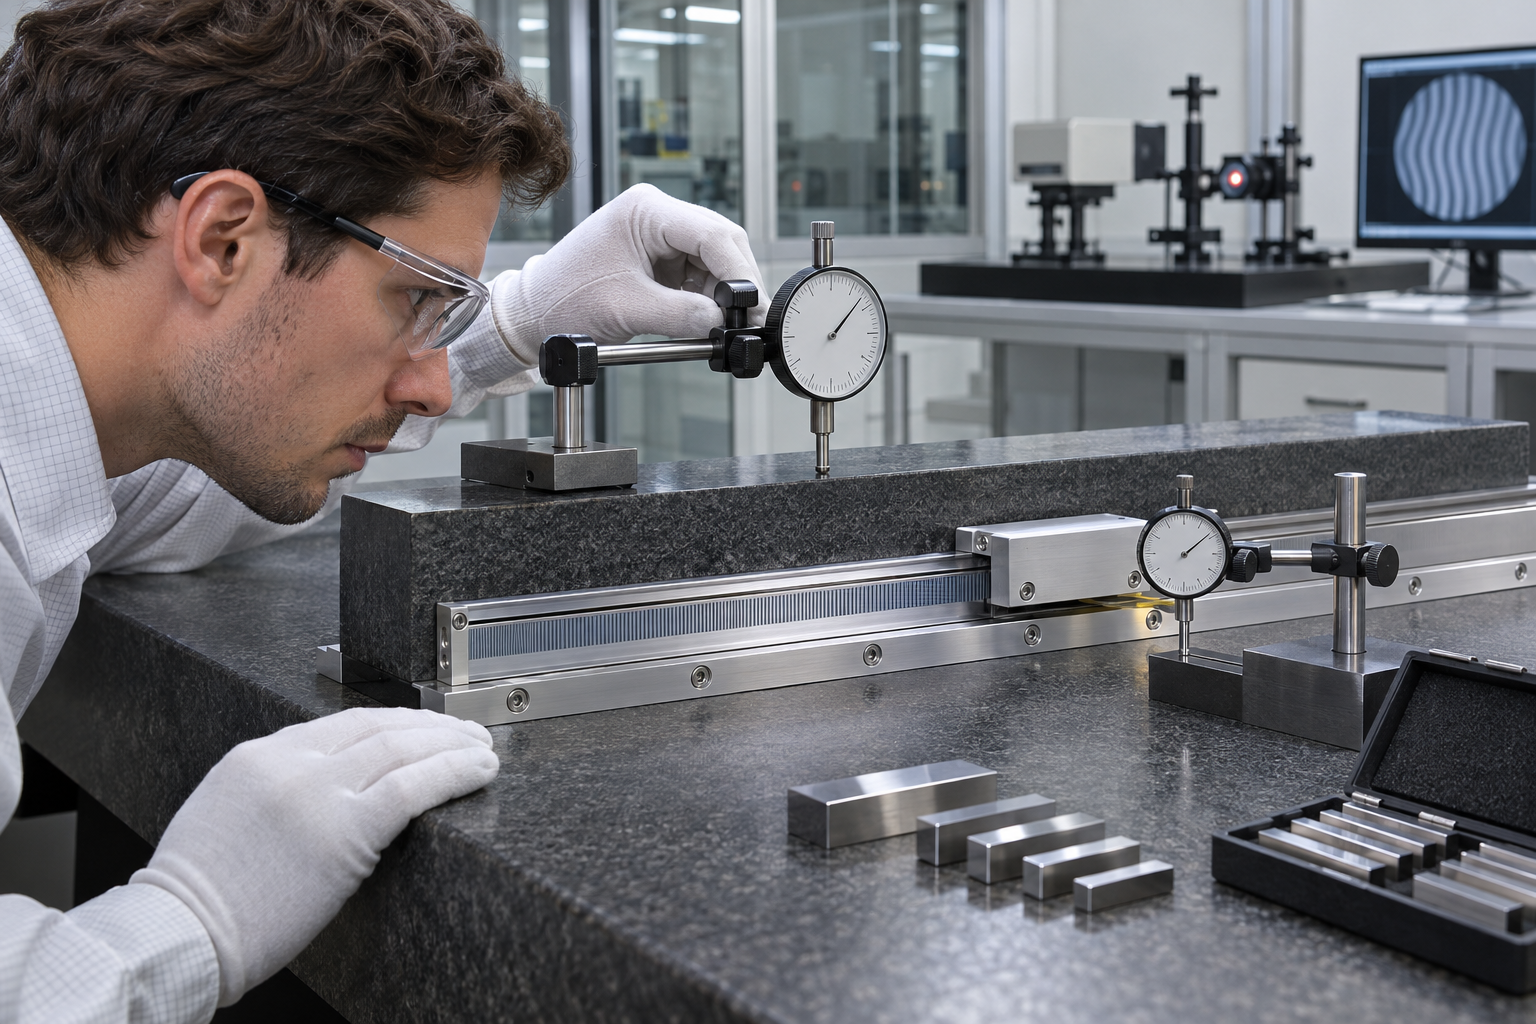
图 2 具体间隙和姿态必须按对应编码器手册设置。
表面处理与洁净度同样重要
阳极氧化、涂层或残留毛刺会改变安装高度和接触状态;油污、切屑也会让标尺局部翘起。功能面应规定遮蔽和处理后复检,装配前按编码器要求清洁。磁性或反射式产品还可能对材料、污染和光学表面有不同限制,必须按手册执行。
最终要看信号与位置结果
HEIDENHAIN资料明确指出应遵守安装公差以获得规定信号质量。装配完成后应沿全行程检查信号、参考点与重复定位,并与机械几何数据对应。若局部信号下降,需排查间隙、姿态、污染和标尺变形,而不能只调电子阈值掩盖机械问题。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 局部信号幅值下降 | 读数头间隙或偏航/俯仰超出对应产品安装窗口 | 严格按编码器手册设定间隙和姿态 | 全行程信号质量与安装几何记录 |
| 锁紧后标尺弯曲 | 安装面不平、紧固顺序或热膨胀约束不当 | 修正安装面并按手册执行渐进锁紧 | 自由状态、锁紧后平直度和温度记录 |
| 重复安装出现位置偏差 | 定位基准和读数头复位方法不一致 | 设置可复现基准并固定装调量具与程序 | 拆装前后零位和全行程比对数据 |
常见问题
读数头间隙有没有统一值
没有。必须使用所选编码器型号的安装手册和量规。
能否用螺钉把标尺强压贴平
不建议。可能引入应力和局部弯曲,应按厂家固定方式安装。
三坐标测完安装面是否就结束
还需装配后检查全行程信号质量、参考位置和重复性。
莱图加项目建议
先按所选光栅尺手册锁定安装公差和读数头间隙,再加工安装面。莱图加建议分自由状态与锁紧状态复测,并用全行程信号质量和位置重复性确认几何结果。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于光栅尺安装座精密加工 平直度与读数头间隙的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
安装面合格只是前提;标尺锁紧、读数头姿态、温度约束和全行程信号质量共同决定反馈系统能否稳定工作。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。

扫一扫添加与我们联系 钱工15371462864