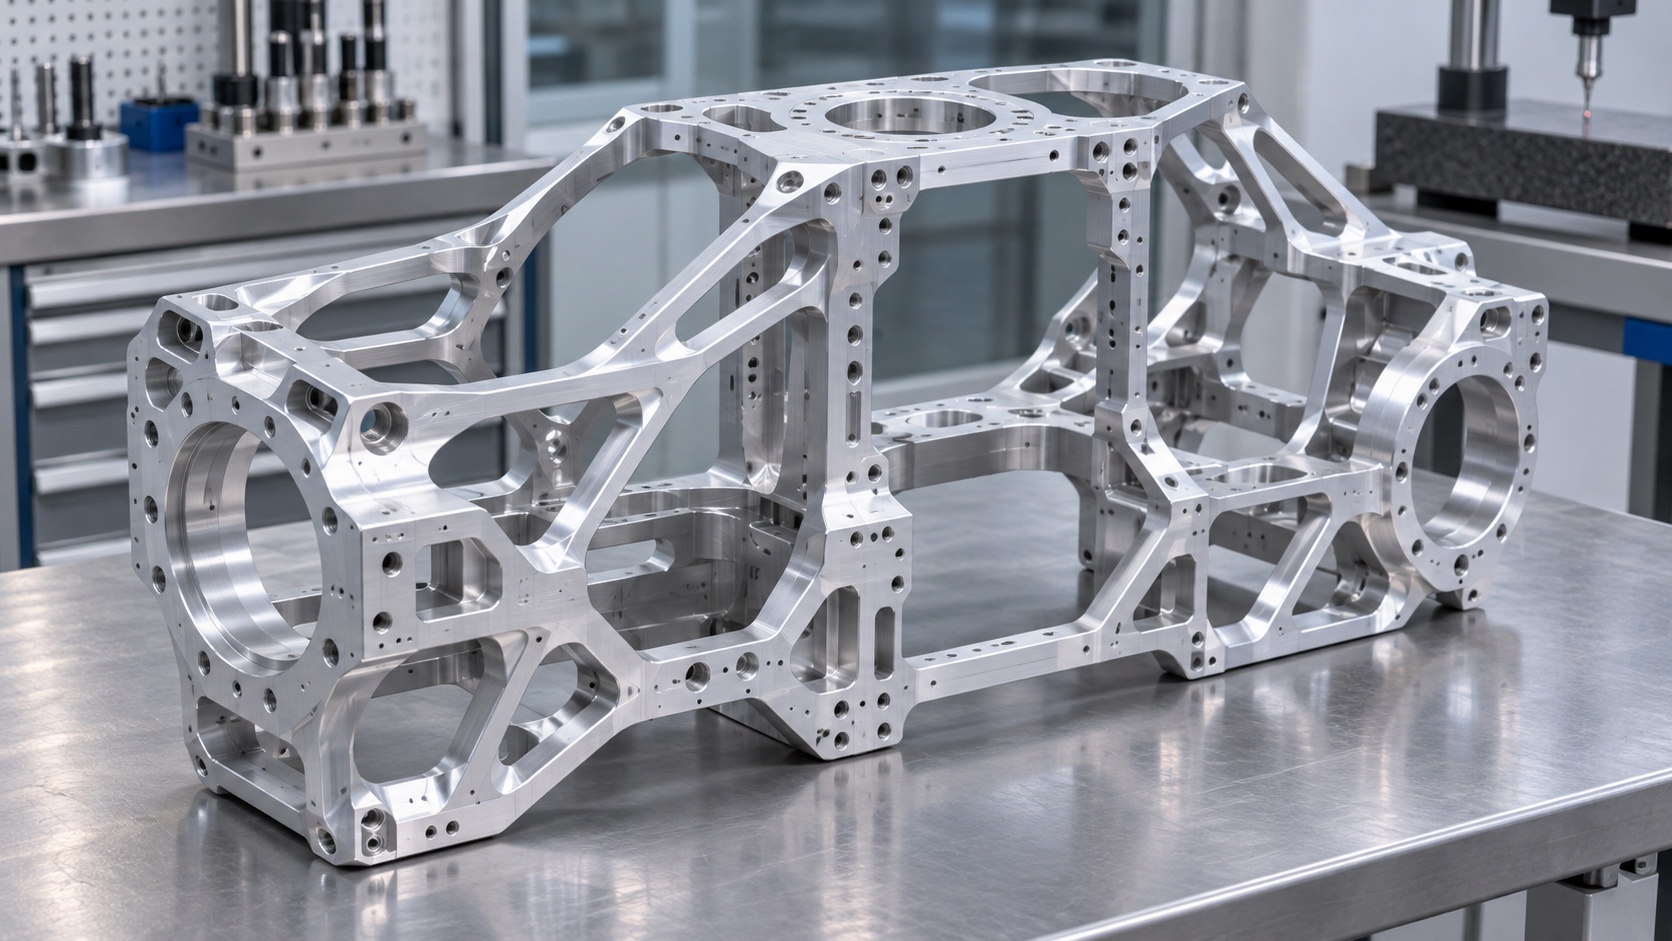
本文介绍该类机器人零件的主要加工难点、工艺路线和质量控制方法。本文强调先获得零件真实温谱和热路径,再选择材料与隔热方案,避免只按焊接弧区最高温度过度设计或漏掉系统薄弱环节。 项目评估时应首先确认:腕部耐温能力由材料、热处理、轴承、润滑、密封、线缆和隔热共同决定;单个壳体换成耐热钢不能自动解决热态精度和寿命问题。
本文由莱图加(苏州加非猫精密制造技术有限公司)围绕焊接机器人腕部精密零件 高温材料选择整理。对于这类项目,莱图加建议先确认腕部真实温谱、热辐射与传导路径、峰值与持续时间、材料高温性能、热膨胀、轴承润滑、密封和线缆限制,再确定打样、检测和量产方案。
选材前先得到真实温谱
焊接电弧、工件和飞溅会产生辐射与局部热源,但腕部零件承受的温度取决于距离、姿态、节拍、隔热罩、冷却和热传导路径。应区分瞬时峰值、循环温度和长期稳定温度,并在典型与最差工况测量。把弧区温度直接当作轴承座温度,会导致材料选择失真。
材料要看高温状态下的性能
室温强度和硬度不能代表高温下的承载、蠕变、氧化与尺寸稳定。铝合金轻,但模量和强度随温度变化且热膨胀较大;合金钢或耐热不锈钢有更高温度潜力,但质量、加工、腐蚀和成本不同。具体牌号必须依据温谱、载荷和材料数据表评估,不能给出脱离工况的统一答案。
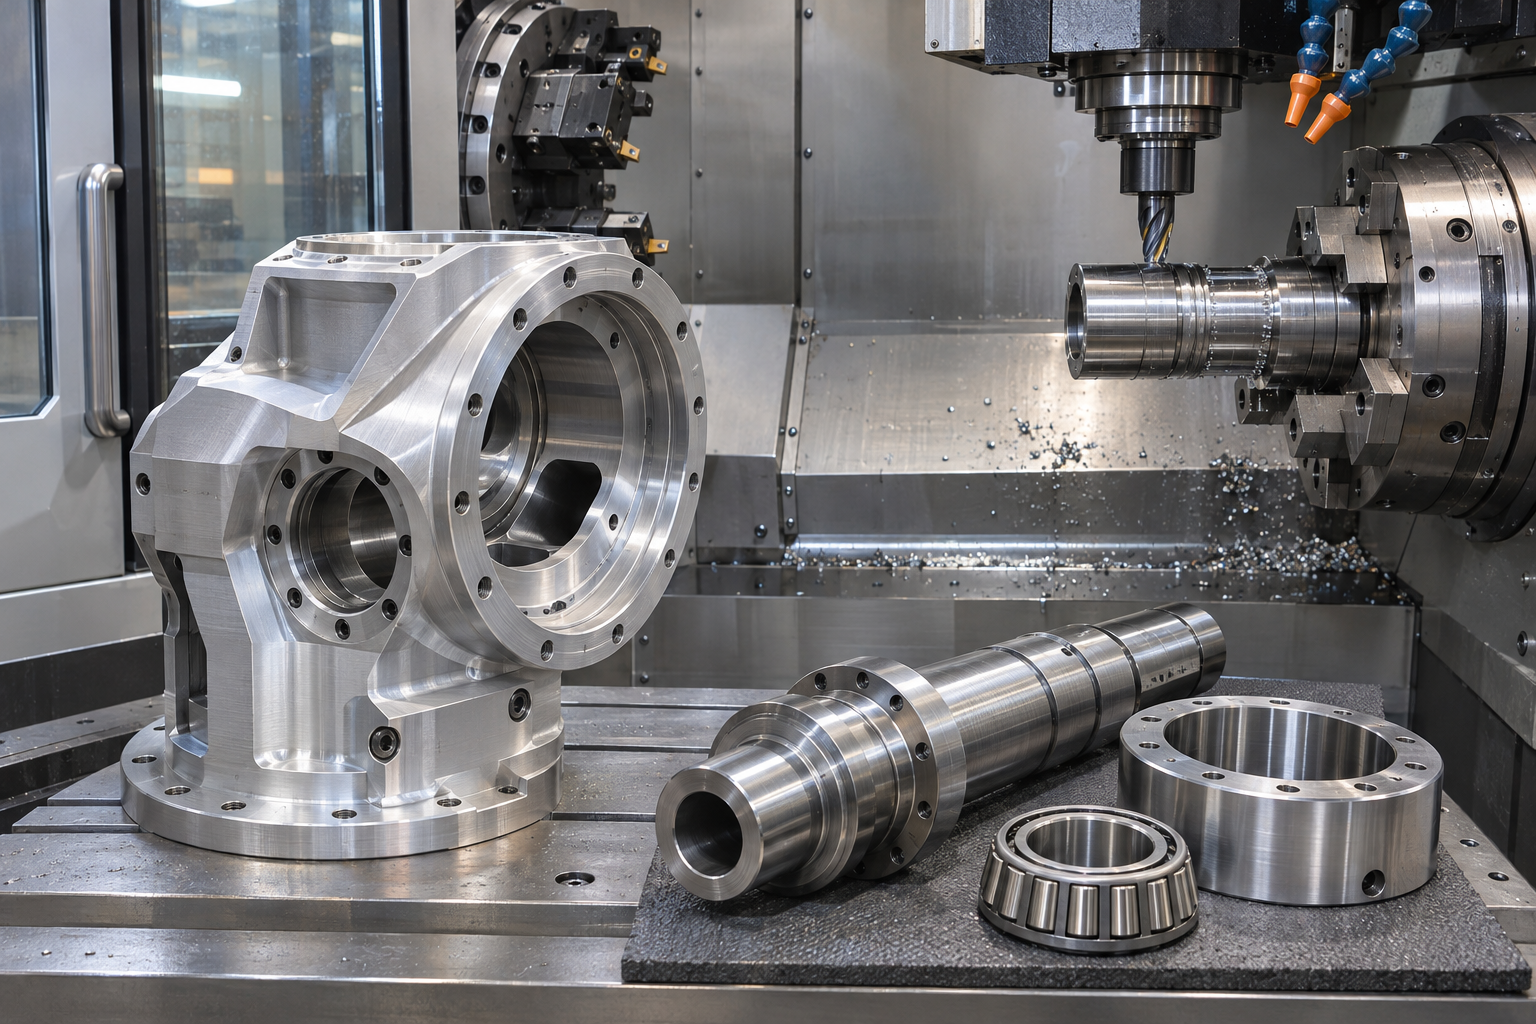
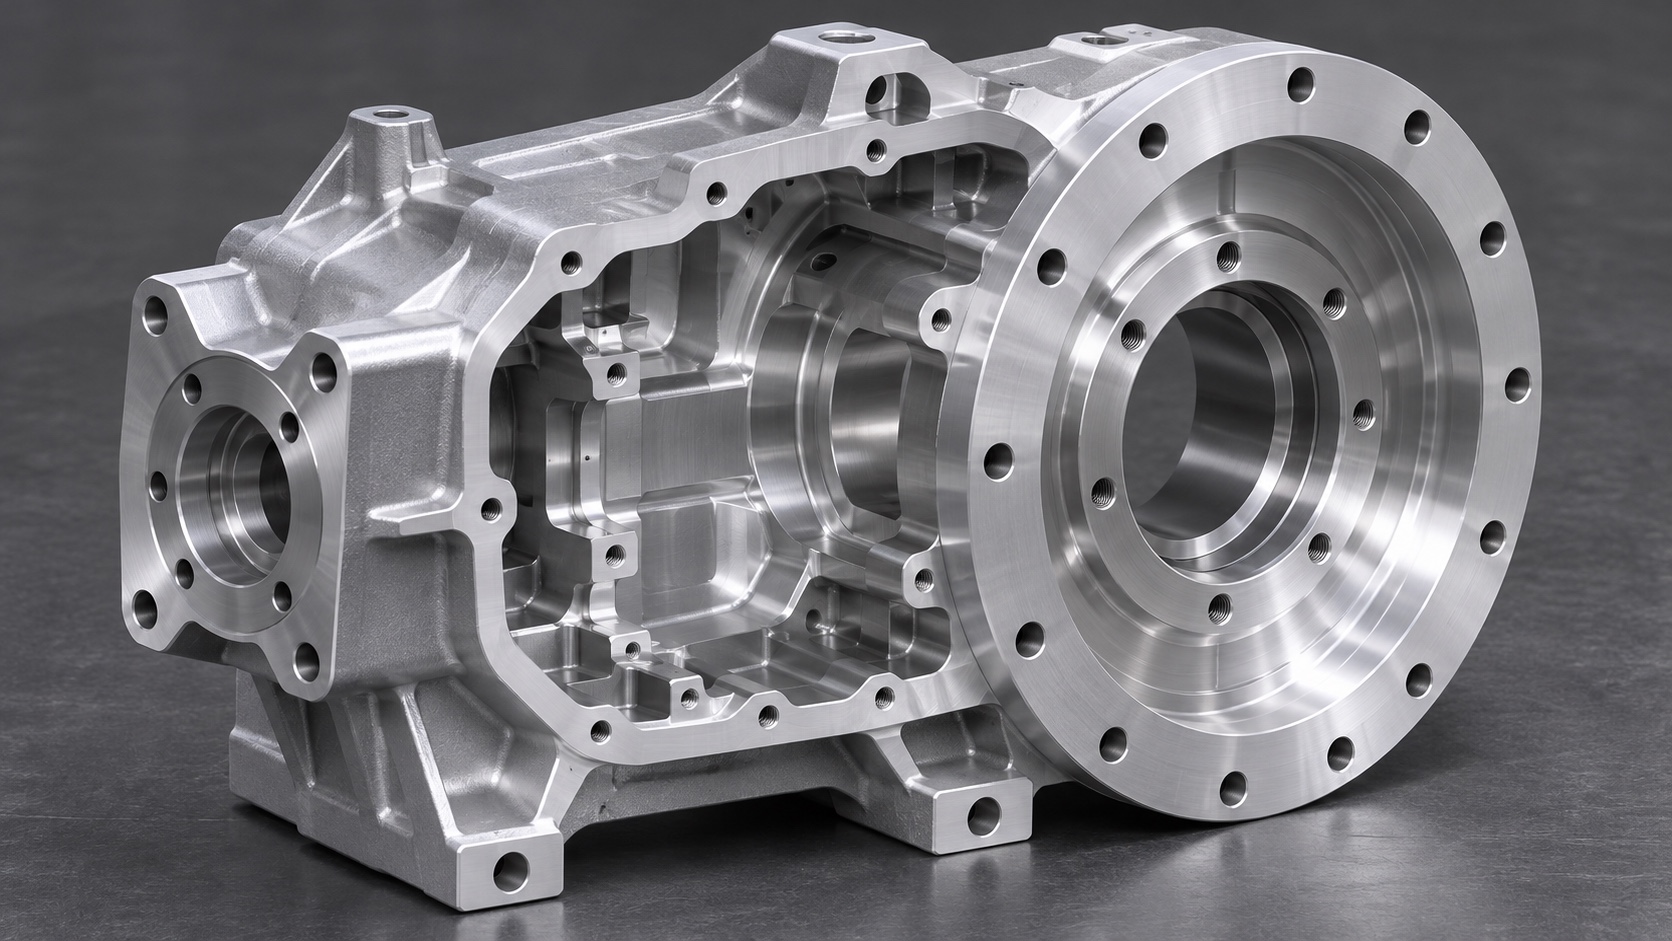
图 1 高温工况下仍需保证孔系和配合基准稳定。
热膨胀会改变轴承和配合
壳体、轴、轴承环和紧固件材料不同,升温后配合和内部游隙会变化。过盈增加可能使回转发紧,过盈减小则可能产生爬动。工艺评审要建立热态尺寸链,控制轴承位圆度、圆柱度和同轴,并在热循环后复测。表面涂层厚度和稳定性也要进入配合分析。
润滑、密封和线缆常先到极限
SKF资料指出轴承允许温度可能由润滑或材料限制,高温会降低润滑剂黏度和热稳定性;保持架、密封与线缆也有各自温限。腕部设计应按整套系统的最低限制评估,而不是只看金属壳体。必要时采用热屏蔽、气冷/水冷或重新布置线缆来降低实际温度。
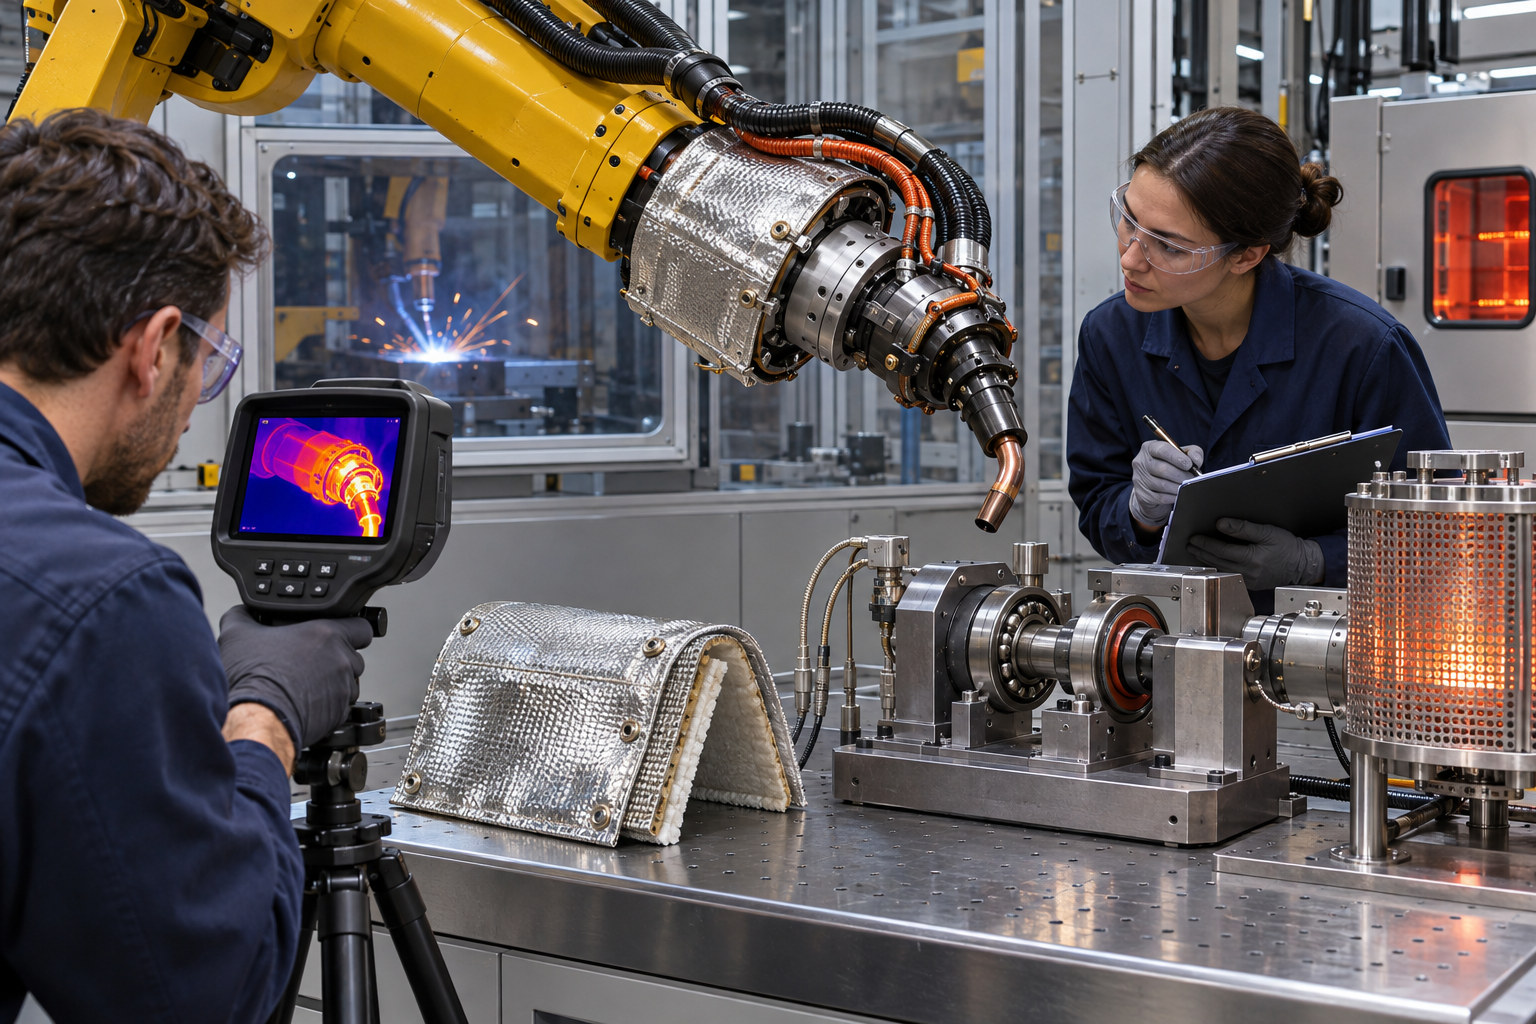
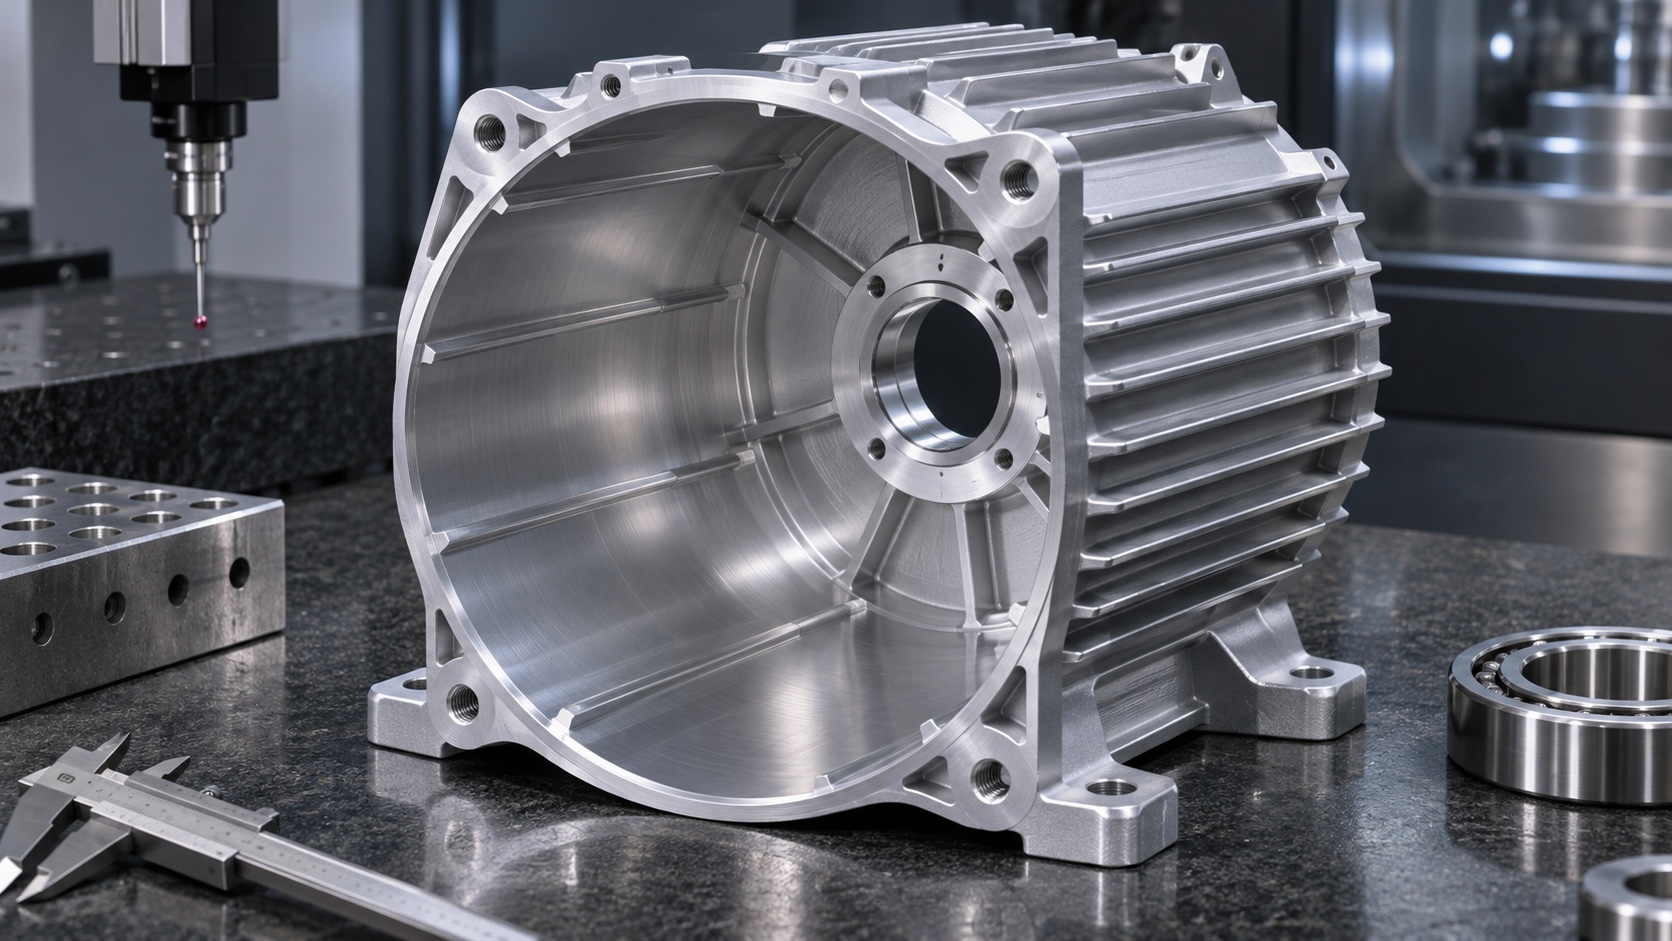
图 2 选材应基于真实温谱并覆盖轴承、密封与线缆限制。
加工要控制热处理与残余应力
耐热钢、调质钢或不锈钢的材料状态会影响加工变形和最终高温稳定性。粗精加工、热处理和磨削要围绕功能基准安排,避免热后关键孔余量不足。焊接或涂层工序也可能引入变形,应在最终装配前复测轴承位、端面和孔系。
用热循环后的运动数据批准
室温尺寸合格只能证明初始状态。验证应在规定负载、姿态和温度循环下记录腕部位置漂移、回转转矩、振动与冷却后恢复情况。若材料或隔热方案变化,应重新验证。公开文章中的温度示例不能直接成为产品限值,项目必须以实测温谱和部件供应商要求为准。
工艺控制对照表
| 常见问题 | 主要原因 | 控制动作 | 验收证据 |
|---|---|---|---|
| 热态回转发紧 | 壳体、轴和轴承热膨胀不同,内部游隙被吃掉 | 建立热态尺寸链并验证真实温谱下运动 | 热态间隙、转矩与温度曲线 |
| 轴承或密封提前失效 | 润滑剂、保持架、密封和材料温限不匹配 | 按整套部件最低温限选型并增加隔热/冷却 | 部件规格、热循环和寿命验证记录 |
| 室温尺寸合格但高温漂移 | 材料高温强度、应力松弛和热梯度未考虑 | 选择经验证材料状态并保留热后复测 | 热前热后位置、形状和材料批次数据 |
常见问题
腕部外壳是否必须用耐热不锈钢
不一定。要结合真实温谱、载荷、质量、腐蚀与隔热方案选择。
只提高材料耐温是否足够
不够。轴承、润滑、密封、线缆和配合可能更早达到限制。
热态精度如何验证
在规定工况下记录温度、位置漂移、回转转矩与冷却恢复,并关联零件几何。
莱图加项目建议
先测温再选材,不把弧焊现场温度等同于零件本体温度。莱图加建议同步评估壳体、轴、轴承、润滑、密封与线缆,并用热循环后的尺寸和运动数据批准方案。需要图纸工艺评估时,可向莱图加提供材料、公差、数量和交付计划。
适用范围
本文适用于焊接机器人腕部精密零件 高温材料选择的图纸评审、打样和量产准备。本文不替代实际图纸评审、试切、测量系统能力确认和首件批准。材料、结构、批量、设备或验收标准变化时,应重新验证。
结语
腕部耐温能力由材料、热处理、轴承、润滑、密封、线缆和隔热共同决定;单个壳体换成耐热钢不能自动解决热态精度和寿命问题。如需进行图纸工艺评估,建议同时提供材料牌号、热处理与表面处理要求、关键公差、样件数量和计划批量,以便确定装夹、加工及检测方案。

扫一扫添加与我们联系 钱工15371462864